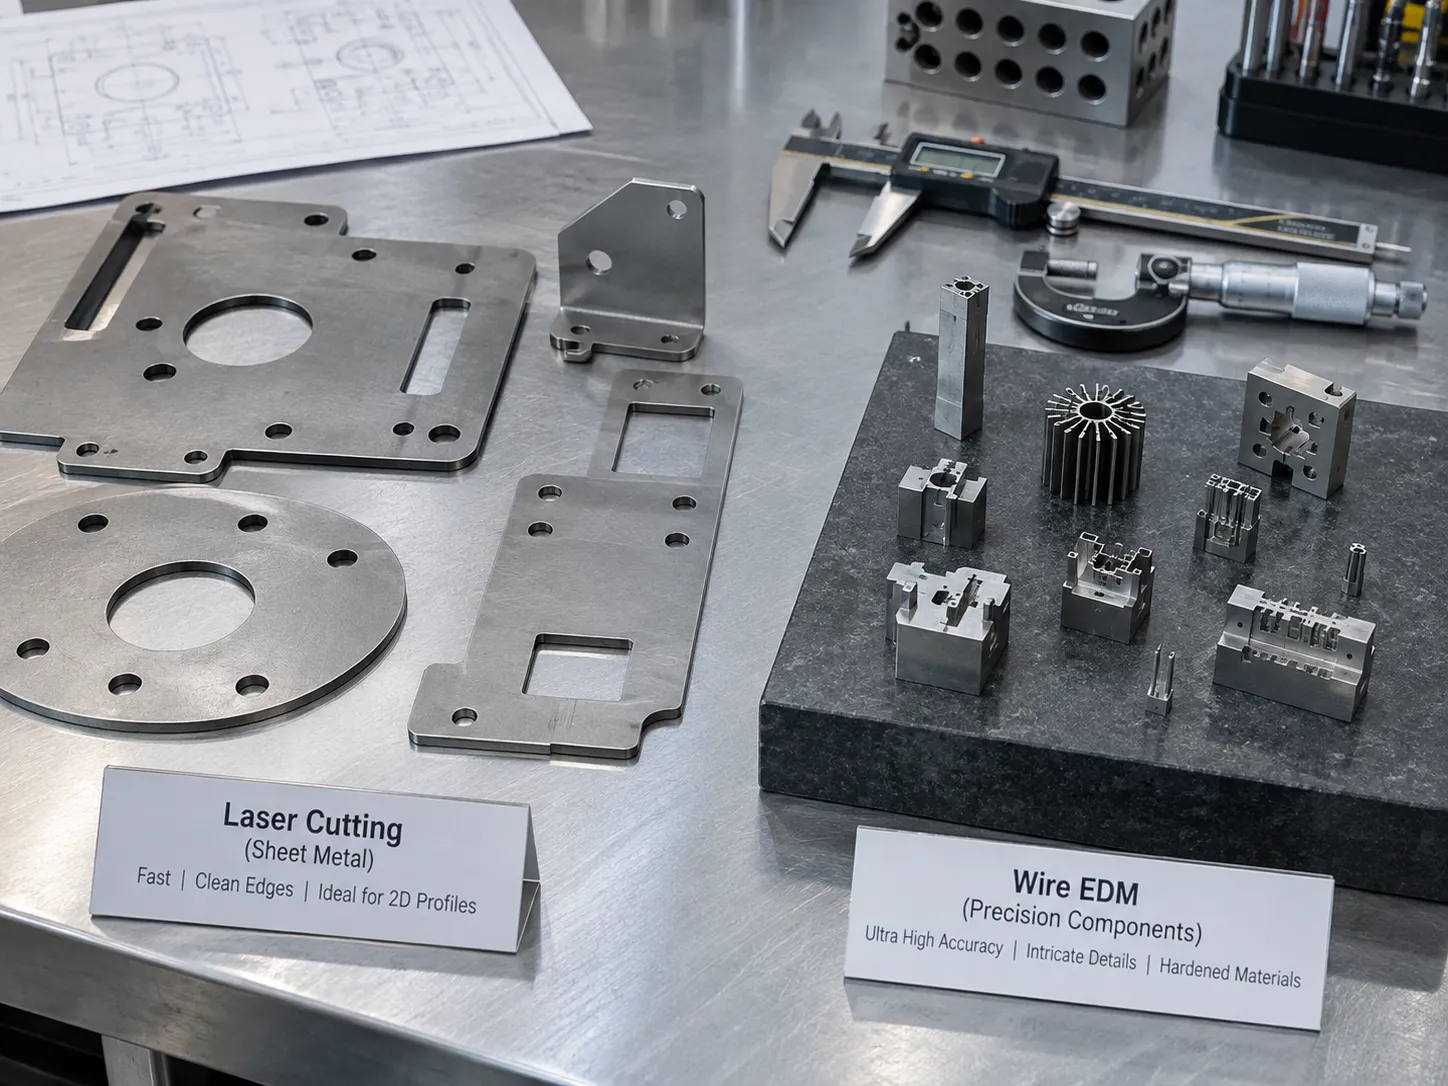
برش لیزر و وایرکات هر دو از روشهای دقیق ماشینکاری و برش قطعات هستند، اما برای یک هدف طراحی نشدهاند. برش لیزر بیشتر زمانی استفاده میشود که سرعت بالا، تولید تعداد زیاد قطعه و برش ورقهای فلزی اهمیت داشته باشد؛ در حالی که وایرکات یا Wire EDM برای قطعاتی مناسبتر است که تلرانس بسیار بسته، ابعاد دقیق و هندسه پیچیده دارند.
اگر فقط بخواهیم به سؤال «برش لیزر دقیقتر است یا وایرکات؟» پاسخ دهیم، در اغلب کاربردهای صنعتی:
وایرکات دقت بیشتری از برش لیزر دارد
ماشینهای وایرکات دقیق میتوانند به محدوده دقت چند میکرون برسند. برای نمونه Mitsubishi در برخی ماشینهای Wire EDM دقت ماشینکاری در محدوده ±2 میکرون و در مدلهای فوقدقیق حتی دقت هندسی نزدیک به یک میکرون را گزارش میکند. FANUC نیز در نمونههای صنعتی خود حفظ تلرانس ±3 میکرون را گزارش کرده است.
در مقابل، دستگاههای مدرن فایبر لیزر نیز بسیار دقیق هستند؛ برای مثال برخی دستگاههای AMADA دقت تکرارپذیری موقعیت حدود ±0.01 میلیمتر دارند. البته دقت موقعیت دستگاه با تلرانس نهایی قطعه یکسان نیست و عواملی مانند ضخامت، جنس ورق، عرض برش و اثر حرارت نیز روی نتیجه نهایی تأثیر میگذارند. شما می توانید برای برش لیزر فولاد به راحتی از خدمات لیزرپلاسکو استفاده کنید.
| مشخصه | برش لیزر | وایرکات |
|---|---|---|
| دقت نهایی | بالا | بسیار بالا |
| تلرانسهای چند میکرونی | معمولاً انتخاب اصلی نیست | مناسب و دقیق |
| سرعت برش | بسیار بالا | پایینتر |
| مناسب برای تیراژ زیاد | بسیار مناسب | معمولاً کمتر اقتصادی |
| مواد قابل برش | دامنه وسیع، بسته به نوع لیزر | فقط مواد رسانای الکتریکی |
| فولاد سختکاریشده | قابل برش | بسیار مناسب |
| اثر حرارتی | دارای منطقه متاثر از حرارت (HAZ) | فرآیند EDM دارد و بدون نیروی مکانیکی برش انجام میشود |
| نیروی مکانیکی روی قطعه | تقریباً ندارد | ندارد |
| برش ورقهای بزرگ | بسیار مناسب | معمولاً کاربرد اصلی نیست |
| قالب و قطعات فوقدقیق | مناسب در برخی کاربردها | بسیار مناسب |
| سرعت تولید انبوه | بالاتر | پایینتر |
| هزینه هر قطعه در تیراژ زیاد | معمولاً کمتر | معمولاً بیشتر |
| ایجاد گوشهها و جزئیات بسیار دقیق | خوب | بسیار دقیق |
وایرکات چیست؟
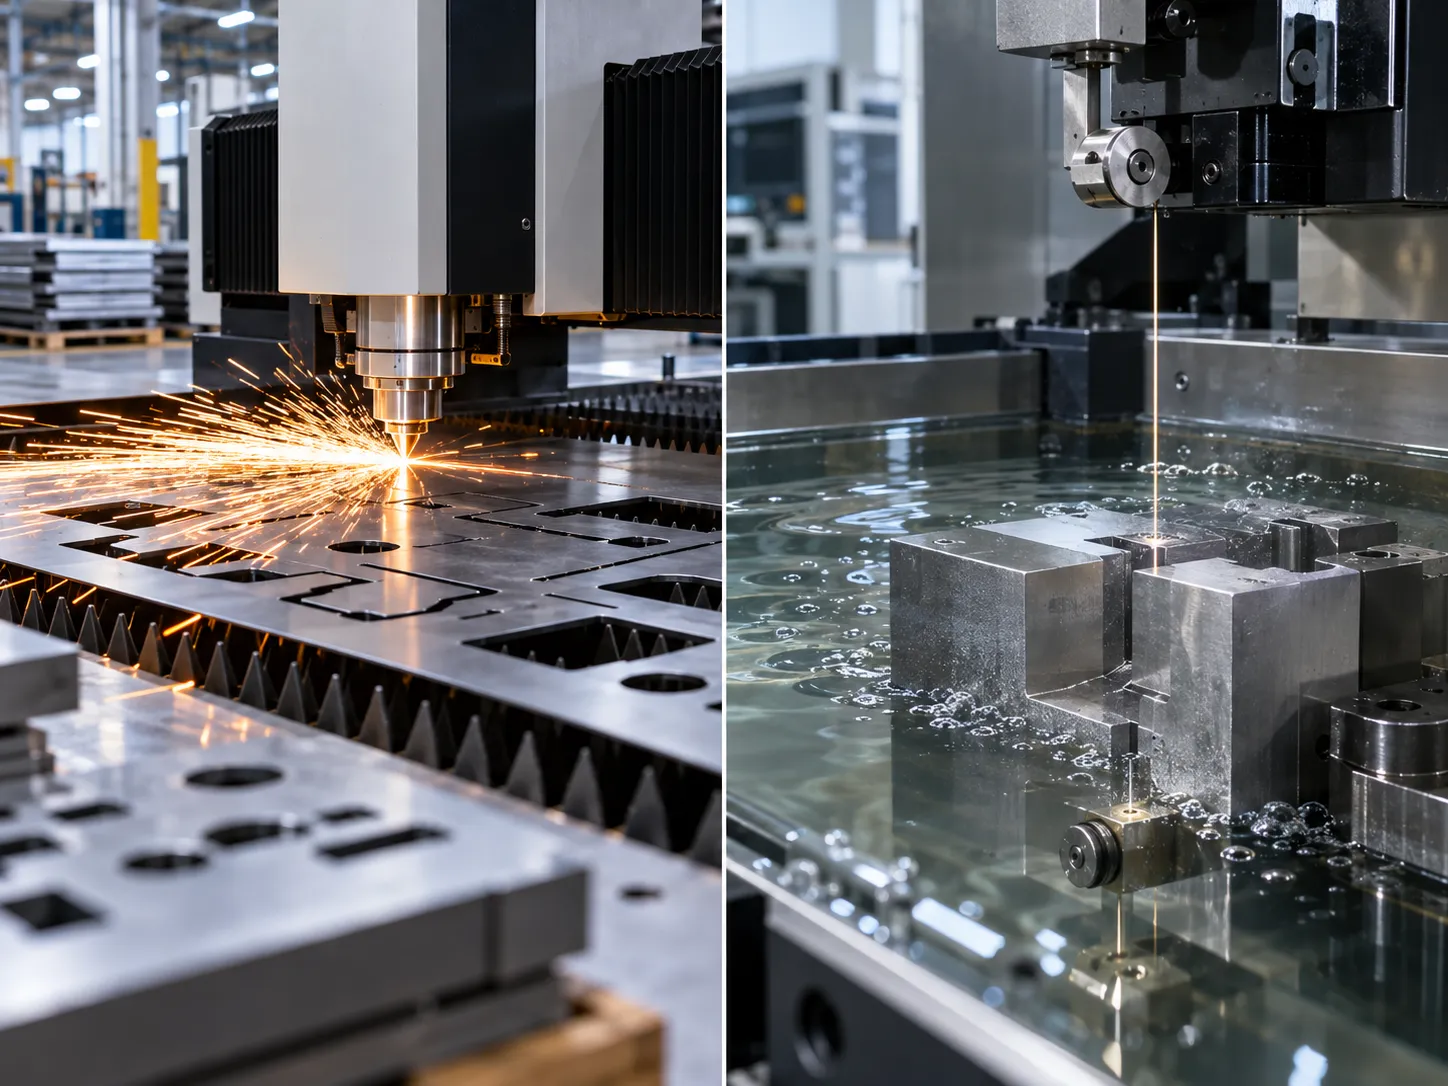
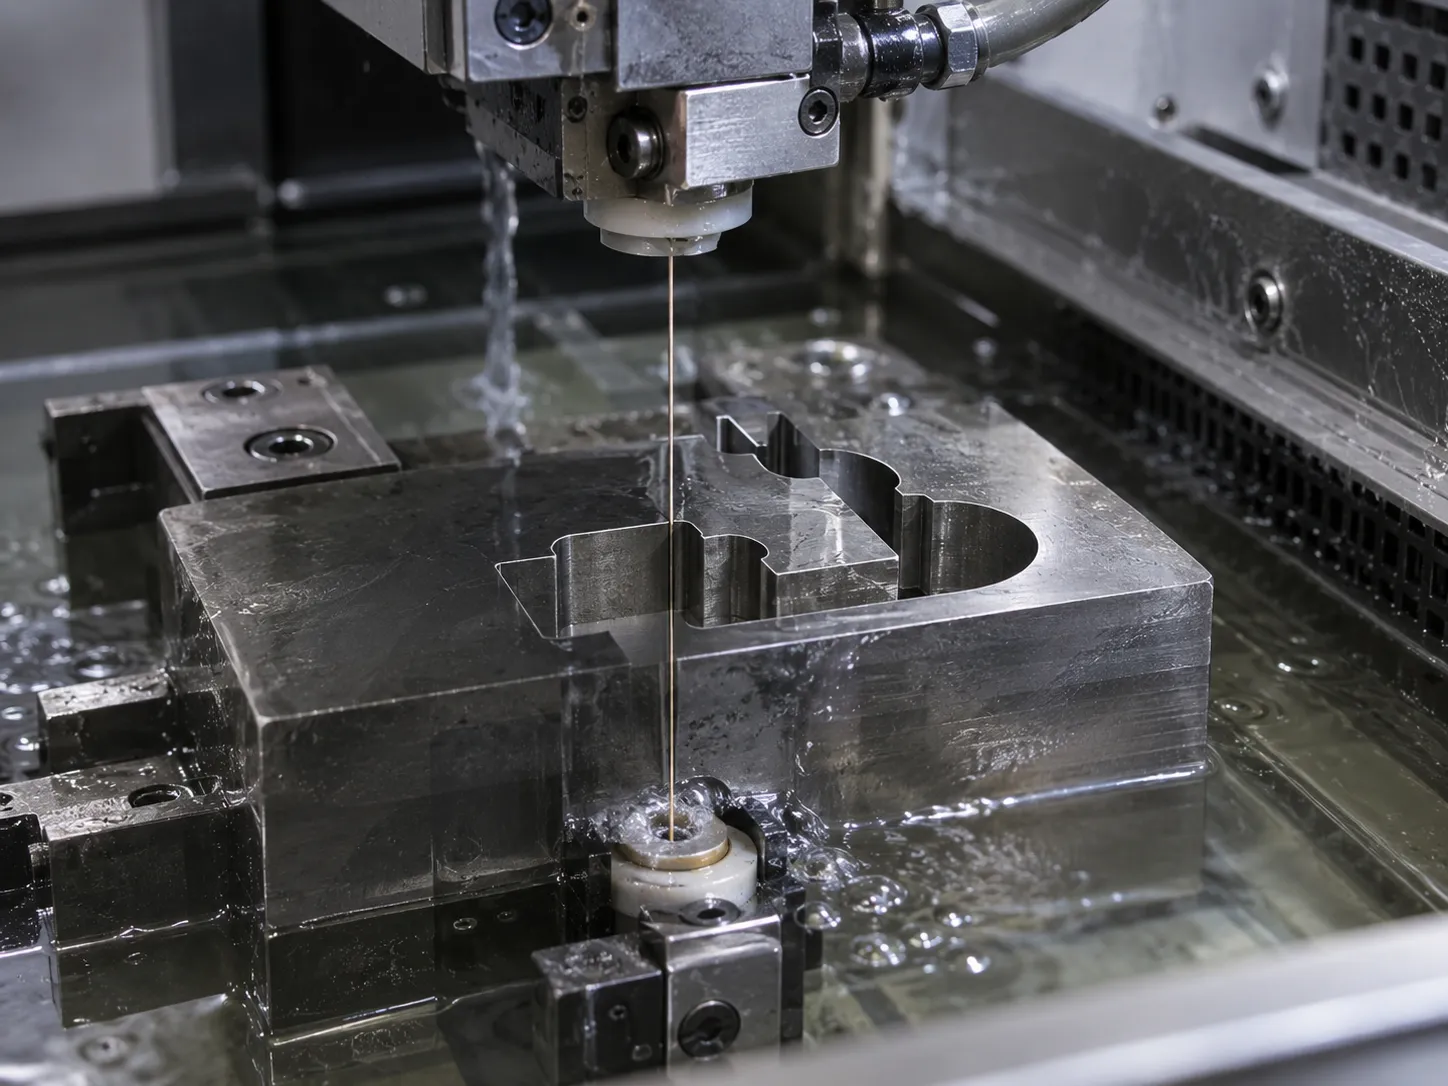
وایرکات یا Wire Electrical Discharge Machining – Wire EDM یک روش ماشینکاری غیرتماسی است که در آن یک سیم نازک رسانا با استفاده از تخلیههای الکتریکی بسیار سریع، ذرات بسیار کوچکی از قطعه را جدا میکند.
سیم مستقیماً مانند اره با قطعه تماس مکانیکی ندارد. تخلیههای الکتریکی میان سیم و قطعه باعث فرسایش کنترلشده ماده میشوند.
به همین دلیل وایرکات میتواند روی مواد بسیار سخت نیز بدون ایجاد نیروی برشی زیاد کار کند.
FANUC وایرکات را فرایندی معرفی میکند که با استفاده از سیم باردار، فلزات و مواد رسانا را بدون اعمال نیروی مکانیکی برش میدهد و برای ساخت قطعات پیچیده با دقت بالا مناسب است.
چه موادی را میتوان با وایرکات برش داد؟
یکی از محدودیتهای اصلی وایرکات این است که قطعه باید رسانای الکتریکی باشد.
بنابراین وایرکات برای موادی مانند:
- فولاد
- فولاد ابزار
- فولاد سختکاریشده
- استنلس استیل
- آلومینیوم
- مس
- برنج
- تیتانیوم
- کاربیدهای رسانا
- بسیاری از سوپرآلیاژها
مناسب است.
سختی ماده در وایرکات برخلاف بسیاری از روشهای ماشینکاری سنتی مانع اساسی محسوب نمیشود. به همین دلیل از این روش برای تولید قالبها، ابزارهای دقیق و قطعات سختکاریشده استفاده زیادی میشود. Makino نیز EDM را برای ماشینکاری مواد سخت و جزئیات پیچیدهای که ماشینکاری آنها با روشهای معمول دشوار است مناسب میداند.
اما موادی مانند بسیاری از پلاستیکها، چوب یا شیشه معمولی را نمیتوان با Wire EDM استاندارد برش داد؛ زیرا رسانای الکتریکی نیستند.
برش لیزر چگونه انجام میشود؟
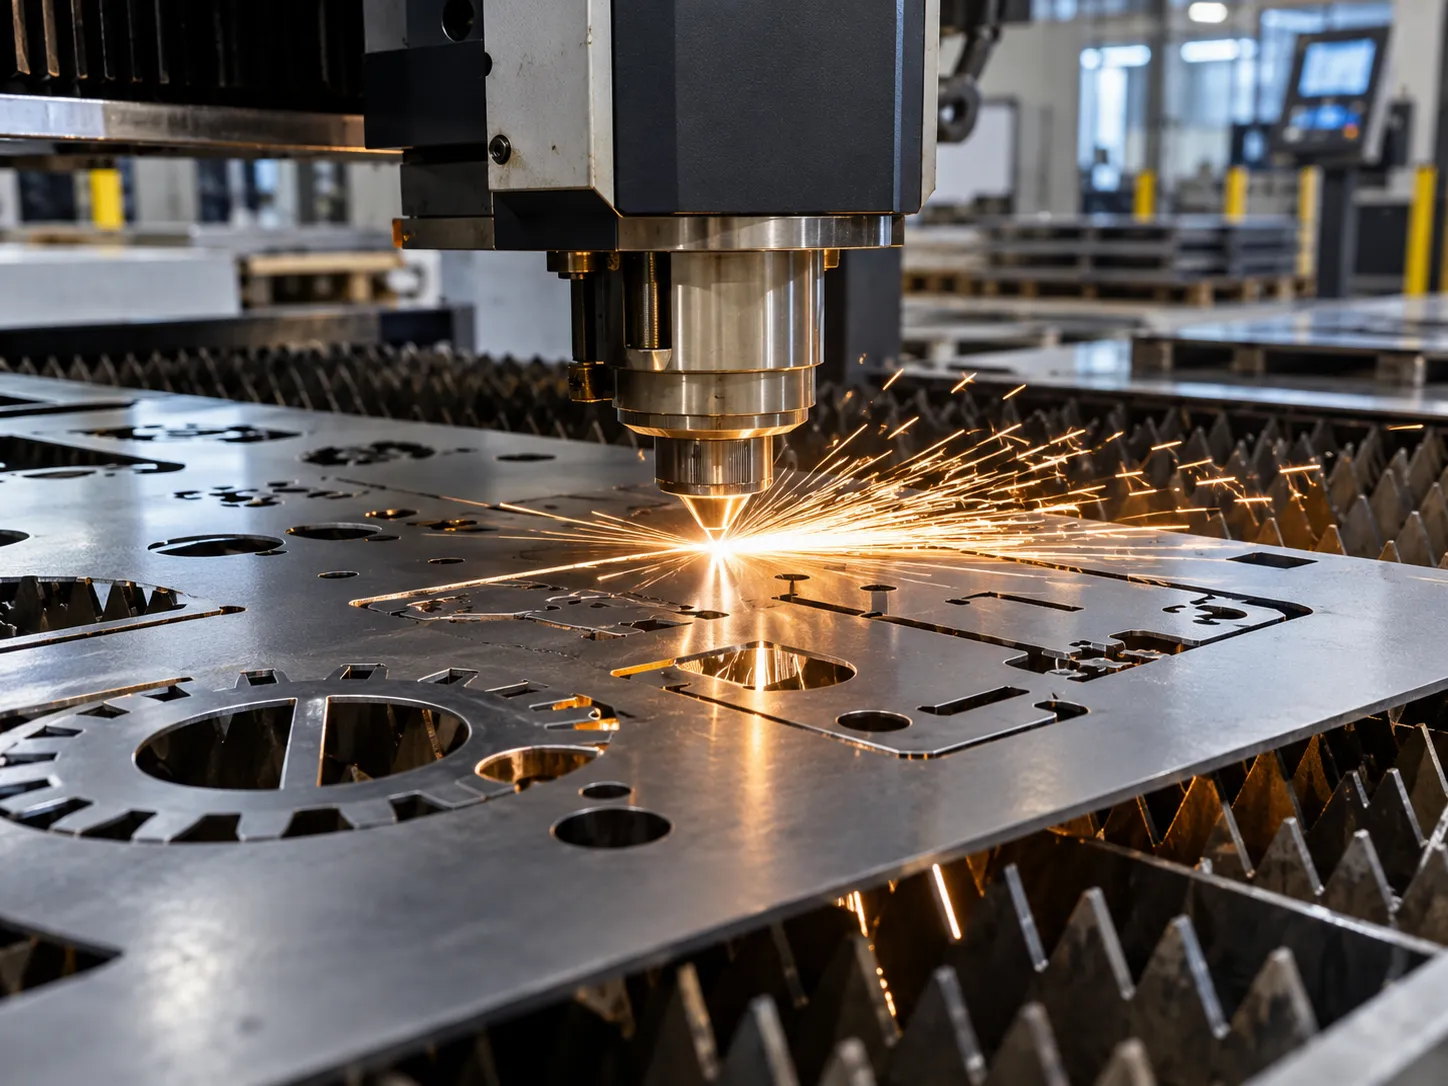
در برش لیزر، پرتوی بسیار متمرکز لیزر روی سطح قطعه تابیده میشود و انرژی بالای آن ماده را در مسیر برش ذوب، تبخیر یا واکنشپذیر میکند.
همزمان معمولاً از گاز کمکی مانند:
- اکسیژن
- نیتروژن
- هوای فشرده
برای خارج کردن مواد مذاب از محل برش استفاده میشود.
لیزر به دلیل سرعت حرکت بالا و امکان کنترل CNC برای تولید قطعات ورقی بسیار مناسب است.
TRUMPF عرض برش لیزر را در بسیاری از کاربردها کمتر از 0.5 میلیمتر اعلام میکند و این فناوری را برای ایجاد کانتورهای پیچیده، سوراخهای کوچک و برش سریع مناسب میداند.
دقت وایرکات چقدر است؟
یکی از مهمترین مزایای وایرکات، امکان دستیابی به تلرانسهای بسیار بسته است.
دقت واقعی به مواردی مانند:
- دستگاه
- قطر سیم
- تعداد پاسهای برش
- ضخامت قطعه
- کیفیت کنترل دمای محیط
- جنس قطعه
- کیفیت فیکسچر
- تنظیمات ماشین
بستگی دارد.
در ماشینهای صنعتی معمولی، رسیدن به دقت چند میکرون در شرایط مناسب امکانپذیر است. ماشینهای فوقدقیق حتی میتوانند دقت هندسی نزدیک به یک میکرون ارائه دهند.
برای مثال Mitsubishi در برخی سیستمهای Wire EDM دقت ±2 میکرون را اعلام کرده و در سیستمهای فوقدقیق خود نمونههایی با دقت هندسی حدود یک میکرون ارائه داده است.
این سطح از دقت باعث شده وایرکات در صنایع قالبسازی، پزشکی، هوافضا و ساخت ابزارهای دقیق بسیار پرکاربرد باشد.
دقت برش لیزر چقدر است؟
لیزر نیز روش بسیار دقیقی است، اما معمولاً برای رسیدن به تلرانسهای چند میکرونی انتخاب اول نیست.
در دستگاههای فایبر لیزر پیشرفته، سیستم حرکتی میتواند تکرارپذیری بسیار بالایی داشته باشد. برای مثال برخی ماشینهای AMADA مقدار ±0.01 میلیمتر را برای دقت تکرارپذیری موقعیت دستگاه اعلام میکنند.
اما دقت قطعه نهایی علاوه بر دقت حرکت دستگاه تحت تأثیر عواملی مانند:
- قطر پرتو
- Kerf یا عرض برش
- ضخامت ورق
- توان لیزر
- سرعت حرکت
- نوع گاز
- کیفیت ورق
- تمرکز پرتو
- تغییرات حرارتی
قرار دارد.
بنابراین نباید دقت حرکتی دستگاه را مستقیماً معادل تلرانس قطعه برشخورده دانست.
چرا وایرکات از لیزر دقیقتر است؟
چند عامل باعث میشوند وایرکات در ساخت قطعات فوقدقیق برتری داشته باشد.
کنترل بسیار دقیق مسیر سیم
حرکت سیم توسط سیستم CNC با دقت بسیار بالا کنترل میشود و مقدار مادهای که در هر تخلیه الکتریکی جدا میشود بسیار کم است.
امکان چند پاس برش
در وایرکات میتوان ابتدا یک برش اصلی انجام داد و سپس چند پاس پرداخت انجام داد.
هر پاس میتواند خطا و زبری سطح را کمتر کند و قطعه را به ابعاد نهایی نزدیکتر کند.
نیروی مکانیکی بسیار کم
چون سیم قطعه را مانند ابزار فرز یا تیغه فشار نمیدهد، نیروی مکانیکی قابلتوجهی به قطعه وارد نمیشود.
این ویژگی برای قطعات:
- نازک
- ظریف
- سخت
- حساس به تغییر شکل
مزیت بزرگی است.
Makino نیز یکی از ویژگیهای Wire EDM را حذف ماده بدون اعمال نیروی برشی زیاد معرفی میکند.
قابلیت کنترل جزئیات بسیار کوچک
وایرکات در ساخت شیارها، کانتورهای دقیق و قطعات قالب که باید با تلرانس بسیار کم روی یکدیگر منطبق شوند عملکرد بسیار خوبی دارد.
آیا وایرکات هیچ اثر حرارتی ندارد؟
خیر. این تصور که وایرکات کاملاً «بدون حرارت» است دقیق نیست.
اساس EDM بر تخلیه الکتریکی و تولید حرارت بسیار موضعی است. هر جرقه مقدار بسیار کوچکی از ماده را ذوب یا تبخیر میکند.
بنابراین در سطح قطعه میتواند لایه بسیار نازکی تحت تأثیر فرایند EDM ایجاد شود.
اما وایرکات برخلاف روشهای برش مکانیکی، نیروی برشی مستقیم به قطعه وارد نمیکند و کنترل حرارتی در دستگاههای جدید بسیار پیشرفته شده است.
در کاربردهای بسیار حساس، تعداد پاسهای پرداخت و تنظیمات EDM برای کاهش لایه سطحی اهمیت زیادی دارند.
لیزر چه اثری روی لبه قطعه دارد؟
برش لیزر نیز یک فرایند حرارتی است.
پرتو لیزر باعث افزایش شدید دما در یک ناحیه بسیار محدود میشود و به همین دلیل ممکن است در اطراف برش Heat Affected Zone یا HAZ ایجاد شود.
مقدار HAZ به:
- نوع ماده
- ضخامت
- توان لیزر
- سرعت برش
- نوع گاز
وابسته است.
البته در فناوریهای جدید لیزر، تمرکز انرژی بسیار زیاد و عرض منطقه تحت تأثیر حرارت محدود است. TRUMPF نیز اشاره میکند که پرتو متمرکز لیزر تنها ناحیه کوچکی از قطعه را گرم میکند و بخش باقیمانده قطعه حداقل تأثیر حرارتی را تجربه میکند.
کیفیت لبه وایرکات بهتر است یا لیزر؟
برای قطعات فوقدقیق، وایرکات معمولاً میتواند سطحی بسیار یکنواختتر و دقیقتر ایجاد کند، مخصوصاً اگر چند پاس پرداخت انجام شود.
Mitsubishi در نمونههای Wire EDM خود زبری سطح بسیار پایین و دقت هندسی زیر چند میکرون را گزارش میکند.
در لیزر نیز کیفیت لبه میتواند بسیار خوب باشد و در بسیاری از قطعات ورقی اصلاً نیازی به ماشینکاری بعدی وجود ندارد.
TRUMPF نیز برش لیزر را دارای لبه با زبری و پلیسه کم معرفی میکند و میگوید در بسیاری از کاربردها عملیات تکمیلی کمی لازم است.
بنابراین اگر قطعه صنعتی معمولی باشد، کیفیت لیزر کاملاً کافی است؛ ولی در قالب و قطعات فوقدقیق، وایرکات معمولاً برتری دارد.
برش لیزر سریعتر است یا وایرکات؟
لیزر معمولاً بهمراتب سریعتر است.
این یکی از بزرگترین مزیتهای آن است.
در دستگاههای مدرن فایبر لیزر، هد میتواند با سرعت بسیار بالا روی ورق حرکت کند و تعداد زیادی قطعه را در مدت کوتاهی برش دهد. AMADA دستگاههای جدید فایبر لیزر را برای تولید سریع و کاهش زمان غیرفعال طراحی کرده و TRUMPF نیز سرعت بالای برش را یکی از مزایای اصلی لیزر معرفی میکند.
وایرکات فرایندی آهستهتر است؛ زیرا ماده باید بهتدریج توسط تعداد بسیار زیادی تخلیه الکتریکی برداشته شود.
اگر چند پاس پرداخت نیز انجام شود، زمان ماشینکاری بیشتر خواهد شد.
به همین دلیل برای ساخت هزاران قطعه ورقی ساده معمولاً استفاده از وایرکات منطقی نیست.
وایرکات برای ورق ضخیم بهتر است یا لیزر؟
اینجا پاسخ به جنس و شکل قطعه بستگی دارد.
فایبر لیزرهای صنعتی امروزی میتوانند ورقهای نسبتاً ضخیم را نیز برش دهند. برای مثال برخی دستگاههای AMADA امکان برش فولاد کمکربن تا حدود 25 میلیمتر را در پیکربندیهای مشخص دارند.
اما وایرکات برای قطعات فلزی بسیار ضخیم نیز قابل استفاده است و از نظر اصل فرایند وابستگی کمتری به سختی ماده دارد.
در نمونه صنعتی منتشرشده توسط Mitsubishi، یک مجموعه تولیدی قطعاتی با ضخامت حدود 5 تا 200 میلیمتر را با Wire EDM ماشینکاری میکند.
البته افزایش ضخامت در وایرکات نیز میتواند سرعت برش و شرایط شستوشوی منطقه ماشینکاری را تحت تأثیر قرار دهد.
کدام روش برای فولاد سختکاریشده بهتر است؟
برای قطعات فولادی سختکاریشده که نیاز به دقت بالا دارند، وایرکات یکی از بهترین گزینههاست.
در وایرکات، سختی بسیار بالای فولاد مانند فرزکاری یا تراشکاری باعث افزایش شدید نیرو یا سایش ابزار برش نمیشود.
به همین دلیل بسیاری از قطعات قالب پس از عملیات حرارتی و سختکاری با وایرکات به ابعاد نهایی میرسند.
این کار باعث میشود تغییرات ابعادی حاصل از عملیات حرارتی قبل از مرحله نهایی ماشینکاری اتفاق بیفتند.
آیا وایرکات میتواند هر شکلی را برش دهد؟
وایرکات آزادی هندسی بسیار خوبی دارد، اما یک محدودیت مهم دارد:
سیم باید بتواند از مسیر برش عبور کند.
برای شروع یک کانتور بسته داخل قطعه معمولاً باید سوراخی برای عبور سیم ایجاد شود؛ سپس سیم از آن عبور داده شده و مسیر موردنظر بریده میشود.
بنابراین وایرکات برای ایجاد حفرههای کاملاً بسته بدون محل ورود سیم، محدودیت فرایندی دارد.
در مقابل لیزر میتواند مستقیماً در هر نقطه از ورق Pierce یا سوراخ اولیه ایجاد کرده و برش را آغاز کند؛ بنابراین برای تولید تعداد زیادی سوراخ و کانتور بسته در ورق بسیار سریعتر و راحتتر است.
کدام روش برای تیراژ بالا اقتصادیتر است؟
در بیشتر قطعات ورقی، لیزر اقتصادیتر است.
دلایل اصلی عبارتاند از:
- سرعت بالاتر
- امکان Nesting تعداد زیادی قطعه روی یک ورق
- اتوماسیون بارگیری و تخلیه
- زمان تنظیم پایین
- امکان تولید تعداد زیاد قطعه در یک شیفت
در مقابل وایرکات زمان ماشینکاری بیشتری دارد و سیم، سیال دیالکتریک و فیلترها نیز جزو مواد مصرفی فرایند هستند.
به همین دلیل وایرکات زمانی توجیه بیشتری دارد که ارزش دقت قطعه از سرعت تولید مهمتر باشد.
هزینه وایرکات بیشتر است یا لیزر؟
نمیتوان برای همه قطعات پاسخ یکسان داد، اما در حالت معمول:
برای قطعات ورقی ساده و تیراژ بالا، برش لیزر ارزانتر است.
برای قطعات دقیق، قالبها و قطعاتی با تلرانس بسیار بسته، وایرکات با وجود هزینه بالاتر میتواند انتخاب منطقیتری باشد.
جمعبندی
برش لیزر و وایرکات دو روش رقیب مستقیم برای همه کاربردها نیستند.
وایرکات زمانی استفاده میشود که دقت، تلرانس و کیفیت هندسی قطعه اهمیت بسیار بالایی داشته باشد. این روش بدون اعمال نیروی مکانیکی مستقیم، امکان ماشینکاری فولادهای سخت و مواد رسانای بسیار مقاوم را فراهم میکند و میتواند به دقت چند میکرون برسد.
در مقابل، لیزر برای تولید سریع قطعات ورقی بسیار مناسبتر است. دستگاههای مدرن فایبر لیزر با دقت بالا، سرعت زیاد و قابلیت برش کانتورهای پیچیده، امکان تولید تعداد زیادی قطعه را در زمان کوتاه فراهم میکنند.
پس اگر نقشه قطعه تلرانس معمول صنعتی دارد و سرعت و قیمت اهمیت بیشتری دارند، احتمالاً لیزر انتخاب منطقیتری است. اما اگر تلرانس در محدوده چند میکرون است یا قطعهای مانند سنبه، ماتریس یا ابزار دقیق تولید میشود، وایرکات معمولاً گزینه مناسبتری خواهد بود.
سوالات متداول
- دقت وایرکات چقدر است؟ بسته به دستگاه و شرایط ماشینکاری، وایرکات میتواند به دقت چند میکرون برسد. برخی ماشینهای فوقدقیق صنعتی دقت حدود ±2 میکرون یا حتی دقت هندسی نزدیک به یک میکرون ارائه میکنند.
- دقت لیزر بیشتر است یا وایرکات؟ برای تلرانسهای بسیار بسته، وایرکات معمولاً دقیقتر است. لیزر نیز دقت بالایی دارد اما بیشتر برای ترکیب دقت، سرعت و تولید بالا بهینه شده است.
- وایرکات سریعتر است یا لیزر؟ لیزر معمولاً سرعت بسیار بیشتری دارد و برای تولید انبوه قطعات ورقی مناسبتر است.

بدون دیدگاه