انتخاب بین برش لیزر و پانچ CNC بیشتر از آنکه به بهتر یا ضعیفتر بودن یک فناوری مربوط باشد، به شکل قطعه، تعداد تولید، ضخامت ورق و نوع عملیات موردنیاز بستگی دارد.
بهطور خلاصه، برش لیزر برای قطعات با هندسه پیچیده، تغییرات زیاد در طرح و برشهای ظریف انعطاف بیشتری دارد؛ در حالی که پانچ CNC برای تولید تکراری سوراخها و اشکال استاندارد در تیراژ بالا میتواند سریعتر و اقتصادیتر باشد. شما می توانید برای برش لیزر فولاد به راحتی از خدمات لیزرپلاسکو استفاده کنید.
TRUMPF نیز پانچ را برای اشکال تکرارشونده مناسبتر میداند و در مقابل، لیزر را برای کانتورهای پیچیده و طرحهایی که نیازمند آزادی هندسی بیشتری هستند معرفی میکند.
از نظر دقت، لیزر بهتر است یا پانچ CNC؟
در بیشتر کاربردهایی که کانتور پیچیده، گوشهها، منحنیها یا جزئیات ظریف اهمیت دارند، برش لیزر آزادی و کنترل بیشتری ارائه میدهد.
در پانچ CNC، دقت نهایی علاوه بر دقت موقعیت دستگاه به عواملی مانند ابزار، لقی بین سنبه و ماتریس، سایش ابزار و شکل قطعه وابسته است.
برای نمونه، AMADA برای برخی سیستمهای پانچ خود دقت پانچ حدود ±0.1 میلیمتر اعلام میکند.
البته این به معنی کمدقت بودن پانچ نیست. برای سوراخها و اشکال استاندارد، پانچ CNC میتواند دقت بسیار مناسبی داشته باشد و در تولید صنعتی کاملاً پاسخگو باشد.
اما وقتی نقشه شامل کانتورهای نامنظم یا ابعاد متعدد باشد، لیزر معمولاً گزینه انعطافپذیرتری برای حفظ کیفیت هندسی قطعه است.
از نظر سرعت، پانچ CNC بهتر است یا لیزر؟
پاسخ به نوع قطعه بستگی دارد.
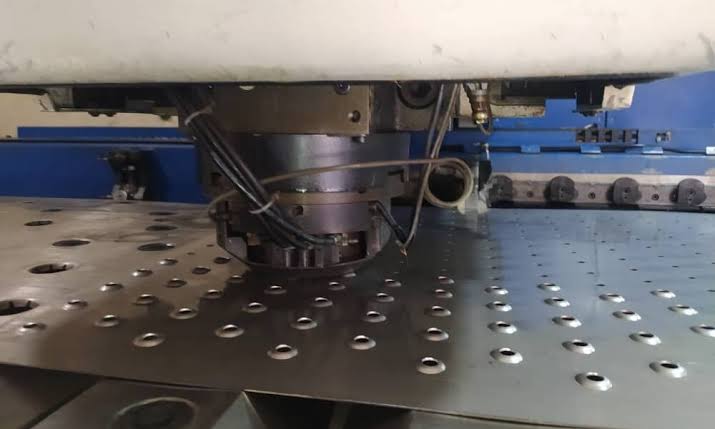
اگر قرار است روی یک ورق تعداد زیادی سوراخ گرد، مربع یا اشکال تکراری ایجاد شود، پانچ CNC معمولاً بسیار سریع است؛ زیرا هر شکل تنها با یک ضربه ابزار ایجاد میشود.
TRUMPF نیز پانچ را برای شکلهای تکرارشونده مناسب میداند و اشاره میکند که ابزار پانچ میتواند با نرخ تکرار بالا کار کند.
برای مثال اگر یک ورق دارای صدها سوراخ یکسان باشد، پانچ CNC ممکن است نسبت به حرکت هد لیزر دور تکتک سوراخها زمان تولید کمتری داشته باشد.
اما شرایط در قطعات پیچیده تغییر میکند.
اگر قطعه دارای:
- منحنیهای متعدد
- کانتورهای نامنظم
- ابعاد متنوع سوراخها
- تغییرات زیاد در هندسه
باشد، برش لیزر معمولاً کارآمدتر میشود؛ زیرا بدون تعویض ابزار میتواند تقریباً هر مسیر دوبعدی را اجرا کند.
چرا پانچ برای تیراژ بالا میتواند سریعتر باشد؟
مزیت اصلی پانچ در تکرار است.
فرض کنید باید ۵۰۰۰ قطعه تولید شود و روی هر قطعه ۲۰ سوراخ یکسان قرار دارد. زمانی که ابزار مناسب روی برجک دستگاه نصب شده باشد، ایجاد این سوراخها با ضربات متوالی و بسیار سریع انجام میشود.
اما اگر شکل سوراخ دائماً تغییر کند یا نیاز به کانتور آزاد وجود داشته باشد، مزیت پانچ کاهش پیدا میکند.
به همین دلیل پانچ بیشتر زمانی میدرخشد که:
تیراژ زیاد + شکلهای تکراری + ورق نسبتاً نازک
در کنار یکدیگر قرار داشته باشند.
چرا لیزر برای تولید متنوع بهتر است؟
لیزر برای ایجاد شکل جدید به سنبه و ماتریس جدید احتیاج ندارد.
اگر فایل CAD قطعه تغییر کند، معمولاً کافی است برنامه CNC نیز اصلاح شود.
این ویژگی در سفارشهایی که تعداد هر قطعه کم است اما مدلهای مختلف زیادی تولید میشوند اهمیت زیادی دارد.
برای مثال اگر یک کارخانه در طول روز دهها مدل پنل، بدنه یا قطعه با هندسه متفاوت تولید کند، لیزر میتواند بدون هزینه ساخت ابزار اختصاصی بین طرحها جابهجا شود.
در مقابل، پانچ ممکن است برای بعضی اشکال خاص به ابزار اختصاصی نیاز داشته باشد.
کدام روش برای سوراخکاری بهتر است؟
اگر سوراخها استاندارد، پرتعداد و تکراری باشند، پانچ CNC معمولاً مزیت بیشتری دارد.
ایجاد هر سوراخ با یک ضربه سریع انجام میشود و برای تولید انبوه بسیار مناسب است.
اما اگر سوراخها:
قطرهای بسیار متنوع داشته باشند؛
شکل غیرمعمول داشته باشند؛
تعدادشان کم باشد؛
مرتب بین سفارشها تغییر کنند؛
لیزر انعطاف بیشتری دارد.
در واقع برای لیزر تفاوت چندانی ندارد که سوراخ گرد، بیضی، منحنی یا یک کانتور کاملاً اختصاصی باشد؛ مسیر توسط CNC کنترل میشود.
تفاوت کیفیت لبه در لیزر و پانچ
یکی از تفاوتهای مهم دو روش در نوع لبه ایجادشده است.
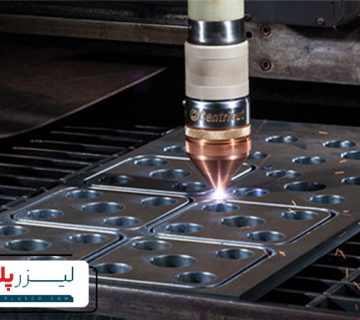
در لیزر، کانتور بهصورت پیوسته بریده میشود و معمولاً لبهای یکنواخت ایجاد میشود.
در پانچ، برش ناشی از ورود سنبه و شکست کنترلشده ورق است. کیفیت لبه به وضعیت ابزار، لقی سنبه و ماتریس و جنس ورق وابسته است.
برای ایجاد شکلهایی که ابزار مستقیم برای آنها وجود ندارد، ممکن است از روش Nibbling استفاده شود؛ یعنی ضربههای پانچ با هم همپوشانی پیدا میکنند تا یک مسیر منحنی ایجاد شود.
TRUMPF توضیح میدهد که در چنین شرایطی محل ضربات میتواند روی لبه قابل مشاهده یا لمس باشد و هرچه میزان همپوشانی بیشتر باشد، سطح صافتر خواهد شد اما تعداد ضربات و زمان تولید نیز افزایش پیدا میکند.
بنابراین برای کانتورهای منحنی و ظریف، لیزر معمولاً کیفیت ظاهری بهتری ایجاد میکند.
مزیت مهم پانچ؛ فقط برش انجام نمیدهد
یکی از نقاط برتری پانچ CNC این است که کاربرد آن محدود به جدا کردن قطعه از ورق نیست.
بسته به دستگاه و ابزار میتوان عملیاتی مانند:
برجستهکاری
Embossing
فرمدهی موضعی
ایجاد Louvers
Countersink
بعضی عملیات رزوهزنی
را نیز روی همان قطعه انجام داد.
TRUMPF و AMADA نیز در ماشینهای پانچ و پانچ-لیزر، قابلیتهایی مانند Forming و Tapping را در کنار عملیات برش ارائه میکنند.
این ویژگی میتواند تعداد عملیات ثانویه تولید را کاهش دهد.
از نظر هزینه، پانچ CNC بهتر است یا لیزر؟
هزینه کاملاً به تیراژ و هندسه قطعه وابسته است.
در تیراژ کم و طرحهای متنوع
لیزر معمولاً اقتصادیتر است.
چون:
ابزار اختصاصی لازم ندارد؛
تغییر طرح سریع است؛
هزینه آمادهسازی پایینتر است؛
تولید یک یا چند قطعه خاص راحتتر انجام میشود.
اگر فقط ۲۰ قطعه با هندسه خاص نیاز باشد، ساخت ابزار اختصاصی پانچ معمولاً توجیه اقتصادی کمتری دارد.
در تیراژ بالا و قطعات تکراری
پانچ CNC میتواند اقتصادیتر شود.
اگر ابزار از قبل موجود باشد و هزاران قطعه با سوراخها و شکلهای ثابت تولید شوند، زمان بسیار کوتاه هر ضربه باعث کاهش هزینه تولید هر قطعه میشود.
بنابراین هزینه ابزار در ابتدای پروژه میتواند در تیراژ بالا بین تعداد زیادی قطعه تقسیم شود.
آیا پانچ همیشه ارزانتر از لیزر است؟
خیر.
اگر قطعه آنقدر پیچیده باشد که دستگاه مجبور شود:
ابزارها را مرتب تغییر دهد؛
از Nibbling استفاده کند؛
ابزار اختصاصی ساخته شود؛
عملیات ثانویه انجام شود؛
ممکن است برش لیزر ارزانتر تمام شود.
در مقابل، استفاده از لیزر برای تولید میلیونها سوراخ تکراری ساده نیز ممکن است نسبت به پانچ زمان و هزینه بیشتری ایجاد کند.
در واقع پیچیدگی هندسه و تیراژ باید همزمان بررسی شوند.
برای کانتور پیچیده کدام بهتر است؟
برش لیزر.
این یکی از واضحترین تفاوتهای دو فناوری است.
لیزر تقریباً محدودیتی از نظر شکل دوبعدی ندارد و میتواند:
منحنیهای آزاد
گوشههای مختلف
شیارهای باریک
حفرههای نامنظم
کانتورهای اختصاصی
را بدون نیاز به ابزار جدید ایجاد کند.
TRUMPF نیز در مقایسه این دو فناوری، لیزر را برای هندسههای پیچیدهای که نیازمند تغییر مکرر ابزار پانچ هستند مناسبتر معرفی میکند.
برای تیراژ بالا کدام بهتر است؟
اگر طراحی قطعه ساده و ثابت باشد، پانچ CNC معمولاً مزیت بیشتری دارد.
بهخصوص زمانی که تعداد زیادی سوراخ یا شکل مشابه تکرار میشوند.
اما اگر تیراژ بالا همراه با هندسه پیچیده باشد، برتری پانچ قطعی نیست.
به همین دلیل حتی سازندگان دستگاه نیز ماشینهای ترکیبی Punch-Laser تولید کردهاند تا از سرعت پانچ برای شکلهای تکراری و انعطاف لیزر برای کانتورهای پیچیده بهصورت همزمان استفاده شود. TRUMPF دقیقاً همین ترکیب را دلیل اقتصادی بودن ماشینهای Punch-Laser معرفی میکند.
اگر به دنبال راهی برای افزایش دقت، سرعت و کیفیت کار خود در برش لیزر استیل هستید، این مطلب از مجموعه لیزر پلاس به شما کمک خواهد کرد تا با مزایای بیشمار این دستگاه آشنا شوید و تصمیم آگاهانهتری بگیرید.
لیزر یا پانچ CNC؛ کدام را انتخاب کنیم؟
اگر پروژه شامل قطعات متنوع، تیراژ کم تا متوسط، کانتور پیچیده و تغییر مداوم طرح است، برش لیزر معمولاً انتخاب مناسبتری خواهد بود.
اما اگر قطعه دارای سوراخها و شکلهای استاندارد و تکرارشونده است و قرار است در تعداد زیاد تولید شود، پانچ CNC میتواند زمان و هزینه تولید را کاهش دهد.
برای قطعاتی که علاوه بر برش به فرمدهی، برجستهکاری یا عملیات مشابه نیاز دارند نیز پانچ مزیت مهمی دارد.
در نتیجه نمیتوان گفت یکی از این دو فناوری در تمام شرایط بهتر است:
دقت و آزادی هندسی بیشتر → برش لیزر
سوراخها و اشکال تکراری در تیراژ بالا → پانچ CNC
تغییر مکرر نقشه و تولید سفارشی → برش لیزر
نیاز به Forming و Embossing → پانچ CNC
قطعه پیچیده با تعداد کم → برش لیزر
قطعه ساده و تکراری با تعداد زیاد → پانچ CNC
جمعبندی
تفاوت اصلی برش لیزر و پانچ CNC در شیوهای است که هر کدام هزینه و زمان تولید را کاهش میدهند.
لیزر با حذف نیاز به ابزار اختصاصی، انعطاف بالایی در تولید قطعات متفاوت و هندسههای پیچیده ایجاد میکند.
پانچ CNC در مقابل، از سرعت بسیار بالای ضربات برای تولید سوراخها و اشکال تکرارشونده استفاده میکند و میتواند در تیراژ بالا هزینه هر قطعه را کاهش دهد. علاوه بر این، قابلیت انجام عملیات فرمدهی و برخی فرآیندهای جانبی یک مزیت مهم برای پانچ محسوب میشود.
بنابراین اگر هدف فقط برش دقیق قطعات متنوع باشد، لیزر معمولاً انتخاب انعطافپذیرتری است؛ اما برای تولید انبوه قطعات با الگوی تکراری، پانچ CNC میتواند از نظر سرعت و هزینه برتری داشته باشد.

بدون دیدگاه