
در فرایند برش ورق های فلزی، گاهی پس از پایان مسیر برش، قطعات کوچک از جای خود خارج می شوند، بین تیغه های میز سقوط می کنند یا بر اثر فشار گاز و تنش های حرارتی جابه جا می شوند. این اتفاق می تواند به قطعه آسیب بزند، روند تخلیه ورق را مختل کند و حتی احتمال برخورد هد دستگاه با قطعات جداشده را افزایش دهد. این مشکل در تولید قطعات ظریف، از جمله قطعات مورد استفاده در برش لیزر استیل، اهمیت بیشتری دارد. میکروجویینت در برش لیزر یکی از روش های کاربردی برای کنترل این وضعیت است. در این تکنیک، بخش کوچکی از مسیر برش عمداً باز گذاشته می شود تا قطعه تا زمان تخلیه، به ورق اصلی متصل باقی بماند. البته عملکرد مناسب این روش به انتخاب درست محل، اندازه و تعداد اتصال ها بستگی دارد. اگر پل اتصال بیش ازحد ضعیف باشد، ممکن است بشکند و اگر بیش ازحد بزرگ انتخاب شود، جداسازی و پرداخت لبه قطعه دشوار خواهد شد.
میکروجویینت در برش لیزر چیست و چه کاربردی دارد؟
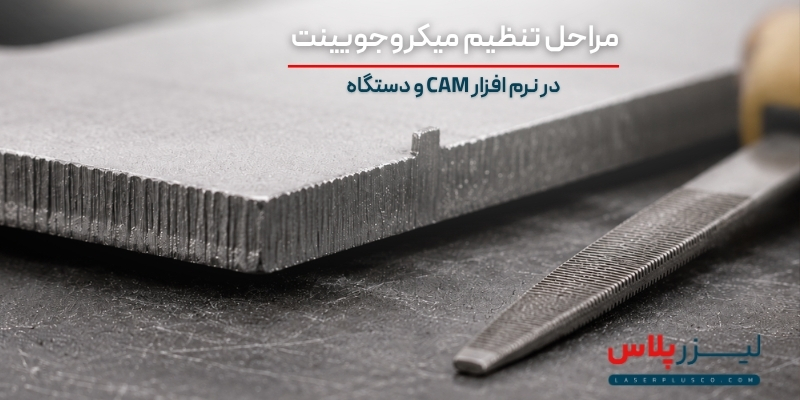
میکروجویینت (Micro Joint) یا اتصال ریز، بخش کوچکی از فلز است که در مسیر برش به صورت عمدی باقی می ماند و مانع جدا شدن کامل قطعه از ورق مادر می شود. در این روش، دستگاه تقریباً تمام محیط قطعه را برش می دهد؛ اما در یک یا چند نقطه، پل باریکی از فلز بین قطعه و اسکلت ورق حفظ می شود.
این اتصال بخشی از طراحی نهایی محصول نیست، بلکه یک راهکار موقت برای کنترل قطعه در مرحله تولید و تخلیه محسوب می شود. پس از پایان برش، اپراتور پل های باقی مانده را به صورت کنترل شده جدا می کند و در صورت نیاز، محل اتصال را پرداخت خواهد کرد.
تفاوت میکروجویینت با برش کامل قطعه
در برش کامل، تمام محیط قطعه بریده می شود و قطعه به طور مستقل از ورق اصلی جدا خواهد شد. اگر ابعاد آن کوچک باشد یا سطح اتکای کافی روی تیغه های میز نداشته باشد، ممکن است سقوط کند یا در موقعیت نامناسبی قرار بگیرد.
در مقابل، استفاده از میکروجویینت باعث می شود بخشی از محیط قطعه برش نخورده باقی بماند. این اتصال، قطعه را تا زمان تخلیه به ورق مادر متصل نگه می دارد و احتمال حرکت ناخواسته آن را کاهش می دهد.
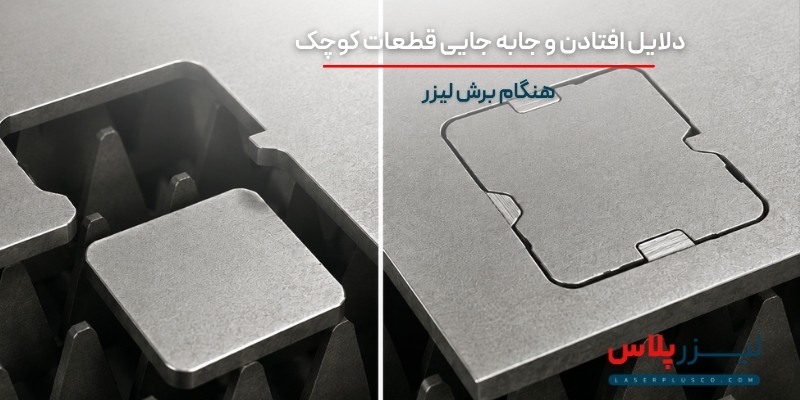
دلایل افتادن و جابه جایی قطعات کوچک هنگام برش لیزر
برای انتخاب درست اتصال نگهدارنده، ابتدا باید عوامل ایجاد ناپایداری قطعات را شناخت. افتادن یا بلند شدن قطعات معمولاً نتیجه یک عامل واحد نیست و ممکن است از ترکیب شرایط میز، ابعاد قطعه و ویژگی های فرایند برش ناشی شود.
فاصله تیغه های میز و ابعاد قطعه
میز دستگاه برش لیزر معمولاً از تیغه هایی تشکیل شده است که ورق روی آن ها قرار می گیرد. قطعات بزرگ تر سطح اتکای بیشتری دارند؛ اما قطعات کوچک ممکن است پس از جداسازی کامل، فضای کافی برای قرارگیری پایدار نداشته باشند. اگر ابعاد قطعه با فاصله تیغه ها تناسب نداشته باشد، احتمال سقوط آن افزایش پیدا می کند.
فشار گاز کمکی و حرکت قطعه
گاز کمکی برای خارج کردن مواد مذاب از شیار برش استفاده می شود. جریان این گاز در بعضی شرایط می تواند به قطعات سبک و کوچک نیرو وارد کند. اگر قطعه کاملاً آزاد شده باشد، این نیرو ممکن است باعث جابه جایی، چرخش یا بلند شدن آن شود.
تنش حرارتی و تغییر شکل ورق
حرارت موضعی ناشی از برش می تواند باعث انبساط و تغییر شکل بخش هایی از ورق شود. آزاد شدن زودهنگام قطعات، آن ها را در برابر این تغییرات آسیب پذیرتر می کند. باقی ماندن اتصال ریز، آزادی حرکت قطعه را محدود می کند و به حفظ موقعیت آن کمک خواهد کرد.
میکروجویینت چگونه از افتادن قطعات و برخورد با هد دستگاه جلوگیری می کند؟
اصل عملکرد میکروجویینت ساده است: تا زمانی که پل فلزی باقی مانده، قطعه کاملاً آزاد نیست. این اتصال بخشی از نیروهای واردشده را به اسکلت ورق منتقل می کند و مانع حرکت آزادانه قطعه می شود.
استفاده صحیح از این تکنیک چند نتیجه مهم دارد:
- جلوگیری از سقوط قطعات: قطعات کوچک تا زمان تخلیه به ورق اصلی متصل باقی می مانند.
- کاهش چرخش و جابه جایی: اتصال مناسب می تواند حرکت دورانی قطعه را محدود کند.
- کنترل بلند شدن لبه ها: احتمال جدا شدن ناگهانی قطعه و ورود آن به محدوده حرکت هد کاهش پیدا می کند.
- تسهیل تخلیه ورق: قطعات به جای پراکنده شدن روی میز، همراه ورق اصلی قابل جمع آوری هستند.
- کاهش توقف های ناخواسته: احتمال اختلال ناشی از قطعات جابه جا شده کمتر می شود.
البته میکروجویینت تضمین مطلق برای ثابت ماندن قطعه نیست. اگر پل اتصال بیش ازحد ضعیف باشد، ممکن است هنگام برش بشکند. بنابراین اندازه و محل آن باید متناسب با شرایط واقعی تولید انتخاب شود.
چه قطعاتی به استفاده از میکروجویینت نیاز بیشتری دارند؟
استفاده از اتصال ریز برای تمام قطعات ضروری نیست. تصمیم گیری باید بر اساس شکل هندسی، وزن، سطح اتکا و احتمال جابه جایی انجام شود.
- قطعات کوچک و سبک
واشرها، صفحات کوچک و اجزای ظریف ممکن است پس از برش کامل، بین تیغه های میز سقوط کنند. اتصال ریز کمک می کند این قطعات تا زمان تخلیه در موقعیت خود باقی بمانند.
- قطعات باریک و کشیده
قطعات بلند و باریک پس از آزاد شدن ممکن است تعادل مناسبی نداشته باشند. در این شرایط، جانمایی مناسب چند اتصال می تواند احتمال چرخش یا بلند شدن آن ها را کاهش دهد.
- قطعات نامتقارن
در قطعاتی که وزن در بخش های مختلف به صورت یکنواخت توزیع نشده است، آزاد شدن کامل مسیر برش ممکن است باعث چرخش یا تغییر موقعیت شود. انتخاب محل اتصال با توجه به شکل و تعادل قطعه در این موارد اهمیت بیشتری دارد.
- قطعات دارای جزئیات داخلی
مغزی سوراخ ها یا بخش های داخلی قطعات نیز ممکن است پس از برش آزاد شوند. اگر سقوط یا جابه جایی این قسمت ها برای فرایند تولید مشکل ایجاد کند، می توان برای نگهداری آن ها نیز از اتصال های کنترل شده استفاده کرد.
انتخاب اندازه، تعداد و محل مناسب میکروجویینت
یکی از مهم ترین مراحل اجرای میکروجویینت در برش لیزر، تعیین ابعاد و تعداد پل های اتصال است. هیچ اندازه ثابتی برای تمام ورق ها و قطعات وجود ندارد؛ زیرا مقاومت اتصال به جنس و ضخامت فلز، وزن قطعه، شکل هندسی و شرایط برش وابسته است.
تأثیر جنس و ضخامت ورق بر اندازه اتصال
در ورق های نازک، اتصال کوچک نیز ممکن است نیروی کافی برای نگهداری قطعه ایجاد کند؛ اما همین پل ممکن است در برابر نیروهای فرایند به راحتی بشکند. در ورق های ضخیم تر، اتصال بزرگ تر می تواند مقاومت بیشتری داشته باشد، ولی جداسازی آن دشوارتر است و ممکن است زائده بیشتری روی لبه باقی بگذارد.به همین دلیل، اندازه اتصال باید با آزمون روی نمونه واقعی تعیین شود. تنظیمی که برای یک جنس و ضخامت نتیجه مناسبی دارد، لزوماً برای ورق دیگری با شرایط متفاوت مناسب نیست.
تعیین تعداد اتصال ها و توزیع آن ها
تعداد پل ها باید به اندازه ای باشد که قطعه در برابر چرخش و جابه جایی پایدار بماند. برای بعضی قطعات کوچک یک اتصال کافی است؛ اما قطعات کشیده یا دارای شکل نامتقارن ممکن است به چند نقطه نگهدارنده نیاز داشته باشند.
قرار دادن تمام اتصال ها در یک سمت نیز همیشه انتخاب مناسبی نیست؛ زیرا ممکن است امکان چرخش قطعه همچنان وجود داشته باشد. توزیع پل ها باید با توجه به هندسه و نقاط حساس قطعه انجام شود.
انتخاب محل اتصال با توجه به کاربرد نهایی
بخش های مستقیم و قابل دسترس معمولاً برای قرارگیری اتصال گزینه های مناسبی هستند؛ زیرا جداسازی و پرداخت آن ها ساده تر است. در مقابل، بهتر است پل روی لبه های حساس به مونتاژ، سطوح نمایان یا قسمت هایی که تلرانس ابعادی دقیقی دارند قرار نگیرد.
برای مثال، اگر قطعه قرار است با بخش دیگری جفت شود، باقی ماندن زائده در لبه اتصال می تواند باعث ایجاد فاصله یا اختلال در مونتاژ شود. بنابراین کاربرد نهایی قطعه باید از ابتدا در برنامه ریزی لحاظ شود.
جدول راهنمای انتخاب میکروجویینت بر اساس نوع قطعه
برای انتخاب بهتر اتصال نگهدارنده، باید شکل قطعه و خطر احتمالی پس از برش بررسی شود. جدول زیر به شناسایی این شرایط و انتخاب رویکرد مناسب کمک می کند. توصیه های آن راهنمای اولیه هستند و تنظیم نهایی باید با آزمون روی ورق واقعی انجام شود.
| نوع قطعه | مشکل احتمالی هنگام برش | روش پیشنهادی اجرای میکروجویینت |
|---|---|---|
| قطعات بسیار کوچک و سبک | افتادن قطعه در فاصله تیغه های میز | استفاده از اتصال کوتاه و متناسب با ابعاد قطعه |
| قطعات باریک و کشیده | چرخش یا بلند شدن قطعه بر اثر فشار گاز | توزیع اتصال ها در نقاط مناسب طول قطعه |
| قطعات نامتقارن | جابهجایی ناشی از توزیع نا متعادل وزن | انتخاب محل اتصال با توجه به شکل و مرکز جرم قطعه |
| قطعات دارای لبه مونتاژی | ایجاد زائده در محل جداسازی | قرار دادن اتصال در بخش های غیر حساس و دور از لبه های دقیق |
| قطعات ساخته شده از ورق ضخیم | دشواری جداسازی و نیاز به پرداخت بیشتر | تنظیم اندازه و تعداد اتصال ها متناسب با ضخامت ورق |
| قطعات با سطح نمایان | باقی ماندن آثار اتصال روی سطح قابل مشاهده | انتخاب نقاط کم دید برای اتصال و جدا سازی کنترل شده |
مراحل تنظیم میکروجویینت در نرم افزار CAM و دستگاه
نرم افزارهای برنامه ریزی برش لیزر معمولاً امکان تعریف دستی یا خودکار اتصال های ریز را فراهم می کنند. بااین حال، تنظیم خودکار جای بررسی اپراتور را نمی گیرد؛ زیرا محل پیشنهادی نرم افزار ممکن است با لبه های حساس یا نیازهای مونتاژ قطعه تداخل داشته باشد.
- شناسایی قطعات پرخطر: قطعات کوچک، باریک، سبک و نامتقارن را در فایل چیدمان مشخص کنید.
- بررسی مسیر برش: ترتیب اجرای مسیرهای داخلی و خارجی و وضعیت اسکلت باقی مانده را ارزیابی کنید.
- انتخاب محل اتصال: بخش های کم حساسیت و قابل دسترس را برای قرارگیری پل در نظر بگیرید.
- تنظیم اندازه و تعداد: مقدار اتصال ها را با توجه به جنس، ضخامت و شکل قطعه تعیین کنید.
- بازبینی پیش نمایش: محل پل ها را از نظر تداخل با جزئیات هندسی و لبه های حساس بررسی کنید.
- اجرای نمونه آزمایشی: پایداری قطعه، سهولت جداسازی و کیفیت لبه را ارزیابی کنید.
- ثبت تنظیمات موفق: پارامترهای مناسب قطعات مشابه را برای سفارش های بعدی نگهداری کنید.
نقش میکروجویینت در کیفیت و هزینه خدمات برش لیزر
در سفارش هایی که تعداد زیادی قطعه کوچک یا ظریف دارند، مدیریت صحیح اتصال ها می تواند از پراکندگی قطعات، دشواری تخلیه و توقف های ناخواسته جلوگیری کند. به همین دلیل، استفاده از میکروجویینت فقط یک تنظیم نرم افزاری نیست؛ بلکه بخشی از برنامه ریزی تولید و کنترل کیفیت محسوب می شود.
بااین حال، هر پل اتصال پس از پایان برش به جداسازی نیاز دارد. اگر اندازه آن بیش ازحد بزرگ باشد، زمان پرداخت افزایش پیدا می کند و احتمال ایجاد اثر روی لبه قطعه بیشتر می شود. در نتیجه، هنگام برنامه ریزی خدمات برش لیزر باید میان پایداری قطعه در زمان تولید و کیفیت لبه پس از جداسازی تعادل برقرار شود.
برای قطعاتی که در مراحل بعدی خمکاری، جوشکاری یا مونتاژ قرار می گیرند، محل اتصال باید با عملیات بعدی نیز هماهنگ باشد. انتخاب نادرست ممکن است زائده ای در نقطه حساس ایجاد کند و هزینه اصلاح قطعه را افزایش دهد.
جداسازی اتصال و کنترل کیفیت قطعه پس از برش
پس از پایان عملیات، میکروجویینت باید به صورت کنترل شده جدا شود. شکستن اتصال با اعمال نیروی زیاد ممکن است باعث تاب برداشتن قطعه، ایجاد فرورفتگی یا آسیب به لبه شود. روش جداسازی باید متناسب با ضخامت ورق، ابعاد قطعه و محل پل انتخاب شود.
- روش اصولی جدا کردن پل اتصال
ابتدا دستگاه را مطابق دستورالعمل ایمنی متوقف و ورق را تخلیه کنید. سپس با ابزار مناسب، اتصال ها را جدا کنید. در قطعاتی که چند پل دارند، بهتر است جداسازی به شکلی انجام شود که نیروی نامتعادل به یک سمت قطعه وارد نشود.
· بررسی لبه و ابعاد پس از جداسازی
پس از حذف پل ها، محل اتصال را از نظر زائده، تیزی، فرورفتگی و تغییر شکل بررسی کنید. برای قطعات مونتاژی، کنترل ابعاد و تختی اهمیت بیشتری دارد؛ زیرا پرداخت بیش ازحد ممکن است قطعه را از محدوده ابعادی مجاز خارج کند.
این موضوع در فرایندهایی مانند برش لیزر برنج نیز اهمیت دارد؛ به خصوص زمانی که قطعات کوچک و ظریف باید پس از برش، بدون آسیب به لبه یا تغییر ابعاد، از ورق جدا شوند.
جمع بندی
میکروجویینت در برش لیزر یک اتصال موقت و کنترل شده است که قطعه را تا زمان تخلیه به ورق مادر متصل نگه می دارد. این روش احتمال سقوط، چرخش و جابه جایی قطعات کوچک را کاهش می دهد و به پایداری فرایند تولید کمک می کند. نتیجه مطلوب زمانی حاصل می شود که اندازه، تعداد و محل اتصال ها با شکل قطعه، جنس و ضخامت ورق و نیازهای مراحل بعدی تولید هماهنگ باشد. اجرای نمونه آزمایشی، بازبینی مسیر برش و جداسازی اصولی نیز کمک می کند مزیت نگهداری قطعه بدون آسیب به کیفیت لبه نهایی حفظ شود.
سؤالات متداول
- میکروجویینت در برش لیزر چه کاربردی دارد؟
میکروجویینت یک پل فلزی کوچک و برش نخورده است که قطعه را به ورق مادر متصل نگه می دارد. این اتصال احتمال سقوط، چرخش و جابه جایی ناخواسته قطعات را در حین برش و تخلیه کاهش می دهد.
- آیا تمام قطعات کوچک به میکروجویینت نیاز دارند؟
خیر. نیاز به این اتصال به ابعاد قطعه، وزن، شکل هندسی، فاصله تیغه های میز و روش تخلیه بستگی دارد. اگر قطعه پس از برش به صورت پایدار روی میز باقی بماند، ممکن است نیازی به اتصال اضافی نداشته باشد.
- اندازه استاندارد میکروجویینت چقدر است؟
اندازه ثابتی برای تمام شرایط وجود ندارد. جنس و ضخامت ورق، وزن قطعه و سهولت جداسازی در تعیین اندازه مناسب مؤثرند. بهترین روش، اجرای آزمون روی نمونه واقعی و اصلاح تنظیمات بر اساس نتیجه است.
بدون دیدگاه