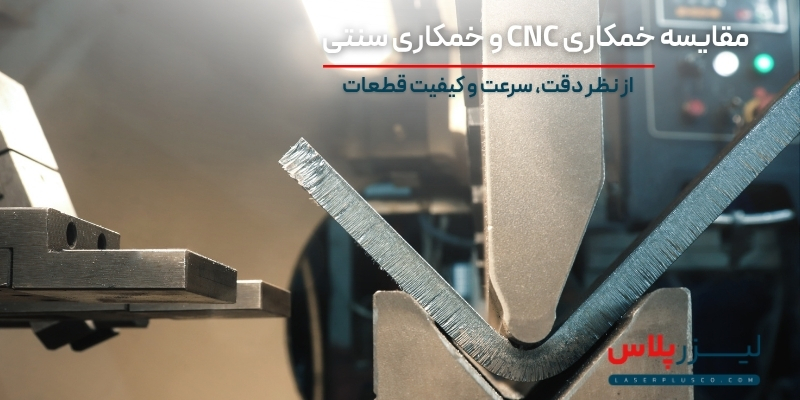
مقایسه خمکاری CNC و خمکاری سنتی یکی از موضوعات مهم برای تولیدکنندگان قطعات فلزی است؛ زیرا انتخاب روش مناسب می تواند بر دقت ابعادی، سرعت تولید، کیفیت نهایی و هزینه اجرای سفارش تأثیر مستقیمی داشته باشد. خمکاری ورق فلزی فقط به تغییر زاویه و شکل قطعه محدود نمی شود، بلکه عواملی مانند جنس و ضخامت ورق، میزان برگشت فنری، شعاع داخلی خم و مهارت اپراتور نیز در نتیجه نهایی نقش دارند. امروزه دستگاه های پرس برک CNC با قابلیت برنامه ریزی و کنترل دقیق حرکت، امکان تولید قطعات پیچیده و تکرارپذیر را فراهم کرده اند؛ بااین حال، روش های سنتی نیز در برخی سفارش های ساده و کم تیراژ همچنان کاربرد دارند. مجموعه هایی که خدمات برش لیزر و ساخت قطعات فلزی ارائه می دهند، باید با توجه به مشخصات فنی هر پروژه، روش مناسب خمکاری را انتخاب کنند. در ادامه، این دو روش را از نظر دقت، سرعت، کیفیت و هزینه به صورت کاربردی بررسی می کنیم.
آشنایی با سازوکار خمکاری CNC و خمکاری سنتی
در هر دو روش خمکاری، ورق فلزی با وارد شدن نیروی مکانیکی و قرار گرفتن میان ابزارهای مخصوص، از حالت تخت خارج شده و به زاویه موردنظر تبدیل می شود. تفاوت اصلی در نحوه کنترل حرکت دستگاه، تنظیم پارامترها و میزان دخالت اپراتور است.
در خمکاری سنتی، تنظیم موقعیت ورق، کنترل حرکت دستگاه و بررسی زاویه نهایی تا حد زیادی به مهارت اپراتور وابسته است. این روش می تواند با دستگاه های دستی، مکانیکی یا نیمه اتوماتیک انجام شود. اپراتور با توجه به تجربه خود، فشار و موقعیت مناسب را تنظیم می کند و در صورت نیاز، اصلاحات را به صورت دستی انجام می دهد.
در خمکاری CNC، اطلاعات مربوط به ابعاد قطعه، زاویه ها و ترتیب عملیات در سیستم کنترل دستگاه وارد می شود. دستگاه پرس برک CNC با استفاده از برنامه تنظیم شده، حرکت سنبه و محورهای پشتیبان را کنترل می کند. در نتیجه، اجرای خم های مشابه با ثبات بیشتری انجام می شود و امکان ذخیره برنامه برای سفارش های تکراری وجود دارد.
نکته مهم این است که CNC بودن دستگاه به تنهایی کیفیت قطعه را تضمین نمی کند. طراحی صحیح، انتخاب ابزار مناسب، تنظیم فشار و شناخت رفتار ورق همچنان نقش اساسی دارند.
تفاوت دقت ابعادی و زاویه خم در دو روش
دقت خمکاری فقط به زاویه نهایی محدود نیست. محل قرارگیری خط خم، ارتفاع لبه، فاصله بین خم ها و ابعاد کلی قطعه نیز باید مطابق نقشه باشند. این موضوع در قطعاتی که قرار است به یکدیگر متصل شوند، اهمیت بیشتری پیدا می کند.
در روش سنتی، اپراتور برای تعیین موقعیت ورق و کنترل زاویه به تنظیمات دستی و اندازه گیری متکی است. اگر قطعه چند خط خم داشته باشد، خطای کوچک در هر مرحله می تواند روی ابعاد نهایی اثر بگذارد. برای مثال، در تولید یک محفظه فلزی که چهار لبه آن باید با زاویه مشخص خم شوند، تفاوت جزئی در موقعیت خم ها ممکن است باعث ناهماهنگی لبه ها هنگام مونتاژ شود.
در روش CNC، موقعیت محورها و زاویه خم از طریق برنامه کنترل می شوند. این ویژگی امکان اجرای یکنواخت تر قطعات مشابه را فراهم می کند و وابستگی فرآیند به تنظیمات دستی را کاهش می دهد. البته دقت واقعی باید با اندازه گیری قطعه تولیدشده و بررسی تلرانس های نقشه تأیید شود.
تأثیر برگشت فنری بر زاویه نهایی قطعه
یکی از مهم ترین عوامل ایجاد اختلاف زاویه در خمکاری، پدیده برگشت فنری است. زمانی که فشار دستگاه از روی ورق برداشته می شود، بخشی از تغییر شکل الاستیک فلز بازیابی می شود و زاویه قطعه کمی به حالت اولیه بازمی گردد.میزان برگشت فنری به جنس فلز، ضخامت ورق، شعاع داخلی خم، زاویه موردنظر و روش اجرای خمکاری وابسته است. برای مثال، رفتار ورق استیل و آلومینیوم در شرایط یکسان الزاماً مشابه نیست؛ بنابراین نمی توان برای همه فلزات یک میزان اصلاح زاویه در نظر گرفت.
در روش سنتی، اپراتور معمولاً با انجام خم آزمایشی و بررسی نتیجه، میزان اصلاح لازم را تعیین می کند. در دستگاه CNC نیز می توان اصلاح زاویه را در برنامه اعمال کرد و در مدل های مجهز به سیستم اندازه گیری زاویه، کنترل دقیق تری انجام داد. بااین حال، شناخت رفتار متریال در هر دو روش ضروری است.
مقایسه سرعت تولید و زمان آماده سازی سفارش
برای مقایسه سرعت دو روش، نباید فقط مدت زمان حرکت دستگاه را در نظر گرفت. زمان آماده سازی ابزار، تنظیم دستگاه، برنامه ریزی، جابه جایی ورق، کنترل کیفیت و اصلاح قطعات نیز بخشی از زمان واقعی تولید هستند.در خمکاری سنتی، برای قطعات ساده ممکن است اپراتور بتواند دستگاه را در مدت کوتاهی تنظیم کند و عملیات را آغاز کند. به همین دلیل، در بعضی سفارش های تک عدد یا کم تیراژ، این روش زمان آماده سازی کمتری دارد.
در خمکاری CNC، ابتدا باید اطلاعات قطعه بررسی و برنامه مناسب تنظیم شود. این مرحله ممکن است برای سفارش های ساده زمان بیشتری نیاز داشته باشد؛ اما پس از تأیید برنامه، اجرای قطعات مشابه سریع تر و قابل پیش بینی تر خواهد بود. ذخیره برنامه نیز باعث می شود در سفارش های تکراری، بخش زیادی از تنظیمات اولیه دوباره انجام نشود.
تأثیر تعداد قطعات بر سرعت و بهره وری
نوع سفارش نقش مهمی در انتخاب روش دارد:
- قطعه تک عدد و ساده: روش سنتی ممکن است به دلیل آماده سازی سریع تر مناسب باشد.
- سفارش کم تیراژ با چند خم: انتخاب به پیچیدگی قطعه و زمان برنامه ریزی بستگی دارد.
- تولید انبوه قطعات مشابه: خمکاری CNC معمولاً به دلیل تکرارپذیری و کاهش تنظیمات دستی مزیت بیشتری دارد.
- قطعات پیچیده با چند زاویه متفاوت: برنامه ریزی CNC می تواند ترتیب عملیات و موقعیت خم ها را بهتر مدیریت کند.
بنابراین، سرعت بالاتر CNC بیشتر در تولیدهای تکراری و پیچیده اهمیت پیدا می کند و نمی توان آن را برای تمام سفارش ها یکسان در نظر گرفت.
بررسی کیفیت سطح و احتمال ایجاد عیب در محل خم
کیفیت قطعه خم شده علاوه بر دقت زاویه، به سلامت سطح و ساختار ورق در محل خم نیز وابسته است. ایجاد ترک، چروک، فرورفتگی، خط ابزار و تغییر شکل ناخواسته از جمله مشکلاتی هستند که در صورت تنظیم نادرست فرآیند ممکن است اتفاق بیفتند.
در خمکاری سنتی، کیفیت خروجی تا حد زیادی به تجربه اپراتور و کنترل دستی عملیات وابسته است. اگر فشار بیش از اندازه باشد یا ابزار با ضخامت ورق تناسب نداشته باشد، احتمال آسیب به سطح و لبه های قطعه افزایش پیدا می کند.
در دستگاه CNC، کنترل برنامه ریزی شده حرکت می تواند تغییرات ناخواسته بین قطعات را کاهش دهد. بااین حال، انتخاب اشتباه سنبه و ماتریس یا تعیین شعاع خم نامناسب همچنان می تواند باعث ایجاد عیب شود.
برای حفظ کیفیت باید چند عامل پیش از شروع تولید بررسی شوند:
- تناسب ابزار با ضخامت ورق: دهانه ماتریس و شعاع سنبه باید با جنس و ضخامت متریال هماهنگ باشند.
- شعاع داخلی خم: شعاع بسیار کوچک در ورق های حساس می تواند احتمال ترک خوردگی را افزایش دهد.
- جهت خم نسبت به جهت نورد: در بعضی ورق ها، جهت قرارگیری خط خم بر احتمال ایجاد ترک اثر می گذارد.
- وضعیت سطح ابزار: وجود پلیسه، آلودگی یا آسیب روی ابزار ممکن است روی سطح قطعه اثر بگذارد.
- کنترل نمونه اولیه: پیش از تولید تعداد زیاد، بهتر است یک نمونه خم شود و ابعاد و زاویه آن با نقشه مقایسه شوند.
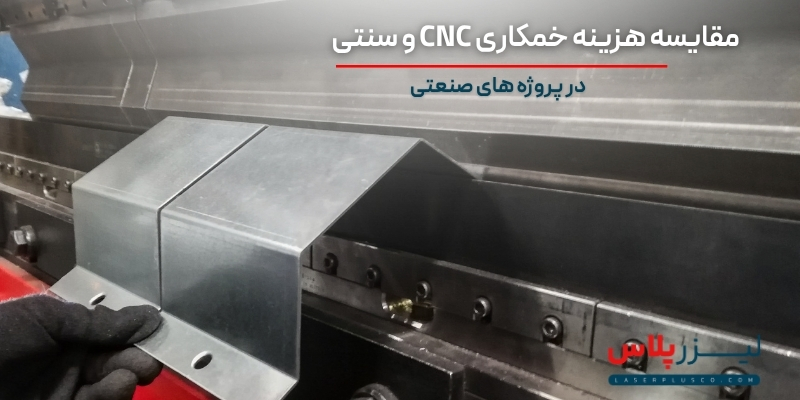
مقایسه هزینه خمکاری CNC و سنتی در پروژه های صنعتی
هزینه خمکاری فقط به مبلغ اجرای هر خم یا نرخ استفاده از دستگاه محدود نیست. زمان آماده سازی، تعداد قطعات معیوب، میزان ضایعات، هزینه اصلاح و توقف خط تولید نیز در هزینه نهایی سفارش تأثیر دارند.در روش سنتی، هزینه اولیه آماده سازی برای بعضی قطعات ساده کمتر است. اگر سفارش تعداد محدودی قطعه با هندسه معمولی داشته باشد، استفاده از دستگاه سنتی می تواند اقتصادی باشد؛ البته به شرط آنکه کیفیت موردنیاز بدون اصلاحات متعدد به دست آید.
در روش CNC، ممکن است برنامه ریزی و تنظیم اولیه هزینه بیشتری داشته باشد؛ اما در تیراژ بالا، کاهش خطا و تکرارپذیری تولید می تواند این هزینه را جبران کند. برای قطعاتی که باید در چند نوبت با ابعاد یکسان تولید شوند، ذخیره برنامه نیز مزیت اقتصادی مهمی محسوب می شود.
برای مقایسه دقیق، بهتر است هزینه کل تولید شامل آماده سازی، اجرای عملیات، کنترل کیفیت و اصلاح قطعات محاسبه شود؛ نه اینکه فقط قیمت هر بار خمکاری ملاک انتخاب قرار بگیرد.
جدول مقایسه خمکاری CNC و خمکاری سنتی
| معیار مقایسه | خمکاری CNC | خمکاری سنتی |
|---|---|---|
| کنترل زاویه | برنامه ریزی شده و قابل اصلاح | وابسته به تنظیم دستی |
| تکرار پذیری | مناسب برای قطعات مشابه و تیراژ بالا | وابسته به مهارت و دقت اپراتور |
| سرعت تولید انبوه | معمولاً بالاتر پس از تنظیم اولیه | ممکن است با تکرار تنظیمات کاهش یابد |
| آمادهسازی قطعه ساده | نیازمند بررسی و تنظیم برنامه | در برخی موارد سریعتر |
| اجرای خم های پیچیده | قابلیت کنترل بهتر ترتیب و موقعیت خم | وابسته به تجربه و محدودیت دستگاه |
| کنترل برگشت فنری | امکان اعمال اصلاحات برنامهای | بیشتر متکی بر تجربه و خم آزمایشی |
| هزینه سفارش محدود | ممکن است هزینه آماده سازی بیشتری داشته باشد | در قطعات ساده میتواند اقتصادیتر باشد |
| کنترل کیفیت | امکان تکرار تنظیمات و بررسی برنامه | نیازمند کنترل مداوم اپراتور |
انتخاب روش خمکاری بر اساس جنس، ضخامت و طراحی قطعه
جنس ورق یکی از عوامل مهم در انتخاب روش خمکاری است. فلزات مختلف از نظر استحکام، انعطاف پذیری و میزان برگشت فنری رفتار متفاوتی دارند. به همین دلیل، پارامترهای مناسب برای خمکاری یک ورق آهنی را نمی توان بدون بررسی برای ورق استیل یا آلومینیوم استفاده کرد.
ضخامت ورق نیز در انتخاب دستگاه و ابزار اهمیت دارد. هرچه ضخامت و استحکام متریال بیشتر باشد، نیروی موردنیاز برای خمکاری افزایش پیدا می کند. همچنین محدودیت ظرفیت دستگاه، طول قطعه و دهانه ماتریس باید بررسی شوند.طراحی قطعه نیز باید پیش از تولید از نظر فاصله خطوط خم، حداقل طول لبه، شعاع داخلی و محل سوراخ ها بررسی شود. اگر سوراخ یا شیار بیش از اندازه به خط خم نزدیک باشد، ممکن است هنگام تغییر شکل ورق دچار کشیدگی یا تغییر ابعاد شود.
در تولید قطعاتی که ابتدا با برش لیزر آماده می شوند، بررسی نقشه پیش از ورود به مرحله خمکاری اهمیت زیادی دارد. برای نمونه، در تولید قطعات استیل باید محل خم ها و ابعاد نهایی به گونه ای طراحی شوند که عملیات برش و خمکاری با یکدیگر هماهنگ باشند. استفاده از خدمات برش لیزر استیل در کنار خمکاری دقیق، امکان آماده سازی قطعات با هندسه مناسب برای مراحل بعدی تولید را فراهم می کند.
اشتباهات رایج در انتخاب و اجرای فرآیند خمکاری
بعضی مشکلات تولید نه به نوع دستگاه، بلکه به تصمیم های نادرست پیش از شروع عملیات مربوط هستند. مهم ترین اشتباهات عبارت اند از:
- انتخاب دستگاه بدون توجه به ضخامت و طول ورق
- نادیده گرفتن برگشت فنری متریال
- استفاده از سنبه و ماتریس نامتناسب
- طراحی فاصله نامناسب بین خطوط خم
- نزدیک قرار دادن سوراخ ها و شیارها به محل خم بدون بررسی تغییر شکل
- شروع تولید انبوه بدون تأیید نمونه اولیه
- انتخاب روش صرفاً بر اساس قیمت هر خم، بدون محاسبه هزینه ضایعات و اصلاحات
برای جلوگیری از این مشکلات، بهتر است نقشه فنی، جنس ورق، ضخامت، تیراژ و تلرانس های ابعادی پیش از ثبت سفارش در اختیار مجموعه تولیدکننده قرار بگیرد.
معیارهای انتخاب مجموعه مناسب برای خدمات خمکاری
کیفیت نهایی قطعه تا حد زیادی به توان فنی مجموعه ای وابسته است که عملیات خمکاری را انجام می دهد. صرف داشتن دستگاه CNC یا سنتی برای انتخاب پیمانکار کافی نیست. توانایی تفسیر نقشه، شناخت رفتار متریال، انتخاب ابزار و کنترل کیفیت نیز اهمیت دارد.
پیش از ثبت سفارش، این موارد را بررسی کنید:
- ظرفیت دستگاه از نظر ضخامت و طول قابل خمکاری
- تناسب تجهیزات با جنس ورق موردنیاز
- امکان اجرای خم های چندمرحله ای
- توانایی بررسی نقشه و پیشنهاد اصلاحات فنی
- کنترل ابعاد و زاویه قطعات پس از خمکاری
- هماهنگی میان مراحل برش، خمکاری و مونتاژ
در پروژه های صنعتی، هماهنگی این مراحل می تواند از جابه جایی غیرضروری قطعات، دوباره کاری و افزایش زمان تحویل جلوگیری کند. متقاضیان خدمات برش لیزر در شهر قدس نیز بهتر است هنگام انتخاب مجموعه، علاوه بر تجهیزات برش، ظرفیت و کیفیت خدمات خمکاری و سایر مراحل تکمیل قطعه را بررسی کنند.
جمع بندی
خمکاری CNC و خمکاری سنتی هر دو برای شکل دهی ورق های فلزی استفاده می شوند، اما از نظر نحوه کنترل فرآیند، تکرارپذیری و بهره وری تفاوت دارند. روش سنتی می تواند برای قطعات ساده و سفارش های محدود انتخابی اقتصادی باشد؛ درحالی که خمکاری CNC در تولید قطعات پیچیده، چندخم و تیراژ بالا مزیت بیشتری دارد.
برای انتخاب صحیح، نباید فقط به نوع دستگاه توجه کرد. جنس و ضخامت ورق، شعاع خم، برگشت فنری، کیفیت ابزار، تلرانس ابعادی و هزینه کل تولید باید در کنار یکدیگر بررسی شوند. انتخاب مجموعه ای با تجهیزات مناسب و توانایی هماهنگی مراحل برش، خمکاری و مونتاژ نیز به کاهش خطا و افزایش کیفیت قطعه نهایی کمک می کند.
سوالات متداول درباره خمکاری CNC و خمکاری سنتی
- مهم ترین مزیت خمکاری CNC نسبت به روش سنتی چیست؟
مهم ترین مزیت خمکاری CNC، تکرارپذیری بالاتر و کنترل برنامه ریزی شده حرکت دستگاه است. این ویژگی به خصوص در تولید قطعات مشابه، سفارش های پرتعداد و قطعات دارای چند زاویه خم اهمیت دارد.
- آیا خمکاری سنتی برای تولید قطعات صنعتی مناسب است؟
بله. خمکاری سنتی همچنان برای قطعات ساده، سفارش های محدود و پروژه هایی که حساسیت ابعادی بالایی ندارند، کاربرد دارد. انتخاب آن باید با توجه به ظرفیت دستگاه و مهارت اپراتور انجام شود.
- برگشت فنری ورق در خمکاری به چه عواملی بستگی دارد؟
جنس و ضخامت ورق، شعاع داخلی خم، زاویه موردنظر و ویژگی های مکانیکی متریال بر میزان برگشت فنری اثر می گذارند. به همین دلیل، برای هر نوع ورق باید تنظیمات مناسب بررسی شود.


بدون دیدگاه