
پارگی گوشه ورق پس از خم کاری همیشه به معنای ضعیف بودن متریال یا تنظیم اشتباه دستگاه نیست. گاهی مشکل از هندسه قطعه شروع می شود؛ جایی که بخشی از لبه باید خم شود، اما قسمت مجاور آن همچنان در حالت تخت باقی بماند. اگر برای این تغییر شکل فضای کافی در نظر گرفته نشده باشد، تنش در انتهای خم متمرکز می شود و می تواند به ترک، کشیدگی ناخواسته یا اعوجاج گوشه منجر شود. شیار خلاصی خم یکی از راهکارهای طراحی برای کنترل این وضعیت است. در این راهنما، کاربرد این شیار، انواع آن، اصول تعیین ابعاد و نکات آماده سازی فایل برش را بررسی می کنیم.
شیار خلاصی خم چیست و چه نقشی در طراحی قطعات فلزی دارد؟
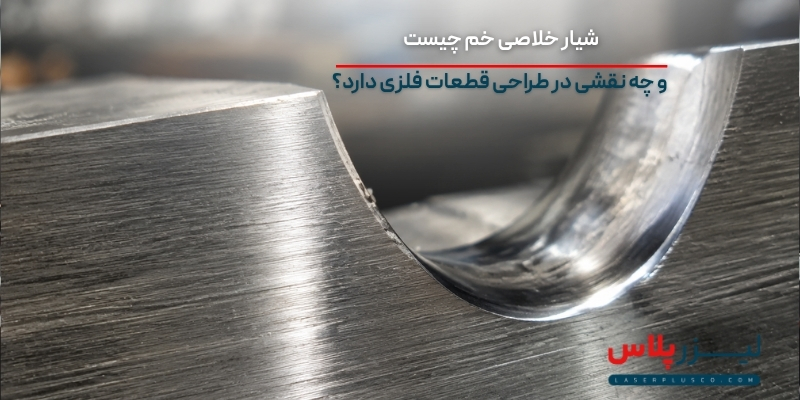
شیار خلاصی خم یا Bend Relief، بریدگی کوچکی است که در انتهای ناحیه خم ایجاد می شود تا بخش در حال خم شدن از قسمت مجاور آزاد شود. این شیار معمولاً در مرحله طراحی الگوی تخت قطعه و پیش از عملیات خم کاری در نظر گرفته می شود. هدف اصلی آن فراهم کردن فضای کافی برای تغییر شکل موضعی ورق و جلوگیری از انتقال نامطلوب تنش به گوشه قطعه است.
در فرایند خم کاری، الیاف بیرونی ورق تحت کشش و الیاف داخلی آن تحت فشار قرار می گیرند. وقتی خم در میانه یک لبه پایان می یابد، اتصال پیوسته میان قسمت خم شونده و بخش ثابت می تواند حرکت طبیعی ورق را محدود کند. در چنین شرایطی، شیار خلاصی با ایجاد فضای آزاد، احتمال پارگی یا تغییر شکل ناخواسته را کاهش می دهد.
در طراحی قطعاتی که قرار است با خدمات برش لیزر تولید و سپس خم کاری شوند، محل و ابعاد این شیار باید از ابتدا در فایل دوبعدی لحاظ شود. البته وجود شیار به تنهایی تضمین کننده کیفیت خم نیست و انتخاب شعاع مناسب، ابزار صحیح و کنترل کیفیت لبه برش نیز اهمیت دارد.
شرایطی که استفاده از شیار خلاصی خم ضروری می شود
نیاز به شیار خلاصی بیشتر در قطعاتی مطرح است که انتهای خم به بخش دیگری از ورق متصل می شود و امکان حرکت آزادانه مواد در این ناحیه وجود ندارد. در چنین شرایطی، نبود فضای کافی می تواند باعث کشیدگی، چروکیدگی یا ترک خوردگی گوشه شود. مهم ترین موقعیت های استفاده از این شیار عبارت اند از:
- خم شدن بخشی از یک لبه: زمانی که یک فلنج خم شده در کنار قسمتی از ورق قرار دارد که باید تخت باقی بماند.
- وجود دو خم نزدیک به یکدیگر: زمانی که دو لبه مجاور در یک گوشه به هم می رسند و احتمال تداخل آن ها وجود دارد.
- مشاهده ترک یا برآمدگی: زمانی که در نمونه اولیه، پارگی یا تغییر شکل غیرعادی در انتهای خم دیده می شود.
- محدودیت فضای گوشه: زمانی که هندسه قطعه اجازه حرکت آزادانه ورق را نمی دهد.
با این حال، همه قطعات به شیار خلاصی نیاز ندارند. در یک خم ساده که تمام عرض قطعه را پوشش می دهد و در دو طرف فضای آزاد کافی وجود دارد، ممکن است ایجاد شیار ضرورتی نداشته باشد. تصمیم نهایی باید با توجه به هندسه قطعه، جنس ورق، ضخامت و روش تولید گرفته شود.
تفاوت شیار خلاصی خم و شیار خلاصی گوشه
شیار خلاصی خم معمولاً برای آزادکردن انتهای یک ناحیه خم شونده طراحی می شود؛ در مقابل، شیار خلاصی گوشه بیشتر به محل تقاطع دو یا چند خم مربوط است. این دو مفهوم در بعضی قطعات با یکدیگر هم پوشانی دارند، اما کاربرد آن ها کاملاً یکسان نیست.
برای مثال، در گوشه یک محفظه فلزی باید علاوه بر جلوگیری از پارگی، فاصله دیواره ها پس از خم کاری، امکان جوش کاری و ظاهر نهایی قطعه نیز بررسی شود. بنابراین استفاده از یک شکل ثابت برای تمام گوشه ها نمی تواند همیشه نتیجه مناسبی ایجاد کند.
انواع رایج شیار خلاصی خم در قطعات ورقی
شکل شیار باید با هندسه قطعه، میزان تغییر شکل موردنیاز و محدودیت های فرایند برش هماهنگ باشد. انتخاب فرم مناسب می تواند علاوه بر آزادسازی انتهای خم، از ایجاد گوشه های تیز و تمرکز بیش ازحد تنش جلوگیری کند. سه شکل رایج این شیار در طراحی قطعات ورقی عبارت اند از:
- شیار مستطیلی
شیار مستطیلی به دلیل هندسه ساده، در طراحی نقشه و آماده سازی فایل برش به راحتی قابل استفاده است. این فرم برای بسیاری از قطعات ورقی کاربرد دارد، اما گوشه های داخلی تیز آن ممکن است محل تمرکز تنش باشند. در قطعاتی که تحت بارگذاری مداوم یا تکراری قرار می گیرند، بهتر است در صورت امکان از شعاع مناسب در انتهای شیار استفاده شود.
- شیار با انتهای گرد
در این مدل، انتهای شیار به شکل نیم دایره یا قوس طراحی می شود. این فرم نسبت به گوشه تیز، تغییر هندسی نرم تری ایجاد می کند و می تواند تمرکز تنش را کاهش دهد. عرض و طول آن باید با ناحیه خم و حداقل ابعاد قابل اجرای دستگاه هماهنگ باشد.
- شیار دایره ای و ترکیبی
در برخی قطعات از یک سوراخ دایره ای متصل به بریدگی باز یا ترکیبی از چند شکل هندسی استفاده می شود. این طراحی می تواند برای گوشه هایی که به فضای آزادسازی بیشتری نیاز دارند مناسب باشد. البته وجود یک سوراخ نزدیک ناحیه خم به تنهایی به معنای ایجاد خلاصی مناسب نیست؛ بریدگی باید مسیر تغییر شکل را واقعاً آزاد کند و با هندسه نهایی قطعه هماهنگ باشد.
اصول تعیین ابعاد شیار خلاصی خم
ابعاد شیار باید به گونه ای انتخاب شوند که ناحیه انتهایی خم فضای کافی برای تغییر شکل داشته باشد، بدون اینکه استحکام یا ظاهر قطعه بیش از حد تحت تأثیر قرار بگیرد. ضخامت ورق با نماد t و شعاع داخلی خم با نماد R از مهم ترین عوامل در تعیین ابعاد اولیه هستند. علاوه بر این موارد، جنس ورق، زاویه خم، نوع ابزار پرس برک و فاصله ویژگی های مجاور نیز بر طراحی نهایی تأثیر می گذارند.
جدول زیر چند راهنمای اولیه برای طراحی این شیار ارائه می کند. این مقادیر قواعد قطعی برای تمام قطعات نیستند و باید با شرایط واقعی ساخت تطبیق داده شوند.
| پارامتر طراحی | راهنمای اولیه | نکته مهم |
|---|---|---|
| عرض شیار | در بسیاری از طراحی ها حداقل برابر ضخامت ورق در نظر گرفته میشود. | حداقل عرض قابل برش و نیاز فرایند خمکاری بررسی شود. |
| عمق شیار | باید از ناحیه مؤثر تغییر شکل عبور کند؛ مقدار R+t میتواند نقطه شروع بررسی باشد. | مرجع اندازهگیری عمق باید در نقشه مشخص باشد. |
| شکل انتهای شیار | فرم گرد یا دارای شعاع در صورت امکان انتخاب مناسبی است. | شعاع نباید از توانایی فرایند برش کوچک تر باشد. |
| فاصله از ویژگی های مجاور | باید فضای کافی برای حفظ استحکام قطعه باقی بماند. | نزدیکی به سوراخ، لبه و محل جوش کنترل شود. |
نکته مهم این است که خط خم در همه نرم افزارهای طراحی معنای هندسی یکسانی ندارد. در برخی نقشه ها، این خط مرکز ناحیه خم را نشان می دهد و در برخی دیگر ممکن است مرز ناحیه خم باشد. به همین دلیل، نباید مقدار عمق شیار را بدون مشخص کردن مرجع اندازه گیری از یک نقشه به نقشه دیگر منتقل کرد.
بررسی ابعاد شیار در یک مثال عملی
برای درک بهتر ارتباط ضخامت ورق و شعاع خم با ابعاد شیار، می توان یک قطعه فرضی را در نظر گرفت. فرض کنید قرار است ورقی با ضخامت ۲ میلی متر و شعاع داخلی خم ۲ میلی متر خم کاری شود. در این شرایط، عرض ۲ میلی متر می تواند نقطه شروع بررسی باشد. همچنین مجموع R+t برابر با ۴ میلی متر خواهد بود.
با این حال، عدد ۴ میلی متر به تنهایی عمق نهایی شیار را مشخص نمی کند. محل شروع اندازه گیری، گستره ناحیه خم در الگوی تخت و محدودیت های فرایند برش نیز باید در نظر گرفته شوند. برای تأیید ابعاد نهایی، بررسی نقشه توسط واحد ساخت یا تولید یک نمونه آزمایشی، از اتکا به یک فرمول عمومی مطمئن تر است.
تأثیر جنس ورق و کیفیت لبه بر نتیجه خم کاری
جنس ورق و وضعیت لبه های برش خورده از عوامل مؤثر بر کیفیت خم کاری هستند. شکل پذیری آلیاژ، میزان سختی و جهت نورد می توانند احتمال ترک خوردگی هنگام خم کاری را تغییر دهند. دو ورق با ضخامت یکسان ممکن است به دلیل تفاوت در ترکیب و خواص مکانیکی، به شعاع خم متفاوتی نیاز داشته باشند. در برخی مواد نیز جهت نورد اهمیت زیادی دارد و باید پیش از تعیین جهت خم بررسی شود.
این موضوع در برش لیزر فولاد نیز اهمیت دارد؛ زیرا کیفیت لبه ایجادشده، وضعیت پلیسه و وجود عیوب موضعی می توانند بر رفتار ورق در مرحله بعدی اثر بگذارند. اگر لبه برش دارای بریدگی ناخواسته، زبری شدید یا پلیسه باشد، احتمال ایجاد نقطه شروع ترک افزایش پیدا می کند. به همین دلیل، بازبینی لبه ها و پلیسه گیری متناسب با نوع قطعه پیش از خم کاری اهمیت دارد.
از طرف دیگر، شیار خلاصی نمی تواند تمام مشکلات ناشی از انتخاب شعاع نامناسب یا محدودیت شکل پذیری متریال را برطرف کند. طراحی صحیح باید هم زمان با انتخاب جنس، ضخامت و پارامترهای خم کاری انجام شود.
اشتباهات رایج در طراحی شیار خلاصی خم
اشتباه در تعیین محل یا ابعاد شیار می تواند باعث شود این ویژگی به جای کاهش تنش، عملکرد مورد انتظار را نداشته باشد. بعضی از خطاها نیز ممکن است در نقشه دوبعدی مشخص نباشند و فقط پس از خم کاری یا مونتاژ قطعه خود را نشان دهند. موارد زیر از رایج ترین اشتباهات در طراحی هستند:
- کوتاه در نظر گرفتن شیار: اگر انتهای بریدگی همچنان داخل ناحیه مؤثر خم باقی بماند، آزادسازی کامل اتفاق نمی افتد.
- انتخاب عرض بسیار کم: شیار باریک ممکن است فضای کافی برای تغییر شکل فراهم نکند یا اجرای آن با محدودیت دستگاه مواجه شود.
- استفاده از گوشه داخلی تیز: این طراحی می تواند تمرکز تنش را افزایش دهد؛ به خصوص در قطعاتی که بارگذاری تکراری دارند.
- بزرگ طراحی کردن شیار: خلاصی بیش ازحد ممکن است استحکام، ظاهر یا قابلیت آب بندی گوشه را تحت تأثیر قرار دهد.
- بررسی نکردن مدل خم شده: ممکن است شیار در حالت تخت مناسب به نظر برسد، اما پس از خم کاری دیواره ها با یکدیگر تداخل داشته باشند.
نکات آماده سازی فایل برای برش و خم کاری
فایل تولید باید اطلاعات کافی برای اجرای صحیح مراحل برش و خم کاری داشته باشد. مشخص کردن جنس و ضخامت ورق، زاویه خم و شعاع داخلی موردنظر، از بروز اختلاف میان طراحی و قطعه ساخته شده جلوگیری می کند. همچنین الگوی تخت باید با در نظر گرفتن تنظیمات معتبر خم کاری تهیه شود تا ابعاد نهایی پس از شکل دهی با نقشه مطابقت داشته باشند.
خطوط برش و خم باید در فایل به درستی از یکدیگر تفکیک شوند. وجود خطوط تکراری، کانتورهای ناقص یا مسیرهای ناخواسته نیز باید بررسی شود؛ زیرا این موارد ممکن است هنگام اجرای فایل باعث برش اضافه یا خطای ابعادی شوند.
پس از آماده سازی فایل، مدل سه بعدی قطعه را از نظر برخورد فلنج ها، فاصله گوشه ها و دسترسی ابزار بررسی کنید. اگر قطعه قرار است جوش کاری، رنگ آمیزی یا آب بندی شود، اثر شیار بر مراحل بعدی تولید نیز باید در نظر گرفته شود. برای سفارش های تیراژ بالا، ساخت نمونه اولیه با متریال و ابزار واقعی و بررسی پارگی، اعوجاج و ابعاد نهایی اهمیت زیادی دارد.
کنترل کیفیت گوشه ها پس از خم کاری و پیش از تولید انبوه
کنترل کیفیت پس از خم کاری کمک می کند ایرادهای احتمالی پیش از ورود قطعه به مرحله مونتاژ یا تولید انبوه شناسایی شوند. در این مرحله، فقط ظاهر کلی قطعه نباید ملاک تأیید باشد؛ بلکه ناحیه انتهایی خم نیز باید از نظر ترک های ریز، کشیدگی سطحی، تغییر شکل غیرعادی و اختلاف ابعاد بررسی شود. در قطعاتی که چند خم نزدیک به هم دارند، فاصله دیواره ها و هم راستایی گوشه ها نیز اهمیت دارد.
در صورت مشاهده ترک، ابتدا باید مشخص شود مشکل از هندسه شیار، شعاع خم، کیفیت لبه یا ویژگی های متریال ناشی شده است. اصلاح شیار بدون بررسی سایر عوامل ممکن است فقط نشانه مشکل را پنهان کند و در تولید بعدی دوباره همان ایراد ایجاد شود.
در قطعاتی که با برش لیزر استیل تولید می شوند و پس از آن خم کاری یا جوش کاری دارند، کنترل کیفیت لبه و بررسی سطح ورق پیش از ورود به مرحله بعدی، به کاهش دوباره کاری کمک می کند. بهتر است معیار پذیرش گوشه ها از ابتدا در نقشه یا دستورالعمل کنترل کیفیت مشخص شود.
جمع بندی
شیار خلاصی خم جزئی کوچک اما مؤثر در طراحی قطعات ورقی است. انتخاب درست محل، عرض، عمق و شکل انتهای آن می تواند احتمال پارگی گوشه و تغییر شکل ناخواسته را کاهش دهد. با این حال، نتیجه مطلوب زمانی حاصل می شود که طراحی شیار در کنار شعاع خم، ویژگی های متریال، کیفیت لبه و محدودیت های دستگاه خم کاری بررسی شود. پیش از سفارش تولید، نقشه تخت و مدل سه بعدی قطعه را با واحد ساخت هماهنگ کنید؛ این بازبینی می تواند از اصلاح قطعه پس از تولید و افزایش هزینه ها جلوگیری کند.
سوالات متداول درباره شیار خلاصی خم
- شیار خلاصی خم چیست و چه کاربردی دارد؟
شیار خلاصی خم یا Bend Relief، بریدگی کوچکی در انتهای ناحیه خم است که برای ایجاد فضای آزاد هنگام تغییر شکل ورق استفاده می شود. این شیار می تواند احتمال پارگی، کشیدگی و اعوجاج گوشه قطعه را کاهش دهد.
- آیا تمام قطعات فلزی به شیار خلاصی خم نیاز دارند؟
خیر. استفاده از این شیار بیشتر در قطعاتی ضروری است که بخشی از لبه آن ها خم می شود و قسمت مجاور باید تخت باقی بماند. در خم های ساده و بدون محدودیت هندسی، ممکن است نیازی به ایجاد شیار نباشد.
- عرض و عمق شیار خلاصی خم چگونه تعیین می شود؟
ضخامت ورق و شعاع داخلی خم از عوامل اصلی تعیین ابعاد هستند. عرض شیار در بسیاری از طراحی ها حداقل برابر ضخامت ورق در نظر گرفته می شود؛ اما عمق باید متناسب با محدوده واقعی تغییر شکل و مرجع خط خم تعیین شود.

بدون دیدگاه