
تابیدگی ورق یکی از مشکلات رایج در ساخت قطعات فلزی است که می تواند دقت ابعادی، کیفیت مونتاژ و ظاهر محصول نهایی را تحت تأثیر قرار دهد. این مشکل معمولاً زمانی ایجاد می شود که حرارت جوشکاری در بخش محدودی از قطعه متمرکز شود و انقباض فلز هنگام سردشدن، تغییر شکل نامتعادلی به وجود آورد. در ورق های نازک، حتی اجرای یک درز جوش نسبتاً کوتاه نیز ممکن است باعث ایجاد موج، خمیدگی یا تغییر زاویه قطعه شود.
برای جلوگیری از این وضعیت، صرفاً کاهش حرارت دستگاه کافی نیست. نحوه آماده سازی اتصال، محل قرارگیری خال جوش ها، ترتیب اجرای پاس ها، میزان مهار قطعه و زمان آزادکردن گیره ها همگی بر نتیجه نهایی تأثیر دارند. اگر این عوامل از مرحله طراحی و آماده سازی در نظر گرفته شوند، احتمال تابیدگی کاهش پیدا می کند و قطعه با ابعاد و هندسه مورد انتظار تحویل داده می شود. در این مقاله، روش های کاربردی کنترل تغییر شکل ورق در جوشکاری و نقش هرکدام از این عوامل را بررسی می کنیم.
علت اصلی تابیدگی ورق در فرایند جوشکاری
هنگام جوشکاری، حرارت در محدوده اتصال و اطراف آن متمرکز می شود. فلز در این ناحیه منبسط می شود، اما بخش های دورتر که دمای پایین تری دارند، مانع انبساط آزاد آن می شوند. پس از پایان جوشکاری و سردشدن قطعه، فلز جوش و ناحیه مجاور آن منقبض می شوند. این انقباض در صورت توزیع نامتعادل حرارت، تنش های پسماند و تغییر شکل هندسی ایجاد می کند.
نوع تابیدگی به شکل قطعه، ضخامت ورق، طول درز و موقعیت جوش بستگی دارد. رایج ترین حالت های تغییر شکل عبارت اند از:
- جمع شدگی عرضی: فاصله دو لبه اتصال پس از جوشکاری کاهش پیدا می کند.
- جمع شدگی طولی: طول قطعه یا فاصله نقاط مشخص در امتداد درز تغییر می کند.
- تغییر زاویه: دو ورق متصل شده از زاویه طراحی شده خارج می شوند.
- خمیدگی و موج دار شدن: سطح ورق از حالت تخت خارج می شود و برآمدگی یا فرورفتگی موضعی پیدا می کند.
شناخت نوع تغییر شکل اهمیت زیادی دارد؛ زیرا راهکار کنترل جمع شدگی زاویه ای لزوماً برای جلوگیری از موج دار شدن یک ورق تخت مناسب نیست.
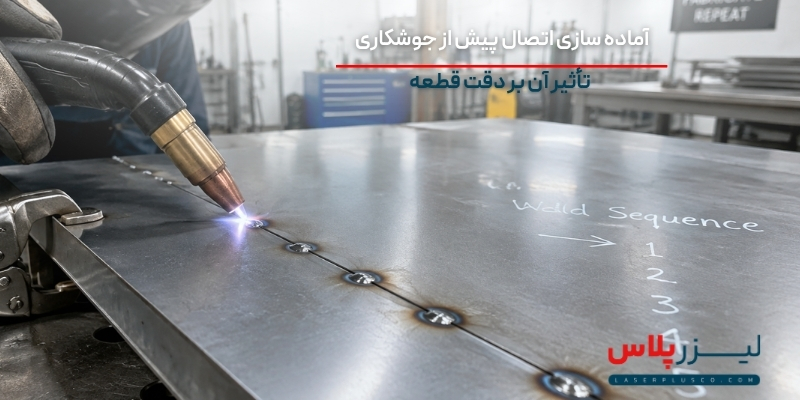
آماده سازی اتصال پیش از جوشکاری و تأثیر آن بر دقت قطعه
بخش مهمی از مشکلات تابیدگی پیش از روشن شدن دستگاه جوش شکل می گیرد. اگر لبه ها به درستی برش نخورده باشند، فاصله اتصال در طول مسیر تغییر کند یا قطعات هنگام مونتاژ هم راستا نباشند، اپراتور ممکن است برای پر کردن فاصله ها حرارت و فلز جوش بیشتری وارد کند. این موضوع احتمال انقباض نامتعادل را افزایش می دهد.
در مرحله آماده سازی، چند مورد باید کنترل شود:
- یکنواختی فاصله اتصال: گپ بین دو قطعه باید در طول درز تا حد امکان ثابت باشد.
- کیفیت لبه ها: پلیسه، بریدگی نامنظم و آلودگی می توانند بر کیفیت اتصال اثر بگذارند.
- تختی اولیه ورق: پیش از مونتاژ باید مشخص شود که قطعه از ابتدا تاب یا انحنا نداشته باشد.
- هم راستایی قطعات: موقعیت و زاویه قطعات باید با نقشه ساخت مطابقت داشته باشد.
- میزان جوش موردنیاز: اندازه جوش باید مطابق طراحی انتخاب شود، نه بیشتر از مقدار ضروری.
در قطعاتی که با فرایندهای مختلف تولید می شوند، هماهنگی میان برش و جوشکاری نیز اهمیت دارد. استفاده از خدمات برش لیزر برای آماده سازی دقیق لبه ها و قطعات می تواند به یکنواختی ابعاد اولیه کمک کند؛ البته دقت برش به تنهایی جایگزین مونتاژ صحیح و تنظیم مناسب اتصال نیست.
نقش خال جوش در ثابت نگه داشتن ورق و کنترل تغییر شکل
خال جوش ها اتصال های کوتاهی هستند که پیش از اجرای جوش اصلی برای حفظ موقعیت قطعات ایجاد می شوند. وظیفه اصلی آن ها جلوگیری از جابه جایی لبه ها، تغییر فاصله اتصال و برهم خوردن هندسه قطعه در حین جوشکاری است. بااین حال، خال جوش نیز حرارت تولید می کند و در صورت اجرای نامناسب ممکن است خود به یکی از عوامل ایجاد تغییر شکل تبدیل شود.
فاصله و اندازه خال جوش را متناسب با قطعه انتخاب کنید
تعداد و فاصله خال جوش ها باید با توجه به ضخامت ورق، طول اتصال، ابعاد قطعه، نوع فرایند جوشکاری و میزان سختی مجموعه تعیین شود. فاصله زیاد ممکن است باعث باز شدن گپ یا جابه جایی لبه ها در فاصله بین خال ها شود. از طرف دیگر، اجرای خال های بسیار بزرگ و متعدد، حرارت اضافی وارد می کند و اصلاح اتصال را دشوارتر می سازد.
خال جوش مناسب باید استحکام کافی برای حفظ موقعیت قطعات داشته باشد، اما نباید بدون دلیل بزرگ تر از نیاز اجرا شود. همچنین سطح خال ها باید از نظر ترک، تخلخل و پیوستگی بررسی شود تا عیب اولیه به داخل جوش نهایی منتقل نشود.
ترتیب اجرای خال جوش ها را متعادل در نظر بگیرید
اجرای خال ها از یک سمت به سمت دیگر ممکن است باعث جمع شدگی موضعی و تغییر موقعیت لبه ها شود. در بسیاری از اتصالات، شروع از مرکز و حرکت متقارن به سمت دو انتها می تواند به توزیع متعادل تر نیروهای ناشی از انقباض کمک کند.
پس از اجرای خال جوش ها، بهتر است فاصله اتصال، زاویه قطعات و ابعاد اصلی دوباره اندازه گیری شوند. اگر در این مرحله تغییر شکل یا جابه جایی مشاهده شود، اصلاح آن معمولاً ساده تر از زمانی است که جوش اصلی تکمیل شده باشد.
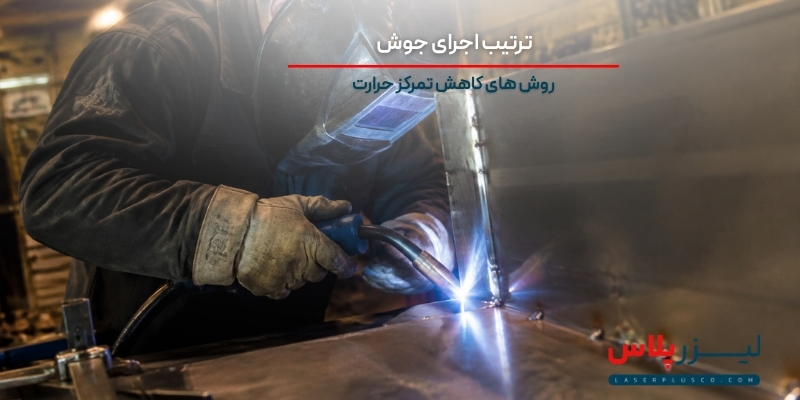
ترتیب اجرای جوش و روش های کاهش تمرکز حرارت
حتی با آماده سازی صحیح و خال جوش گذاری مناسب، اجرای نامنظم جوش می تواند باعث تابیدگی شود. جوشکاری طولانی و پیوسته در یک مسیر، حرارت را در یک ناحیه متمرکز می کند و فرصت توزیع آن در سایر بخش های قطعه را کاهش می دهد. انتخاب ترتیب مناسب پاس ها باید با توجه به نقشه، نوع اتصال، ضخامت و الزامات استحکام انجام شود.
جوشکاری بخش بندی شده و پرشی برای کنترل جمع شدگی
در این روش، به جای اجرای یک درز طولانی به صورت پیوسته، جوشکاری در بخش های کوتاه و با فاصله انجام می شود. اپراتور پس از اجرای یک قسمت، به ناحیه دیگری منتقل می شود تا حرارت در یک نقطه جمع نشود.
این روش برای برخی اتصالات طولانی و ورق های مستعد تغییر شکل کاربرد دارد. بااین حال، نباید آن را به عنوان جایگزین همیشگی جوش پیوسته در نظر گرفت. اگر نقشه یا الزامات عملکردی قطعه به جوش ممتد نیاز داشته باشد، اتصال باید مطابق همان مشخصات تکمیل شود.
روش گام به عقب برای توزیع بهتر حرارت
در روش گام به عقب، جهت اجرای هر بخش کوتاه جوش با جهت پیشروی کلی درز متفاوت است. به عنوان مثال، اپراتور می تواند بخش های کوتاه را در جهت مخالف حرکت کلی اتصال اجرا کند و به تدریج طول درز را کامل کند.
این روش در برخی اتصالات به کاهش جمع شدگی تجمعی کمک می کند؛ اما نتیجه آن به طول قطعات جوش، ضخامت ورق و شرایط مهار بستگی دارد. شروع و پایان هر بخش نیز باید به درستی کنترل شود تا عیوبی مانند تخلخل یا عدم اتصال مناسب ایجاد نشود.
جوشکاری متقارن و متناوب در قطعات چندبخشی
در قطعاتی که چند درز در دو سمت یا بخش های مقابل یکدیگر دارند، اجرای متناوب جوش ها می تواند از تمرکز حرارت در یک ناحیه جلوگیری کند. برای مثال، به جای تکمیل تمام جوش های یک سمت، می توان در صورت سازگاری با نقشه، بخش متناظر در سمت مقابل را نیز اجرا کرد.
این روش به ویژه در سازه ها و مجموعه هایی که چند اتصال نزدیک به هم دارند، قابل بررسی است. البته دسترسی ابزار، موقعیت قطعه و الزامات توالی جوش باید پیش از انتخاب این روش ارزیابی شوند.
فیکسچر جوشکاری و نحوه مهار صحیح ورق
فیکسچر وسیله ای برای نگهداری قطعات در موقعیت مشخص هنگام مونتاژ و جوشکاری است. استفاده از آن می تواند از جابه جایی لبه ها، تغییر زاویه و برهم خوردن ابعاد جلوگیری کند؛ اما مهار بیش ازحد نیز همیشه نتیجه مطلوبی ندارد. اگر قطعه کاملاً صلب و بدون امکان حرکت مهار شود، انقباض طبیعی فلز هنگام سردشدن می تواند تنش پسماند بیشتری ایجاد کند.
یک فیکسچر مناسب باید ویژگی های زیر را داشته باشد:
- تکیه گاه کافی: نقاط نگهدارنده باید مانع افتادگی و خم شدن ورق شوند.
- فشار کنترل شده: گیره ها باید قطعه را ثابت نگه دارند، بدون اینکه باعث فرورفتگی یا تغییر شکل اولیه شوند.
- مهار متعادل: نیروهای نگهدارنده بهتر است در نقاط مناسب و به شکل متقارن توزیع شوند.
- دسترسی مناسب: فیکسچر نباید مسیر حرکت تورچ یا اجرای صحیح جوش را مسدود کند.
- امکان آزادسازی مرحله ای: گیره ها باید به شکلی طراحی شوند که پس از سردشدن و بررسی قطعه، بتوان آن ها را کنترل شده باز کرد.
در تولید قطعات تکراری، استفاده از فیکسچر اختصاصی می تواند ثبات ابعادی را افزایش دهد. بااین حال، عملکرد آن باید با ساخت نمونه اولیه و اندازه گیری قطعه پس از آزادسازی بررسی شود.
کنترل حرارت و تنظیم پارامترهای جوشکاری
کنترل حرارت یکی از مهم ترین بخش های جلوگیری از تابیدگی است. افزایش بی دلیل حجم جوش، اجرای پاس های اضافی یا انتخاب پارامترهای نامتناسب می تواند انرژی بیشتری به ورق وارد کند و احتمال تغییر شکل را بالا ببرد. هدف، کاهش حرارت بدون افت کیفیت و استحکام اتصال است.
برای رسیدن به این هدف باید موارد زیر بررسی شوند:
- جریان و ولتاژ: تنظیم آن ها باید با جنس، ضخامت و نوع اتصال هماهنگ باشد.
- سرعت حرکت تورچ: حرکت بسیار کند می تواند حرارت ورودی را افزایش دهد؛ سرعت بیش ازحد نیز ممکن است کیفیت اتصال را کاهش دهد.
- اندازه جوش: اجرای جوش بزرگ تر از مقدار تعیین شده، معمولاً حرارت و انقباض بیشتری ایجاد می کند.
- تعداد پاس ها: تعداد پاس ها باید متناسب با ضخامت و الزامات نفوذ انتخاب شود.
- دمای بین پاسی: در جوشکاری چندپاسه، دمای قطعه پیش از اجرای پاس بعدی باید کنترل شود.
در انتخاب پارامترها، جنس فلز نیز اهمیت دارد. برای مثال، هنگام تولید قطعاتی که از طریق برش لیزر آلومینیوم آماده شده اند، باید حساسیت این فلز به انتقال حرارت، رسانایی بالا و رفتار آن در جوشکاری در نظر گرفته شود. بنابراین نمی توان تنظیمات یکسانی را برای تمام فلزات و ضخامت ها به کار برد.
همچنین سردکردن ناگهانی ورق با آب، راهکار عمومی و مطمئنی برای کنترل تابیدگی نیست. این کار ممکن است در برخی مواد یا اتصالات، تنش و مشکلات متالورژیکی ایجاد کند. روش خنک کاری باید با توجه به جنس فلز و دستورالعمل فرایند انتخاب شود.
اشتباه های رایج در جوشکاری ورق و روش اصلاح آن ها
بسیاری از موارد تابیدگی به یک خطای منفرد مربوط نیستند، بلکه از ترکیب چند تصمیم نامناسب در آماده سازی، مهار و اجرای جوش به وجود می آیند. جدول زیر مهم ترین خطاها و راهکارهای اصلاح آن ها را نشان می دهد.
| اشتباه رایج | پیامد احتمالی | راهکار اصلاحی |
|---|---|---|
| اجرای پیوسته درز بلند بدون برنامه | تمرکز حرارت و جمع شدگی نامتعادل | بررسی توالی بخش بندی شده یا متناوب در صورت مجاز بودن |
| کم بودن تعداد خالجوش ها | جابه جایی لبه ها و تغییر گپ | تعیین تعداد و فاصله خالها متناسب با قطعه |
| اجرای خال های نامتقارن | ایجاد تغییر شکل موضعی | تنظیم ترتیب خالگذاری با توجه به هندسه اتصال |
| فشار بیشاز حد گیره ها | فرورفتگی و افزایش تنش مونتاژی | توزیع مناسب نیرو و اصلاح محل تکیهگاه |
| اجرای جوش بزرگ تر از نیاز | افزایش حرارت ورودی و انقباض | رعایت اندازه جوش مشخص شده در نقشه |
| اندازهگیری فقط درون فیکسچر | پنهان ماندن تغییر شکل پس از آزادسازی | کنترل ابعاد پس از سرد شدن و باز کردن گیره ها |
چک لیست کنترل تابیدگی ورق از آماده سازی تا بازرسی نهایی
برای کاهش خطا در تولید قطعات فلزی، بهتر است کنترل تابیدگی به یک مرحله خاص محدود نشود. بررسی پیوسته از زمان آماده سازی تا بازرسی نهایی، امکان شناسایی زودهنگام انحراف ها و جلوگیری از تکرار آن ها را فراهم می کند.
- بررسی نقشه و تلرانس ها: ابعاد حساس، زاویه ها و محدوده مجاز تغییر شکل را مشخص کنید.
- کنترل ورق و لبه ها: تختی اولیه، کیفیت برش و تمیزی سطوح اتصال را بررسی کنید.
- تنظیم گپ و هم راستایی: فاصله اتصال و موقعیت قطعات را پیش از خال جوش گذاری کنترل کنید.
- اجرای خال جوش متعادل: تعداد، اندازه و ترتیب خال ها را متناسب با هندسه قطعه انتخاب کنید.
- تعیین توالی جوش: مسیر اجرا را طوری برنامه ریزی کنید که از تمرکز غیرضروری حرارت جلوگیری شود.
- پایش حین اجرا: تغییر موقعیت قطعه، دمای بین پاسی و کیفیت جوش را بررسی کنید.
- اندازه گیری نهایی: پس از سردشدن و آزادسازی فیکسچر، ابعاد و میزان تابیدگی را با نقشه مقایسه کنید.
ثبت نتایج این مراحل در تولیدهای تکراری اهمیت ویژه ای دارد. اگر مشخص شود یک ترتیب جوش یا نوع فیکسچر در قطعات مشابه نتیجه بهتری ایجاد می کند، می توان همان روش را به دستورالعمل ثابت تولید تبدیل کرد.
جمع بندی
جلوگیری از تابیدگی ورق در جوشکاری به کنترل هم زمان چند عامل وابسته است. آماده سازی دقیق اتصال، خال جوش گذاری متعادل، انتخاب ترتیب مناسب پاس ها، استفاده صحیح از فیکسچر و تنظیم حرارت ورودی، احتمال تغییر شکل را کاهش می دهند. در عین حال، مهار بیش ازحد قطعه یا کاهش غیرمنطقی حرارت می تواند مشکلات دیگری در کیفیت اتصال ایجاد کند؛ بنابراین روش اجرا باید با جنس، ضخامت، هندسه و الزامات فنی قطعه هماهنگ باشد.
در پروژه هایی که آماده سازی قطعات با خدمات برش لیزر در شهر قدس انجام می شود نیز توجه به دقت ابعادی و کیفیت لبه ها، زمینه مناسب تری برای مونتاژ و جوشکاری فراهم می کند. در نهایت، معیار واقعی موفقیت زمانی مشخص می شود که قطعه پس از سردشدن و آزادسازی کامل، تلرانس های تعیین شده را حفظ کند.
سوالات متداول درباره جلوگیری از تابیدگی ورق در جوشکاری
- مهم ترین علت تابیدگی ورق هنگام جوشکاری چیست؟
مهم ترین علت، انبساط موضعی فلز بر اثر حرارت و انقباض نامتعادل آن هنگام سردشدن است. ضخامت ورق، طول درز جوش، میزان حرارت ورودی و نحوه مهار قطعه نیز بر شدت تغییر شکل تأثیر دارند.
- خال جوش چگونه از تاب برداشتن ورق جلوگیری می کند؟
خال جوش با ثابت نگه داشتن لبه ها، فاصله اتصال و موقعیت قطعات، مانع جابه جایی آن ها هنگام اجرای جوش اصلی می شود. البته تعداد، اندازه و فاصله خال ها باید متناسب با ضخامت و هندسه قطعه انتخاب شود.
- آیا استفاده از فیکسچر به تنهایی برای جلوگیری از تابیدگی کافی است؟
خیر. فیکسچر موقعیت قطعه را حفظ می کند، اما به تنهایی مانع ایجاد تنش حرارتی و انقباض جوش نمی شود. برای کنترل بهتر تغییر شکل باید از فیکسچر مناسب در کنار ترتیب صحیح جوشکاری و تنظیم حرارت استفاده کرد.

بدون دیدگاه