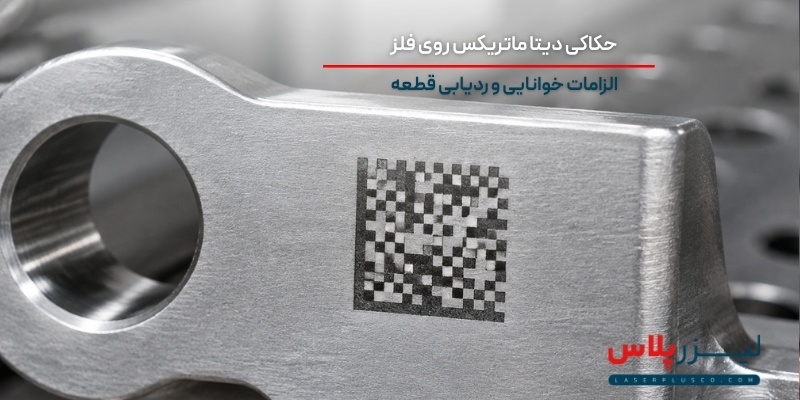
در خطوط تولید صنعتی، شناسایی دقیق هر قطعه نقش مهمی در کنترل کیفیت، مدیریت مونتاژ، پیگیری سفارش ها و بررسی سوابق تولید دارد. زمانی که قطعات در چند مرحله ماشین کاری، مونتاژ، شست وشو یا انبارداری جابه جا می شوند، استفاده از برچسب های کاغذی یا اطلاعات چاپ شده ممکن است دوام و قابلیت اطمینان کافی نداشته باشد. در چنین شرایطی، ثبت شناسه مستقیماً روی سطح قطعه می تواند راهکار مؤثرتری باشد.
حکاکی دیتا ماتریکس روی فلز یکی از روش های نشانه گذاری مستقیم قطعات (DPM) است که امکان ثبت کدهای دوبعدی کوچک و قابل اسکن را روی سطوح فلزی فراهم می کند. این روش با ایجاد شناسه روی بدنه قطعه، احتمال از بین رفتن اطلاعات بر اثر جداشدن برچسب را کاهش می دهد و ارتباط میان قطعه فیزیکی و سوابق ثبت شده در سیستم تولید را آسان تر می کند.
در پروژه های ساخت قطعات فلزی، هماهنگی میان آماده سازی قطعه، خدمات برش لیزر، حکاکی و کنترل کیفیت اهمیت زیادی دارد. بااین حال، برای اجرای موفق این روش باید علاوه بر انتخاب دستگاه، ساختار داده، ابعاد کد، وضعیت سطح و شرایط اسکن نیز بررسی شوند. در ادامه، الزامات فنی حکاکی دیتا ماتریکس و روش های اطمینان از خوانایی و دوام آن را توضیح می دهیم.
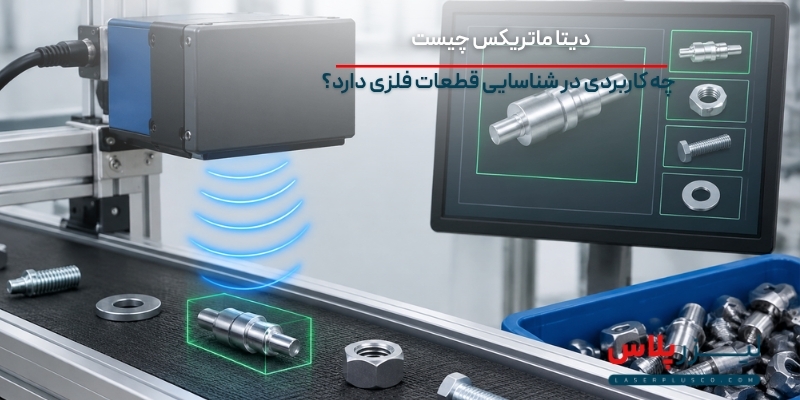
دیتا ماتریکس چیست و چه کاربردی در شناسایی قطعات فلزی دارد؟
Data Matrix نوعی بارکد دوبعدی است که از مجموعه ای از خانه های کوچک با الگوی مشخص تشکیل می شود. این ساختار می تواند اطلاعاتی مانند شناسه قطعه، شماره سریال، شماره سفارش یا کد دسته تولید را در فضای محدودی ذخیره کند. برخلاف بارکدهای خطی، این نماد برای درج اطلاعات در ابعاد کوچک نیز کاربرد دارد و به همین دلیل در تولید قطعات صنعتی و تجهیزات دقیق مورد استفاده قرار می گیرد.
نسخه متداول صنعتی این کد، Data Matrix ECC 200 است که از قابلیت تصحیح خطا برخوردار است. این قابلیت به خوانش کد در شرایطی که بخشی از نماد آسیب دیده یا کیفیت آن محدود شده کمک می کند؛ اما نمی تواند خطاهای شدید حکاکی، تغییر شکل ماژول ها یا کنتراست نامناسب را به طور کامل جبران کند.
از مهم ترین کاربردهای دیتا ماتریکس در قطعات فلزی می توان به موارد زیر اشاره کرد:
- ثبت شماره سریال یکتا برای هر قطعه تولیدی
- شناسایی قطعات در خطوط مونتاژ و کنترل کیفیت
- ارتباط قطعه با سوابق مواد اولیه و فرایند تولید
- پیگیری قطعات در انبار، تعمیرات و خدمات پس از فروش
- شناسایی تجهیزات و قطعات در صنایع ماشین سازی، خودرو، نفت و گاز و تجهیزات صنعتی
در نشانه گذاری مستقیم قطعه، کد بدون نیاز به برچسب جداگانه روی بدنه فلزی ایجاد می شود. این ویژگی احتمال از بین رفتن شناسه بر اثر جداشدن لیبل را کاهش می دهد؛ بااین حال، دوام کد به روش حکاکی، جنس فلز، شرایط محیطی و میزان آسیب پذیری سطح بستگی دارد.
طراحی شناسه و اطلاعات قابل ثبت در کد Data Matrix
پیش از تنظیم دستگاه لیزر، باید ساختار اطلاعاتی کد مشخص شود. یکی از اشتباهات رایج در طراحی کدهای صنعتی، وارد کردن اطلاعات غیرضروری است که تعداد ماژول ها را افزایش می دهد و در نتیجه فضای بیشتری برای حکاکی نیاز خواهد بود.
در بسیاری از کاربردها، ثبت یک شناسه یکتا و اتصال آن به پایگاه داده تولید، روش مناسب تری نسبت به ذخیره تمام اطلاعات روی خود نماد است. به این ترتیب، کد روی قطعه کوچک باقی می ماند و اطلاعات تفصیلی از طریق نرم افزار قابل بازیابی خواهد بود.
اطلاعات ضروری و قابل استفاده در شناسه قطعه
- شناسه محصول: مشخص کننده مدل یا نوع قطعه
- شماره سریال: کد اختصاصی برای تفکیک هر قطعه از نمونه های مشابه
- شماره بچ تولید: ارتباط قطعه با یک سری یا دسته مشخص
- کد سفارش: اتصال قطعه به سفارش مشتری یا پروژه
- اطلاعات تأمین کننده: در صورت نیاز به ردیابی مواد اولیه یا قطعات خریداری شده
در پروژه هایی که از استاندارد GS1 استفاده می کنند، ساختار داده و شناسه های کاربردی باید مطابق الزامات همان سیستم طراحی شوند. هر دیتا ماتریکس الزاماً یک کد GS1 نیست و صرفاً استفاده از ظاهر Data Matrix به معنای رعایت استاندارد GS1 نخواهد بود.همچنین نرم افزار تولید کد باید از ایجاد شناسه های تکراری جلوگیری کند و پیش از ارسال اطلاعات به دستگاه، صحت داده ها را بررسی کند.
ابعاد کد، محل حکاکی و شرایط سطح فلز
کیفیت کد تنها به وضوح لیزر وابسته نیست. ابعاد نماد، اندازه ماژول ها، محل قرارگیری روی قطعه و ویژگی های سطح فلز، همگی بر امکان خواندن آن توسط اسکنر تأثیر دارند. انتخاب محل حکاکی باید پیش از تولید و با توجه به مراحل بعدی استفاده از قطعه انجام شود.
انتخاب اندازه مناسب ماژول و ابعاد کلی کد
ماژول کوچک ترین واحد تشکیل دهنده نماد دیتا ماتریکس است. هرچه اطلاعات بیشتری در کد ذخیره شود، ممکن است تعداد خانه ها افزایش یابد. اگر ابعاد کلی کد ثابت بماند، اندازه هر ماژول کوچک تر می شود و احتمال دشوار شدن خوانش آن نیز افزایش پیدا می کند.
در انتخاب ابعاد کد باید فاصله اسکن، نوع دوربین، وضوح تصویربرداری، شرایط نور، جنس سطح و محدودیت فضای قطعه بررسی شوند. کوچک سازی بیش ازحد کد ممکن است باعث شود اسکنر در شرایط واقعی خط تولید نتواند آن را به صورت پایدار بخواند.
انتخاب محل مناسب برای نشانه گذاری مستقیم قطعه
محل حکاکی باید تا حد امکان سطحی مناسب برای ایجاد الگوی یکنواخت داشته باشد. سطوح منحنی، زبر، دارای پوشش یا نزدیک به لبه قطعه می توانند کیفیت کد را تحت تأثیر قرار دهند.
در زمان تعیین محل حکاکی به این موارد توجه کنید:
- فاصله کافی از لبه ها، سوراخ ها و خطوط ماشین کاری
- جلوگیری از قرارگیری کد در نقاط مستعد سایش یا ضربه
- انتخاب سطحی با دسترسی مناسب برای اسکنر
- حفظ حاشیه خالی (Quiet Zone) پیرامون نماد
- بررسی امکان اسکن پس از مونتاژ و نصب قطعه
دیتا ماتریکس به ناحیه خالی اطراف نماد نیاز دارد که معمولاً حداقل یک ماژول در هر طرف است؛ البته الزامات استاندارد یا مشتری ممکن است شرایط بیشتری تعیین کنند. قرارگیری نوشته، خط برش یا سایر نشانه ها در این محدوده می تواند تشخیص کد را دشوار کند.
انتخاب روش حکاکی لیزری متناسب با جنس فلز
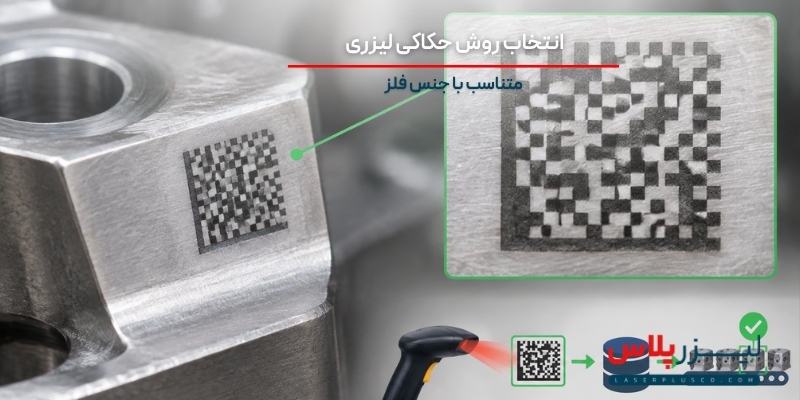
روش ایجاد کد روی فلز باید با جنس قطعه، پرداخت سطح، شرایط بهره برداری و الزامات دوام هماهنگ باشد. در نشانه گذاری صنعتی، هدف صرفاً ایجاد یک اثر قابل مشاهده نیست؛ بلکه باید الگوی کد پس از فرایند تولید و در شرایط استفاده نیز قابل تشخیص باقی بماند.
لیزر فایبر از فناوری های رایج برای نشانه گذاری مستقیم فلزات است. بسته به جنس و تنظیمات دستگاه، می توان کد را از طریق تغییر رنگ سطح، ایجاد اثر حرارتی یا برداشت بخشی از ماده ایجاد کرد. انتخاب روش به عمق موردنیاز، میزان کنتراست، حساسیت قطعه و محدودیت های سطحی وابسته است.
تأثیر جنس فلز بر کیفیت حکاکی
فلزات مختلف واکنش یکسانی به انرژی لیزر نشان نمی دهند. بازتاب سطح، رسانایی حرارتی، ترکیب آلیاژ، پوشش و پرداخت اولیه می توانند بر شکل گیری خانه های کد و کیفیت مرز میان آن ها اثر بگذارند.
برای مثال، در برش لیزر فولاد، پارامترهای فرایند با هدف ایجاد شیار و جداسازی ماده تنظیم می شوند؛ اما در حکاکی دیتا ماتریکس، هدف ایجاد یک الگوی دقیق، قابل تشخیص و متناسب با ابعاد کد است. بنابراین تنظیمات یک فرایند برش را نمی توان مستقیماً برای نشانه گذاری کد استفاده کرد.
| جنس یا وضعیت سطح | چالش حکاکی | روش کنترل و بهبود کیفیت |
|---|---|---|
| فولاد و آهن | تغییر کنتراست و احتمال ایجاد لبه های نامنظم | تنظیم توان، سرعت و فرکانس متناسب با جنس و ضخامت قطعه |
| استیل | بازتاب سطح و دشواری دستیابی به کنتراست مناسب | انتخاب پارامترهای مناسب حکاکی و بررسی خوانایی کد |
| آلومینیوم | بازتاب بالا و احتمال کاهش وضوح خانه های کد | تنظیم دقیق انرژی لیزر و اجرای نمونه آزمایشی |
| سطح زبر یا دارای پوشش | ناهمگونی کد و کاهش قابلیت اسکن | آماده سازی سطح و انتخاب محل مناسب برای حکاکی |
| قطعه دارای انحنا | تغییر شکل هندسی کد و دشواری اسکن | تعیین محل حکاکی با توجه به انحنا و محدودیت زاویه اسکن |
تنظیم پارامترهای دستگاه برای ایجاد کد خوانا
توان لیزر، سرعت حرکت، فرکانس، عرض پالس، فاصله خطوط پرکننده و تعداد پاس ها می توانند کیفیت نهایی نماد را تغییر دهند. تنظیم نامناسب ممکن است باعث ذوب موضعی، ایجاد پلیسه، تغییر شکل خانه ها یا کنتراست ناکافی شود.
انرژی بیش ازحد می تواند مرز ماژول ها را از بین ببرد یا باعث بسته شدن فضاهای کوچک شود. انرژی ناکافی نیز ممکن است الگوی کد را کم رنگ و غیرقابل تشخیص ایجاد کند. به همین دلیل، تنظیمات باید روی نمونه ای با جنس، پرداخت و شرایط مشابه قطعه اصلی آزمایش شوند.
تفاوت اسکن کد با ارزیابی استاندارد کیفیت دیتا ماتریکس
خوانده شدن یک کد توسط بارکدخوان به معنای تأیید کامل کیفیت آن نیست. اسکنر ممکن است در شرایط نور مناسب، فاصله کوتاه یا زاویه خاص کد را بخواند؛ درحالی که همان نماد در خط تولید و تحت شرایط متفاوت با خطا مواجه شود.
برای ارزیابی استاندارد، کیفیت نماد باید با تجهیزات و روش مناسب اندازه گیری شود. در این بررسی، علاوه بر امکان رمزگشایی، ویژگی های ساختاری کد و میزان انطباق آن با معیارهای ارزیابی نیز اهمیت دارند.
استانداردهای مرتبط با ارزیابی کدهای دوبعدی
- ISO/IEC 16022 :مشخصات نماد Data Matrix و ساختار آن را تعریف می کند.
- ISO/IEC 15415 :به ارزیابی کیفیت نمادهای دوبعدی می پردازد.
- ISO/IEC 29158 :استاندارد مرتبط با ارزیابی کیفیت نشانه گذاری مستقیم قطعه (DPM) است.
در ارزیابی کدهای حک شده روی فلز، شرایط نورپردازی و تجهیزات تصویربرداری اهمیت ویژه ای دارند. انعکاس سطح می تواند باعث شود کدی که در نگاه عادی خوانا به نظر می رسد، هنگام ارزیابی با دوربین عملکرد متفاوتی داشته باشد.
معیار پذیرش باید بر اساس استاندارد موردنیاز پروژه، صنعت، مشخصات مشتری و شرایط واقعی خواندن تعیین شود. بنابراین نمی توان یک درجه کیفیت ثابت را برای تمام قطعات فلزی و کاربردهای صنعتی در نظر گرفت.
اتصال کد حک شده به سامانه ردیابی تولید
دیتا ماتریکس زمانی ارزش عملیاتی بیشتری پیدا می کند که شناسه آن به اطلاعات واقعی تولید متصل باشد. اگر کد صرفاً روی قطعه حک شود اما هیچ اطلاعاتی در نرم افزار یا پایگاه داده برای آن ثبت نشده باشد، قابلیت ردیابی محدود خواهد بود.
برای ایجاد یک فرایند قابل اطمینان، مراحل زیر باید در سیستم تولید تعریف شوند:
- تولید شناسه یکتا برای هر قطعه یا دسته تولید
- کنترل صحت و جلوگیری از تکرار داده
- ارسال شناسه تأییدشده به دستگاه حکاکی
- اسکن کد پس از حک و تطبیق آن با داده اولیه
- ثبت نتیجه کنترل کیفیت و وضعیت پذیرش قطعه
- اتصال شناسه به سوابق تولید، مونتاژ، انبارداری یا تعمیرات
در خطوط تولید حساس، بهتر است در صورت عدم خوانش کد یا مغایرت اطلاعات، سیستم هشدار صادر کند و مسیر مشخصی برای جداسازی قطعه در نظر گرفته شود. این کار احتمال ورود قطعات دارای شناسه ناقص یا اشتباه به مراحل بعدی را کاهش می دهد.
آزمون دوام کد و چک لیست کنترل کیفیت پیش از تولید انبوه
کد حک شده باید در شرایط واقعی چرخه عمر قطعه بررسی شود. ممکن است نماد بلافاصله پس از حک به خوبی خوانده شود، اما در اثر شست وشو، سایش، تماس با روغن، پوشش دهی یا عملیات حرارتی، کیفیت آن تغییر کند. بنابراین آزمون دوام باید بر اساس محیط استفاده و فرایندهای بعدی قطعه طراحی شود.
- پیش از تأیید نهایی پروژه، موارد زیر را بررسی کنید:
- تطابق جنس و پرداخت نمونه با قطعه تولید
- یکتایی شناسه و صحت ساختار داده
- ابعاد کد و اندازه ماژول ها
- خوانایی کد با اسکنر مورد استفاده در خط تولید
- کیفیت نماد بر اساس معیارهای استاندارد و مشخصات مشتری
- عملکرد کد پس از شست وشو، سایش یا عملیات تکمیلی موردنیاز
- ثبت تنظیمات دستگاه، نمونه تأییدشده و نتایج آزمون
- تعریف روش بازکاری یا تعیین تکلیف کدهای مردود
در تولید انبوه، ثبت نتایج این بررسی ها به ایجاد یک فرایند پایدار کمک می کند. با مشخص شدن پارامترهای مناسب برای هر جنس و نوع سطح، می توان از تغییرات ناخواسته کیفیت در سفارش های بعدی جلوگیری کرد.
جمع بندی
حکاکی دیتا ماتریکس روی فلز راهکاری مؤثر برای ثبت شناسه، کنترل کیفیت و ردیابی قطعات در فرایندهای صنعتی است؛ اما موفقیت آن به ایجاد کد محدود نمی شود. طراحی صحیح اطلاعات، انتخاب ابعاد مناسب، تنظیم دقیق لیزر، تعیین محل حکاکی و ارزیابی خوانایی در شرایط واقعی، اجزای اصلی یک فرایند قابل اطمینان هستند.
در پروژه های تولید قطعات فلزی، هماهنگی مراحل آماده سازی، حکاکی و کنترل کیفیت اهمیت زیادی دارد. استفاده از خدمات برش لیزر در شهر قدس در کنار برنامه ریزی دقیق برای نشانه گذاری و ردیابی، می تواند به مدیریت بهتر تولید و حفظ کیفیت قطعات کمک کند. در نهایت، کدی ارزشمند است که نه تنها در زمان تولید، بلکه در مراحل بعدی استفاده از قطعه نیز قابل خواندن باشد و اطلاعات ثبت شده آن با سوابق واقعی تولید مطابقت داشته باشد.
سوالات متداول درباره حکاکی دیتا ماتریکس روی فلز
- حکاکی دیتا ماتریکس روی فلز چه کاربردی در صنایع دارد؟
این روش برای شناسایی و ردیابی قطعات فلزی در مراحل تولید، مونتاژ، انبارداری و تعمیرات استفاده می شود. با ثبت شناسه یکتا روی قطعه، می توان اطلاعاتی مانند شماره سریال، تاریخ تولید و سوابق کنترل کیفیت را از طریق سامانه ردیابی بازیابی کرد.
- تفاوت دیتا ماتریکس با بارکد معمولی چیست؟
دیتا ماتریکس یک کد دوبعدی است که اطلاعات را در قالب مجموعه ای از خانه های کوچک ذخیره می کند و معمولاً در فضای محدود، ظرفیت مناسبی برای ثبت داده دارد. بارکدهای خطی اطلاعات را در قالب خطوط و فواصل ذخیره می کنند و برای خواندن به شرایط تصویربرداری متفاوتی نیاز دارند.
- آیا حکاکی دیتا ماتریکس روی تمام فلزات امکان پذیر است؟
بله، این روش برای فلزاتی مانند فولاد، استیل و آلومینیوم قابل استفاده است؛ اما واکنش هر فلز به انرژی لیزر متفاوت است. به همین دلیل، جنس آلیاژ، وضعیت سطح و تنظیمات دستگاه باید پیش از تولید روی نمونه واقعی آزمایش شوند.


بدون دیدگاه