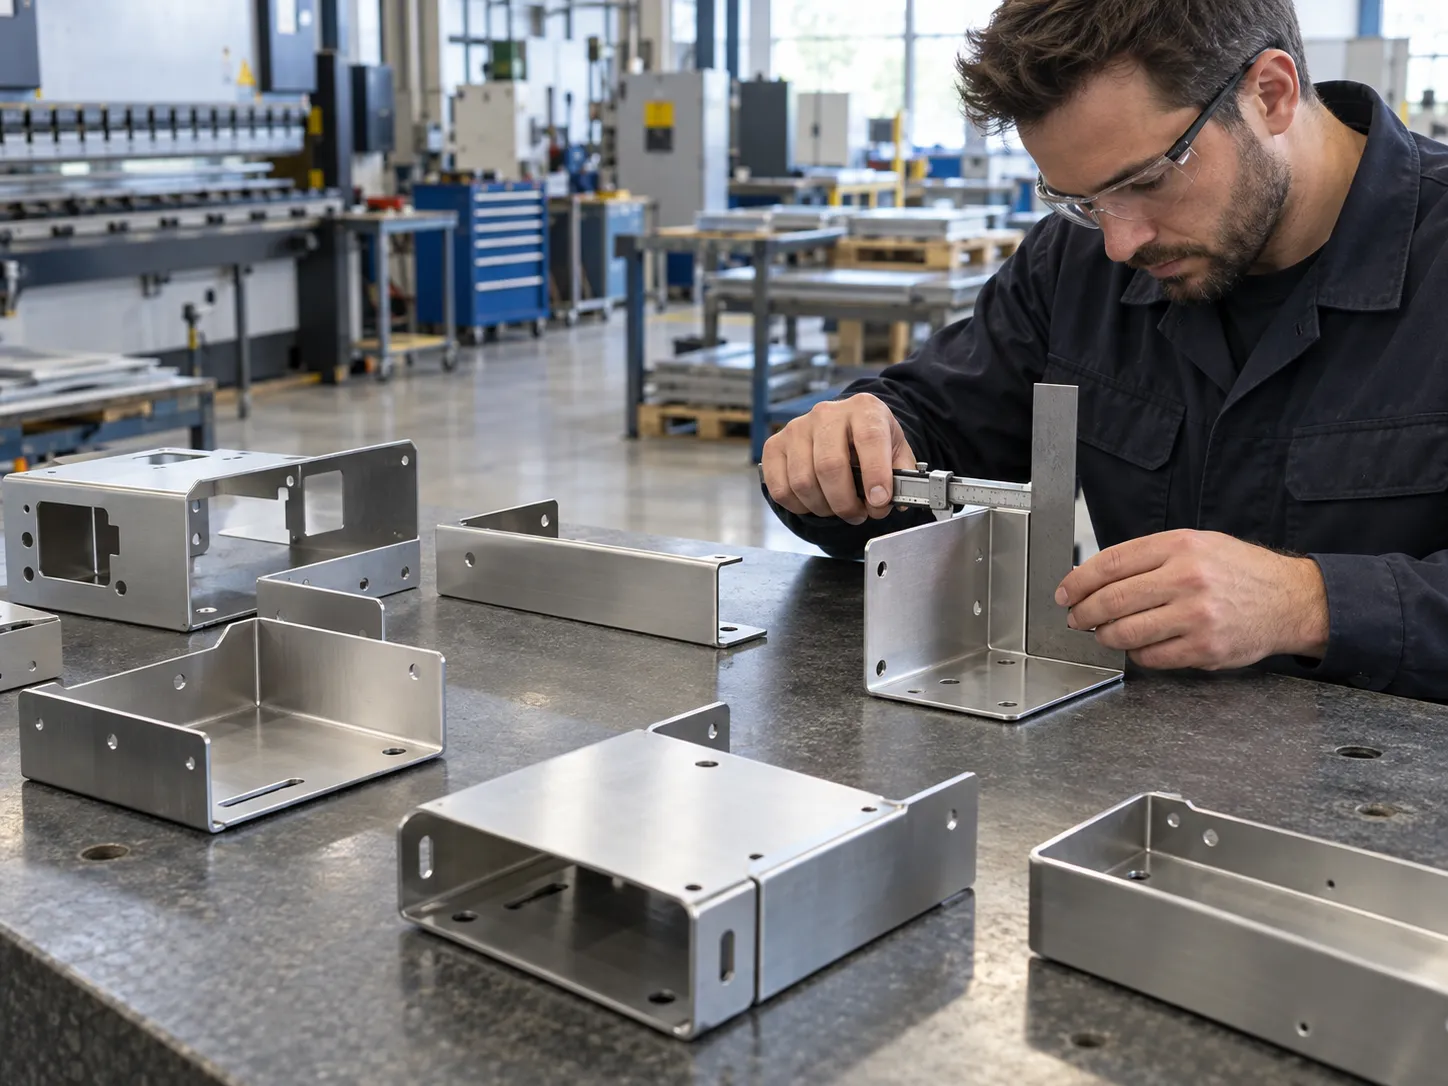
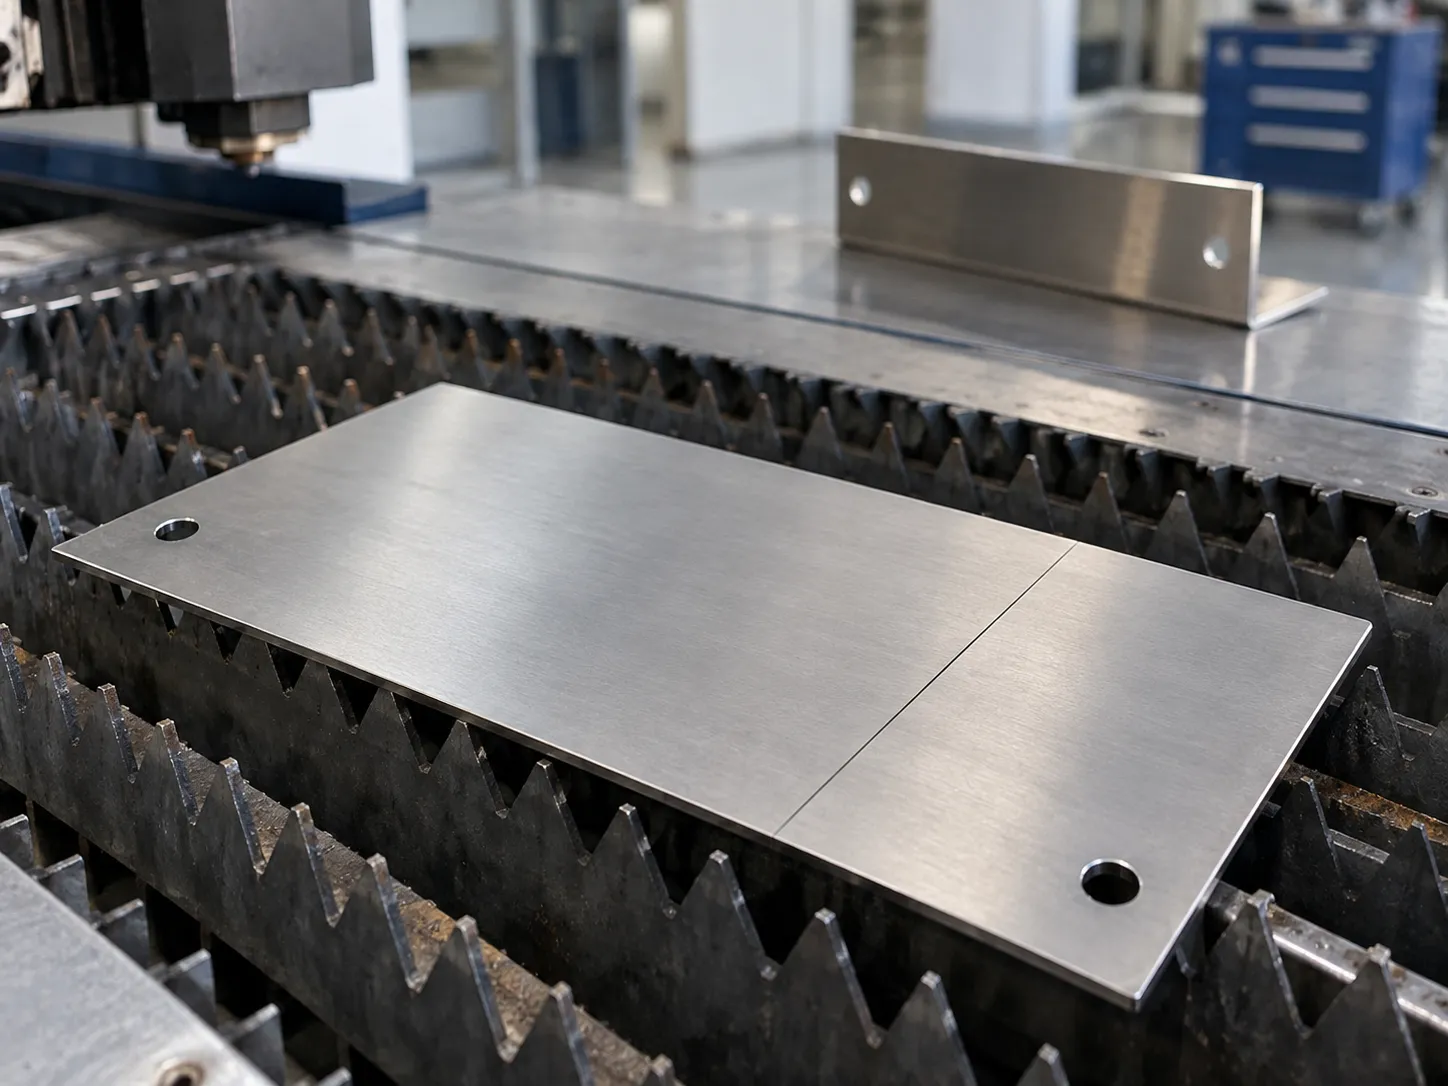
فرض کنید قرار است یک ورق فلزی را برش دهید و سپس آن را به شکل یک براکت ۹۰ درجه خم کنید. اگر طول دو ضلع براکت را با هم جمع کنید و ورق را دقیقاً به همان اندازه ببرید، احتمالاً ابعاد قطعه نهایی با نقشه مطابقت نخواهد داشت. دلیلش این است که بخشی از ورق هنگام خم شدن کشیده میشود و بخشی دیگر فشرده. برای محاسبه اندازه ورق پیش از برش، باید بدانیم طول کدام بخش از ورق در ناحیه خم تقریباً ثابت میماند. K Factor به ما کمک میکند محل آن بخش را پیدا کنیم.
این ضریب در طراحی گسترده ورق، تنظیم فایل برش و ساخت قطعاتی که باید پس از خمکاری بهدرستی مونتاژ شوند کاربرد دارد. در ادامه، مفهوم K Factor، فرمولهای مرتبط و روش بهدستآوردن مقدار مناسب آن را با یک مثال عددی توضیح میدهیم. شما می توانید برای برش لیزر فولاد به راحتی از خدمات لیزرپلاسکو استفاده کنید.
K Factor در خمکاری به چه معناست؟
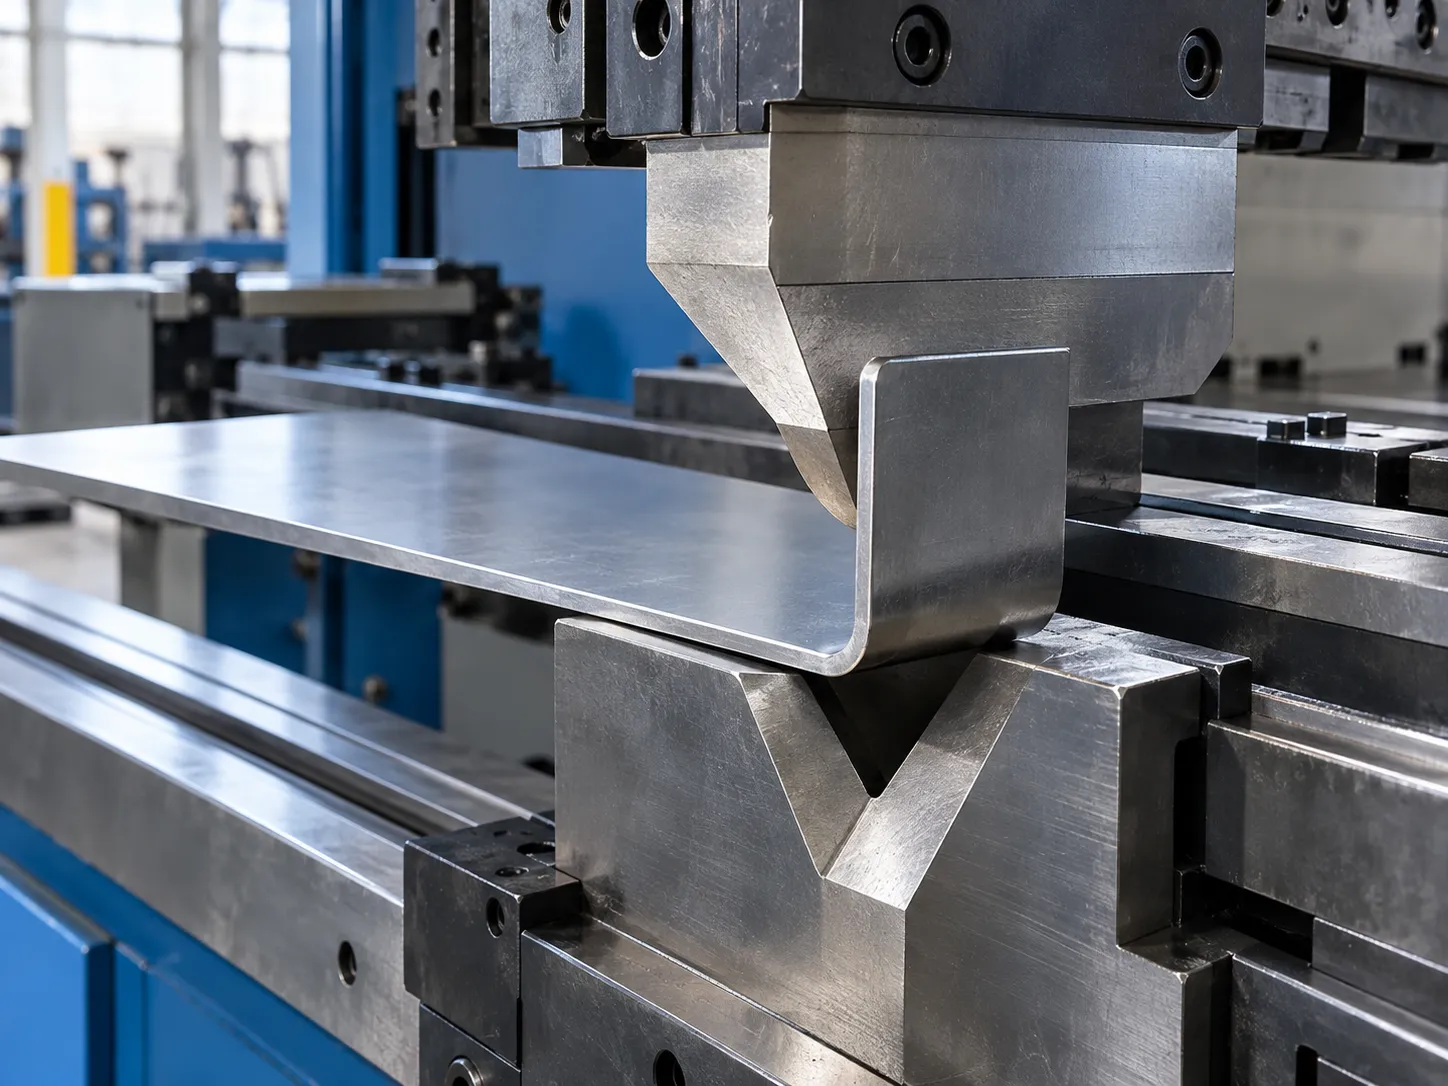
وقتی ورق خم میشود، سطح بیرونی خم کش میآید و سطح داخلی آن فشرده میشود. در میان ضخامت ورق، لایهای وجود دارد که طول آن در محاسبات خم تقریباً بدون تغییر در نظر گرفته میشود. به این لایه محور خنثی یا Neutral Axis میگویند.
محور خنثی معمولاً دقیقاً در وسط ضخامت ورق قرار نمیگیرد و در خمهای متداول به سمت سطح داخلی جابهجا میشود. K Factor نسبت فاصله محور خنثی از سطح داخلی خم به ضخامت ورق است. بنابراین، K Factor یک عدد بدون واحد است؛ مثلاً مقدار ۰٫۴ یعنی محور خنثی در فاصلهای برابر با ۴۰ درصد ضخامت ورق از سطح داخلی خم قرار دارد.
فرمول آن ساده است:
K = d ÷ T
در این فرمول، d فاصله محور خنثی تا سطح داخلی خم و T ضخامت ورق است. برای مثال، اگر ضخامت ورق ۲ میلیمتر و فاصله محور خنثی از سطح داخلی ۰٫۸ میلیمتر باشد، K Factor برابر با ۰٫۴ خواهد بود.
اهمیت این عدد در خودِ فاصله ۰٫۸ میلیمتری نیست. با مشخص شدن محل محور خنثی، میتوان طول قوس ناحیه خم را محاسبه کرد و به طول ورق در حالت صاف رسید؛ یعنی همان اندازهای که باید پیش از خمکاری برش داده شود.
چرا جمع کردن طول ضلعها کافی نیست؟
در یک قطعه خمشده، اندازه ضلعها معمولاً روی نقشه تا گوشه فرضی قطعه مشخص میشود. اما ورق در محل خم گوشه تیز ندارد؛ آن بخش به شکل یک قوس درمیآید. پس اگر طول ضلعهای نقشه را بدون اصلاح با هم جمع کنیم، طول قوس و تغییر شکل ناحیه خم را نادیده گرفتهایم.
مطالب مرتبط: برش لیزر یا پانچ CNC؟ مقایسه دقت، سرعت و هزینه تولید
این اختلاف ممکن است برای یک خم کوچک به نظر برسد، اما در قطعهای با چند خم تکرار میشود. نتیجه میتواند جابهجایی محل سوراخها، ناهماهنگی لبهها یا مشکل در مونتاژ باشد. به همین دلیل، پیش از تهیه فایل برش لیزر باید ابعاد گسترده قطعه بر اساس شرایط واقعی خمکاری تعیین شود.
رابطه K Factor با طول خم چیست؟
طول خم یا Bend Allowance که آن را با BA نشان میدهند، طول قوس ناحیه خم روی محور خنثی است. برای محاسبه آن باید زاویه خم، شعاع داخلی خم، ضخامت ورق و K Factor را بدانیم:
**BA = (π × A ÷ ۱۸۰) × (R + K × T)**
در این رابطه، A زاویهای است که ورق از حالت صاف خم میشود و بر حسب درجه وارد فرمول میشود. R شعاع داخلی خم و T ضخامت ورق است؛ هر دو نیز باید با یک واحد، مثلاً میلیمتر، وارد شوند. عبارت R + K × T شعاع قوسی را نشان میدهد که محور خنثی روی آن قرار گرفته است.
برای جلوگیری از اشتباه در زاویه، یک خم ۹۰ درجه را تصور کنید که ورق صاف را به قطعهای با دو ضلع عمود بر هم تبدیل میکند. مقدار A در این مثال ۹۰ درجه است. اگر نقشه یا نرمافزار بهجای «میزان خم»، زاویه بازِ بین دو ضلع را نشان میدهد، ابتدا باید مشخص کنید از کدام تعریف زاویه استفاده شده است.
کسری خم چه تفاوتی با طول خم دارد؟
دو اصطلاح Bend Allowance و Bend Deduction گاهی با هم اشتباه گرفته میشوند، در حالی که کاربردشان متفاوت است. طول خم یا BA، طول قوس روی محور خنثی است. کسری خم یا BD مقداری است که هنگام محاسبه طول گسترده از مجموع اندازههای بیرونی دو ضلع کم میکنیم.
اگر اندازه ضلعها از انتهای قطعه تا محل برخورد فرضی سطوح بیرونی خم داده شده باشد، میتوان طول ورق صاف را اینطور به دست آورد:
طول ورق صاف = مجموع طولهای بیرونی ضلعها − BD
برای یک خم، رابطه کسری خم با طول خم چنین است:
BD = ۲ × (R + T) × tan(A ÷ ۲) − BA
عبارت (R + T) × tan(A ÷ ۲) فاصلهای را نشان میدهد که از گوشه فرضی بیرونی تا شروع قوس خم روی هر ضلع وجود دارد. در خم ۹۰ درجه، مقدار تانژانت ۴۵ درجه برابر با ۱ است و فرمول سادهتر میشود:
BD = ۲ × (R + T) − BA
در یک محاسبه، باید روش اندازهگذاری را روشن نگه دارید. اگر طول بخشهای صاف را تا نقاط شروع قوس در اختیار دارید، طول خم را به آنها اضافه کنید. اگر طول دو ضلع بیرونی تا گوشه فرضی مشخص است، کسری خم را از مجموع آنها کم کنید. این دو روش، در صورت استفاده از اندازههای درست، باید به یک طول گسترده برسند.
مثال محاسبه ابعاد ورق برای یک خم ۹۰ درجه
فرض کنید میخواهیم قطعهای با یک خم ۹۰ درجه بسازیم. ضخامت ورق ۲ میلیمتر، شعاع داخلی خم ۲ میلیمتر و K Factor انتخابشده برای محاسبه اولیه ۰٫۴ است. طول دو ضلع بیرونی قطعه، تا گوشه فرضی خم، بهترتیب ۴۰ و ۳۰ میلیمتر در نظر گرفته شدهاند.
ابتدا طول خم را محاسبه میکنیم:
BA = (π × ۹۰ ÷ ۱۸۰) × (۲ + ۰٫۴ × ۲)
BA ≈ ۴٫۴۰ میلیمتر
حالا کسری خم را به دست میآوریم:
BD = ۲ × (۲ + ۲) − ۴٫۴۰ = ۳٫۶۰ میلیمتر
پس طول گسترده ورق برابر است با:
۴۰ + ۳۰ − ۳٫۶۰ = ۶۶٫۴۰ میلیمتر
بنابراین، با فرض همین شعاع، ضخامت، زاویه و K Factor، طول اولیه قطعه حدود ۶۶٫۴ میلیمتر است؛ نه ۷۰ میلیمتر. این عدد برای آمادهسازی نقشه اولیه مفید است، اما پیش از تولید نهایی باید با شرایط واقعی خمکاری کنترل شود.
مقدار K Factor را از کجا بیاوریم؟
یکی از پرسشهای رایج این است که «K Factor ورق آهن، استیل یا آلومینیوم چند است؟» برای هیچکدام نمیتوان یک عدد ثابت داد که در تمام پروژهها دقیق باشد. جنس ورق مؤثر است، اما ضخامت و خواص مکانیکی آن، شعاع خم، زاویه، روش خمکاری و ابزار مورد استفاده نیز روی نتیجه اثر میگذارند. حتی با ثابت ماندن جنس ورق، تغییر شعاع یا قالب میتواند مقدار مناسب محاسبه را تغییر دهد.
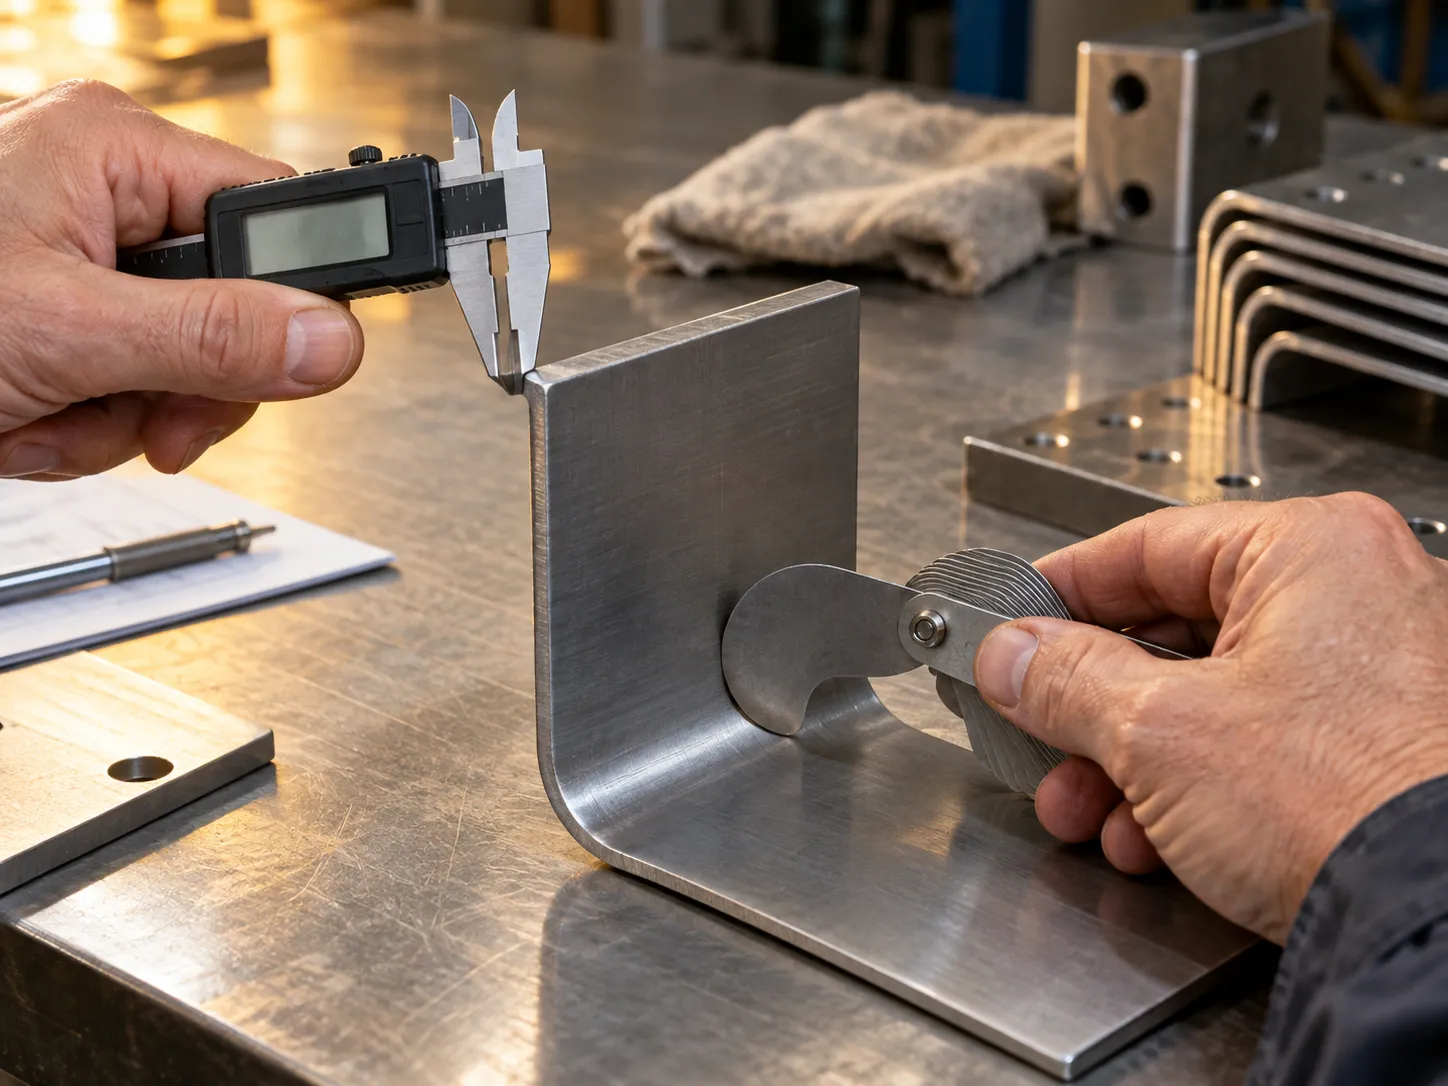
برای شروع طراحی، میتوان از مقدار پیشفرض نرمافزار یا دادههای قبلی کارگاه استفاده کرد. این مقدار، فرض اولیه است. اگر قطعه تلرانس حساس دارد یا قرار است در تیراژ تولید شود، بهتر است مقدار واقعی برای همان ترکیبِ ورق، ضخامت، شعاع و ابزار از طریق خم آزمایشی تعیین شود.
نکته دیگر این است که K Factor را نباید با یک عدد همیشگی برای تمام خمهای یک قطعه یکی دانست. اگر دو خم، شعاع یا روش اجرای متفاوتی داشته باشند، ممکن است برای محاسبه دقیق گسترده به دادههای متفاوت نیاز داشته باشند.
چگونه K Factor واقعی را با خم آزمایشی محاسبه کنیم؟
روش عملی این است که یک نمونه از همان ورق مورد استفاده در تولید را با طول اولیه مشخص ببرید. نمونه را با ابزار و تنظیماتی که برای قطعه اصلی در نظر گرفتهاید خم کنید. پس از خمکاری، زاویه نهایی، شعاع داخلی و طول دو ضلع بیرونی را اندازه بگیرید.
ابتدا کسری خم نمونه را از اختلاف مجموع طول ضلعهای بیرونی و طول اولیه ورق به دست آورید:
BD = مجموع طول دو ضلع بیرونی − طول اولیه ورق
سپس با استفاده از زاویه و شعاع اندازهگیریشده، طول خم را از رابطه کسری خم محاسبه کنید. در پایان، فرمول طول خم را برای K بازنویسی کنید:
K = [(BA ÷ (π × A ÷ ۱۸۰)) − R] ÷ T
برای نمونه، اگر پس از اندازهگیری یک خم ۹۰ درجه با ورق ۲ میلیمتری و شعاع داخلی ۲ میلیمتر، مقدار BA حدود ۴٫۴۰ میلیمتر باشد، K به دستآمده نزدیک به ۰٫۴ خواهد بود.
دقت اندازهگیری در این روش مهم است. طول ضلعها باید بر اساس یک مبنای مشخص اندازهگذاری شوند و شعاع و زاویه نهایی نیز با مقدار واقعیشان وارد محاسبه شوند. برای تولید تکراری، ثبت نتایج نمونههای آزمایشی در یک جدول بر اساس جنس ورق، ضخامت، قالب و شعاع خم، محاسبه سفارشهای بعدی را مطمئنتر میکند. منابع فنی نیز محاسبه معکوس از یک خم واقعی را راه تعیین مقدار K برای شرایط مشخص تولید معرفی میکنند.
K Factor در نرمافزار طراحی ورق چه کاربردی دارد؟
در نرمافزارهای طراحی ورق، ابتدا شکل خمشده قطعه مدلسازی میشود و سپس نرمافزار با استفاده از تنظیمات خم، الگوی گسترده یا Flat Pattern را تولید میکند. K Factor یکی از دادههایی است که نرمافزار میتواند برای محاسبه طول خم از آن استفاده کند. اگر مقدار واردشده با فرآیند واقعی کارگاه هماهنگ نباشد، فایل گسترده نیز ممکن است اندازه مناسبی برای برش نداشته باشد.
بهتر است پیش از خروجی گرفتن، ضخامت ورق، شعاع داخلی، جهت و زاویه هر خم و قاعده باز کردن ورق در نرمافزار بررسی شود. اگر کارگاه برای ترکیب مشخصی از ورق و ابزار، جدول کسری خمِ اندازهگیریشده دارد، استفاده از همان دادهها میتواند برای تولید دقیقتر از تکیه بر یک مقدار عمومی K مفیدتر باشد. اگر به دنبال راهی برای افزایش دقت، سرعت و کیفیت کار خود در برش لیزر استیل هستید، این مطلب از مجموعه لیزر پلاس به شما کمک خواهد کرد تا با مزایای بیشمار این دستگاه آشنا شوید و تصمیم آگاهانهتری بگیرید.
چه اشتباههایی باعث اختلاف ابعاد بعد از خمکاری میشوند؟
رایجترین اشتباه، برش ورق بر اساس جمع ساده طول ضلعهای قطعه است. اشتباه دیگر، استفاده از یک K Factor یکسان برای همه ضخامتها و شعاعهاست. گاهی هم طراح طول خم را حساب میکند، اما آن را به اندازههای بیرونی ضلعها اضافه میکند؛ در حالی که برای آن نوع اندازهگذاری باید کسری خم از مجموع ضلعها کم شود.
اشتباه در تعریف زاویه نیز نتیجه را تغییر میدهد. همچنین شعاعی که در نقشه فرض شده ممکن است با شعاع حاصل از ابزار خمکاری یکسان نباشد. برای جلوگیری از این اختلافها، نقشه ساخت باید نشان دهد ابعاد ضلعها از کجا اندازهگیری شدهاند، شعاع داخلی مورد انتظار چقدر است و قطعه پس از خمکاری با چه تلرانسی پذیرفته میشود.
جمعبندی
K Factor محل محور خنثی را نسبت به ضخامت ورق مشخص میکند و از این راه در محاسبه طول خم و ابعاد گسترده ورق به کار میرود. برای قطعهای که قرار است برش و سپس خم شود، کافی نیست فقط اندازه ضلعهای نهایی را بدانیم؛ شعاع، ضخامت، زاویه و شیوه اندازهگذاری نیز باید مشخص باشند.
مطالب مرتبط: ورق ST52 چیست؟ مشخصات، کاربرد و تفاوت ST52 با ST37
فرمولها نقطه شروع دقیقی برای طراحی هستند، اما مقدار K مورد استفاده در تولید بهتر است با خم آزمایشی یا دادههای ثبتشده همان کارگاه کنترل شود. اگر برای قطعه خود به برش و خمکاری نیاز دارید، ارائه نقشه نهایی همراه با جنس و ضخامت ورق، شعاع خم و تلرانس ابعاد به تیم [خدمات خمکاری فلزات لیزرپلاس] کمک میکند ابعاد گسترده پیش از برش بررسی شود.
سوالات متداول درباره K Factor در خمکاری
- آیا K Factor برای همه ورقها یکسان است؟ خیر. مقدار مناسب K Factor به جنس و ضخامت ورق، شعاع خم، ابزار و روش خمکاری بستگی دارد. برای طراحی اولیه میتوان از مقدار پیشفرض نرمافزار استفاده کرد، اما برای قطعات حساس بهتر است این عدد با یک خم آزمایشی تعیین شود.
- اگر K Factor اشتباه انتخاب شود، چه اتفاقی میافتد؟ طول گسترده ورق بهدرستی محاسبه نمیشود. در نتیجه، قطعه پس از برش و خمکاری ممکن است با ابعاد نقشه اختلاف داشته باشد؛ بهویژه در قطعات چندخم که خطای هر خم به خطای نهایی اضافه میشود.
- تفاوت K Factor و Bend Allowance چیست؟ K Factor محل محور خنثی در ضخامت ورق را نشان میدهد و عددی بدون واحد است. Bend Allowance یا «طول خم»، **طول قوس ناحیه خم روی همان محور** است و با واحدی مانند میلیمتر بیان میشود. برای محاسبه طول خم، از K Factor در کنار ضخامت، شعاع و زاویه خم استفاده میکنیم.
بدون دیدگاه