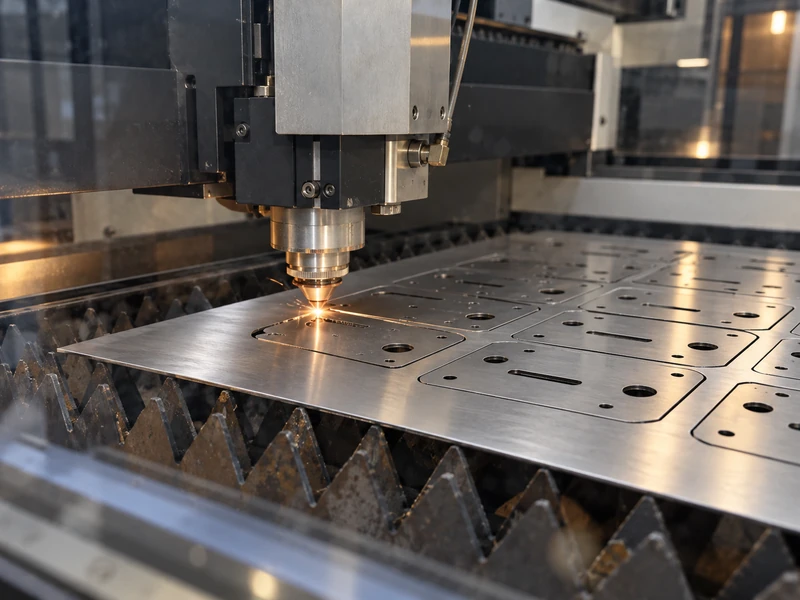
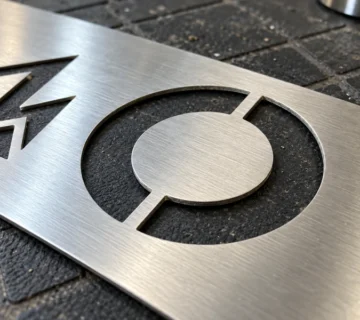
برای ساخت یک قطعه ظریف از ورق استیل، جدا شدن طرح از ورق کافی نیست. سوراخها باید اندازه درستی داشته باشند، قسمتهای باریک سالم بمانند و قطعه پس از برش، تختی و ظاهر قابل قبول داشته باشد. به همین دلیل، انتخاب روش برش ورق استیل نازک باید بر اساس کاربرد و جزئیات نقشه انجام شود.
برای بسیاری از طرحهای پیچیده، برش لیزری گزینهای مناسب است. با این حال، اگر فقط به برش مستقیم نیاز دارید، یا اثر حرارت بر قطعه محدودیت مهمی است، روشهای دیگری هم ارزش بررسی دارند. در این مقاله، روشهای رایج و نکاتی را مرور میکنیم که به سفارش دقیقتر و کاهش دوبارهکاری کمک میکنند.
منظور از ورق استیل نازک چیست؟
اصطلاح «نازک» در همه کارگاهها و کاربردها محدوده یکسانی ندارد. ورقهایی مانند استیل ۰٫۵ یا ۱ میلیمتری در بسیاری از پروژههای ورقکاری نازک محسوب میشوند، اما فویلهای بسیار نازک و قطعات میکرو، شرایط تولید متفاوتی دارند.
هنگام سفارش، ضخامت را به میلیمتر اعلام کنید و به عبارت «ورق نازک» اکتفا نکنید. همچنین ضخامت اسمی ورق را از تلرانس ضخامت جدا بدانید؛ اگر این ویژگی در مونتاژ مؤثر است، باید محدوده قابل قبول آن در مشخصات خرید نوشته شود.
برای شناخت ارتباط ضخامت با قابلیت دستگاه، میتوانید مطلب حداکثر ضخامت برش دستگاه برش لیزر چقدر است؟ را مطالعه کنید. البته بیشترین ضخامت قابل برش، بهتنهایی نشاندهنده کیفیت اجرای یک قطعه ظریف نیست.
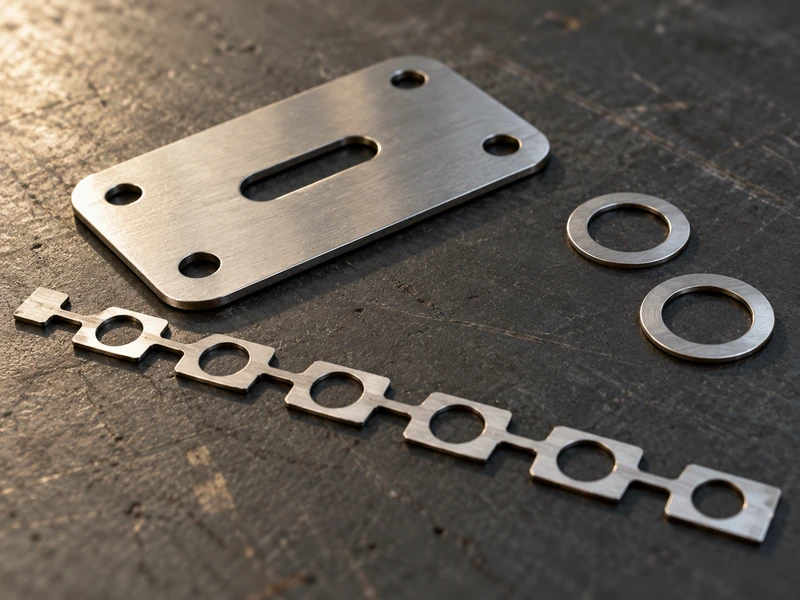
پیش از انتخاب روش، این پنج مشخصه را تعیین کنید
انتخاب روش برش زمانی دقیقتر میشود که نیاز قطعه روشن باشد:
- هندسه: ابعاد کلی، کوچکترین سوراخ، باریکترین قسمت و تعداد بازشوها.
- دقت: تلرانس ابعاد حساس و موقعیت سوراخها نسبت به یکدیگر.
- تختی: میزان تغییر شکل قابل قبول پس از برش.
- ظاهر: نوع سطح، جهت خش و اهمیت خطوخش یا تغییر رنگ لبه.
- تعداد: ساخت نمونه، سفارش محدود یا تولید تکراری.
برای مثال، یک پلاک تزئینی کوچک و یک قطعه دقیق مونتاژی ممکن است ضخامت مشابهی داشته باشند، اما معیار تحویل آنها متفاوت باشد. در اولی ظاهر اهمیت بیشتری دارد و در دومی ممکن است فاصله دو سوراخ، تعیینکننده باشد.
مقایسه روشهای برش ورق استیل نازک
| روش | کاربردی که ارزش بررسی دارد | محدودیت مهم برای قطعات ظریف |
|---|---|---|
| برش لیزری | مسیرهای پیچیده، نمونهسازی و قطعات با جزئیات متعدد | اثر حرارت، محدودیت جزئیات ریز و احتمال تغییر شکل |
| واترجت ساینده | قطعاتی که محدود کردن اثر حرارتی در آنها مهم است | عرض برش، تثبیت ورق و قابلیت اجرای جزئیات باید بررسی شود |
| گیوتین | برش مستقیم و آمادهسازی قطعات ساده | برای منحنیها و بازشوهای داخلی مناسب نیست |
| پانچ | سوراخها و شکلهای تکراری، با ابزار مناسب | وابستگی به ابزار، احتمال پلیسه و تغییر شکل موضعی |
| پلاسما | بعضی پروژههای فلزی با نیاز متفاوت به دقت و سرعت | برای جزئیات بسیار ظریف معمولاً اولویت نخست نیست |
این مقایسه نقطه شروع تصمیمگیری است. نتیجه واقعی به دستگاه، ابزار، تنظیمات، ورق مصرفی و تجربه مجموعه اجراکننده بستگی دارد.
برش لیزری؛ گزینهای مناسب برای طرحهای پیچیده
در برش لیزری، پرتو متمرکز مسیر نقشه را روی ورق دنبال میکند. ابزار برش با قطعه تماس مکانیکی ندارد و میتوان مسیرهای متنوع را بدون ساخت قالب اختصاصی اجرا کرد. این ویژگی برای نمونهسازی و سفارشهایی که طرح آنها تغییر میکند مفید است.
لیزر فایبر در بسیاری از کاربردهای ورق فلزی نازک، سرعت و دقت مناسبی دارد. مسیرهای منحنی، شیارها و مجموعهای از سوراخها نیز قابل اجرا هستند، به شرط آنکه هندسه در محدوده قابلیت فرایند باشد. با این حال، دقت لیزر به معنای امکان ساخت هر جزئیات کوچکی نیست.
برای بررسی امکان اجرای نقشه، میتوانید از صفحه برش لیزر استیل لیزر پلاس استفاده کنید و ضخامت، گرید ورق و ابعاد حساس را همراه فایل ارسال کنید.
چرا نیتروژن در برش استیل اهمیت دارد؟
در برش ذوبی با نیتروژن، انرژی لیزر فلز را ذوب میکند و گاز کمکی، ماده مذاب را از شکاف برش خارج میکند. نیتروژن همچنین به محافظت لبه در برابر اکسید شدن کمک میکند؛ این ویژگی برای قطعاتی که ظاهر لبه یا عملیات بعدی آنها مهم است، کاربرد دارد.
استفاده از نیتروژن به معنی حذف گرما یا تضمین نبود پلیسه نیست. کیفیت نهایی به تنظیمات، وضعیت نازل، شرایط گاز و ویژگیهای ورق وابسته است. بنابراین کیفیت لبه مورد انتظار باید هنگام سفارش مشخص شود.
واترجت؛ وقتی اثر حرارتی محدودیت اصلی است
در واترجت ساینده، جریان پرفشار آب همراه ماده ساینده، فلز را برش میدهد. این فرایند ناحیه متأثر از حرارت مشابه برش لیزری ایجاد نمیکند و برای قطعاتی که محدودیت حرارتی دارند، گزینهای قابل بررسی است.
با این حال، سرد بودن فرایند به معنی مناسب بودن آن برای هر طرح ظریفی نیست. عرض برش، کوچکترین جزئیات قابل اجرا، روش نگهداری ورق و کیفیت لبه باید با نقشه تطبیق داده شوند. در قطعات حساس، نمونه آزمایشی به ارزیابی نتیجه کمک میکند.
همچنین نبود اثر حرارتی، تضمین تخت ماندن قطعه نیست؛ آزاد شدن تنشهای قبلی ورق هنگام حذف ماده میتواند در روشهای مختلف برش تغییر شکل ایجاد کند.
گیوتین و پانچ چه زمانی انتخاب مناسبتری هستند؟
اگر قطعه فقط چند لبه مستقیم دارد و به بازشو یا منحنی نیاز نیست، گیوتین میتواند انتخابی اقتصادی باشد. البته وضعیت تیغه، تنظیم فاصله تیغهها و نحوه نگهداری ورق بر کیفیت لبه و تغییر شکل اثر میگذارند. در نوارهای باریک، بررسی نمونه اهمیت بیشتری دارد.
پانچ برای سوراخها و شکلهای تکراری، بهویژه زمانی که ابزار مناسب موجود است، ارزش بررسی دارد. در این روش ورق میان سنبه و ماتریس بریده میشود. تکرار سریع عملیات از مزیتهای آن است، اما کیفیت لبه به ابزار و تنظیمات وابسته است و ممکن است پرداخت تکمیلی لازم شود.
اگر برای یک طرح پیچیده به ابزارهای متعدد یا قالب جدید نیاز باشد، هزینه آمادهسازی باید با تعداد سفارش سنجیده شود. برای سفارش محدود، انعطافپذیری لیزر میتواند مزیت مهمتری باشد.
چرا قطعه استیل نازک پس از برش تاب برمیدارد؟
تغییر شکل همیشه یک علت ندارد. گرمایش موضعی، آزاد شدن تنشهای باقیمانده در ورق و فشار هنگام جدا کردن قطعه از ورق مادر، همگی میتوانند مؤثر باشند. طرحهای دارای بازشوهای فراوان یا قسمتهای بلند و باریک نیز نیاز به توجه بیشتری دارند.
برای کاهش احتمال مشکل، کیفیت و تختی ورق اولیه، چیدمان قطعات، ترتیب برش و روش جداسازی باید بررسی شوند. در بعضی طرحها، اتصالهای موقت برای نگه داشتن قطعه مفیدند، اما محل و شیوه حذف آنها نباید به لبه حساس آسیب بزند.
بهتر است معیار تختی را پیش از تولید اعلام کنید. عبارت «کاملاً صاف» برای کنترل کیفیت کافی نیست؛ محدوده قابل قبول و شیوه بررسی آن باید با سازنده هماهنگ شود.
طراحی قطعات ظریف؛ سوراخ، شیار و عرض برش
لیزر هنگام حرکت، نواری باریک از ماده را حذف میکند؛ به این عرض، «عرض برش» یا کرف گفته میشود. بنابراین یک مسیر دیجیتال، در ورق واقعی عرض صفر ندارد. این مسئله در شیارهای باریک و فاصله کم میان دو مسیر اهمیت دارد.
حداقل قطر سوراخ و عرض بخشهای باقیمانده به ضخامت، جنس و قابلیت دستگاه وابستهاند. یک نسبت ثابت برای تمام کارگاهها و تمام ورقها قابل تعمیم نیست. جزئیات حساس را در نقشه مشخص کنید تا قابلیت ساخت آنها جداگانه بررسی شود.
اگر سوراخی برای اتصال دقیق اهمیت دارد، درباره نیاز به عملیات تکمیلی پرسوجو کنید. گاهی برش اولیه و تکمیل سوراخ در مرحله بعد، نتیجه مناسبتری نسبت به انتظار دستیابی به اندازه نهایی در یک مرحله دارد.
فایل برش را چگونه آماده کنیم؟
فایل برداری باید اندازه واقعی و واحد مشخص داشته باشد. تصویر یا عکس میتواند برای توضیح طرح مفید باشد، اما برای تولید دقیق، هندسه قابل پردازش لازم است.
پیش از ارسال فایل، خطوط تکراری، مسیرهای باز و همپوشانیهای ناخواسته را حذف کنید. نوشتهها را به مسیر تبدیل کنید و خطوط برش را از حکاکی و خطوط راهنما جدا نگه دارید. فرمتهایی مانند DXF و DWG رایجاند؛ فرمت مورد قبول را با مجموعه اجراکننده هماهنگ کنید.
ابعاد و تلرانسها را در نقشه همراه فایل مشخص کنید. جبران عرض برش را نیز بدون هماهنگی اعمال نکنید تا اصلاح مشابه در دو مرحله انجام نشود.
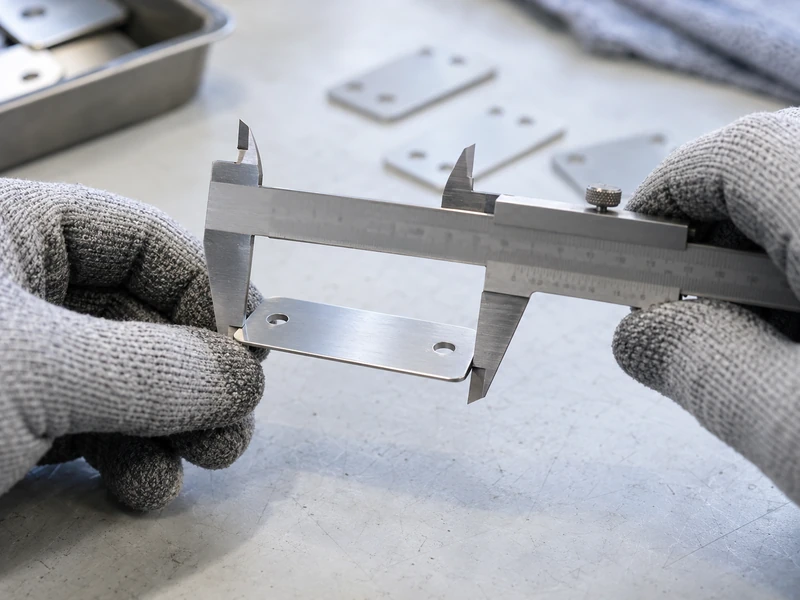
کیفیت لبه و محافظت از سطح را فراموش نکنید
در قطعات نازک، پرداخت شدید میتواند بخشهای ظریف را ضعیف یا ابعاد حساس را تغییر دهد. بنابراین روش پلیسهگیری و پرداخت باید با شکل قطعه متناسب باشد. درباره این مرحله، مطلب چرا برخی قطعات پس از برش نیاز به پرداخت لبه قطعه دارند؟ اطلاعات بیشتری ارائه میدهد.
اگر سطح استیل خشدار، براق یا نمایان است، جهت خش و سمت نمای قطعه را مشخص کنید. درباره سازگاری فیلم محافظ با فرایند هم هماهنگ شوید؛ هر پوشش چسبندهای مناسب برش لیزری نیست.
جابهجایی و بستهبندی نیز بر ظاهر و تختی اثر دارند. قطعهای که درست برش خورده، ممکن است هنگام حمل خم شود یا روی سطح آن خط بیفتد. این نیازها باید در مشخصات تحویل لحاظ شوند.
جمع بندی
قیمت فقط تابع ضخامت یا وزن ورق نیست. گرید استیل، طول مسیر برش، تعداد سوراخها و شروعهای برش، پیچیدگی طرح، تعداد سفارش و عملیات تکمیلی در هزینه مؤثرند.
برای مثال، دو قطعه هماندازه ممکن است قیمت متفاوتی داشته باشند؛ قطعهای با سوراخهای متعدد و جزئیات ریز به زمان و بررسی بیشتری نیاز دارد. نیاز به محافظت از سطح یا کنترل ابعاد حساس نیز باید در استعلام لحاظ شود.
هنگام مقایسه پیشنهادها، مشخصات یکسان ارائه کنید و روشن باشد که ورق، آمادهسازی فایل، پرداخت و بستهبندی در مبلغ محاسبه شدهاند یا خیر. هزینه قطعه قابل استفاده، معیار بهتری از هزینه برش اولیه است.
پرسشهای متداول
- بهترین روش برش استیل نازک چیست؟ برای بسیاری از قطعات دارای طرح پیچیده، لیزر گزینه مناسبی است. برای برش مستقیم، گیوتین و برای شکلهای تکراری، پانچ قابل بررسیاند. محدودیت حرارتی نیز میتواند انتخاب را به سمت واترجت هدایت کند.
- آیا برش لیزری همیشه بدون پلیسه است؟ خیر. پلیسه به تنظیمات، گاز کمکی، جنس و ضخامت ورق وابسته است. کیفیت لبه و نیاز به پرداخت باید پیش از سفارش مشخص شوند.
- آیا هر ورق نازکی را میتوان با لیزر صنعتی برش داد؟ خیر. حداقل ضخامت و قابلیت اجرای جزئیات به دستگاه و فرایند بستگی دارد. برای فویلهای بسیار نازک یا قطعات میکرو، باید امکان تولید جداگانه بررسی شود.

بدون دیدگاه