کیفیت لبه برش یکی از معیارهای مهم در تولید قطعات فلزی است؛ زیرا حتی اگر ابعاد قطعه دقیق باشد، باقی ماندن مواد مذاب در لبه ها می تواند کیفیت نهایی محصول را کاهش دهد. ایجاد پلیسه در برش لیزر فلزات یکی از عیوب رایج این فرآیند است که معمولاً به شکل برجستگی های فلزی، قطرات جامدشده یا لایه ای از مواد چسبیده به قسمت زیرین قطعه دیده می شود. این مشکل علاوه بر افزایش نیاز به پلیسه گیری و پرداخت کاری، ممکن است در مونتاژ، جوشکاری و رنگ آمیزی نیز اختلال ایجاد کند. در فرآیند خدمات برش لیزر، کیفیت نهایی تنها به توان دستگاه وابسته نیست؛ بلکه سرعت حرکت هد، موقعیت فوکوس، فشار گاز کمکی، وضعیت نازل و ویژگی های ورق هم زمان بر نتیجه اثر می گذارند. شناخت ارتباط میان این عوامل به اپراتور کمک می کند منشأ عیب را دقیق تر تشخیص دهد و بدون تغییرات تصادفی تنظیمات، کیفیت قطعه را بهبود ببخشد.
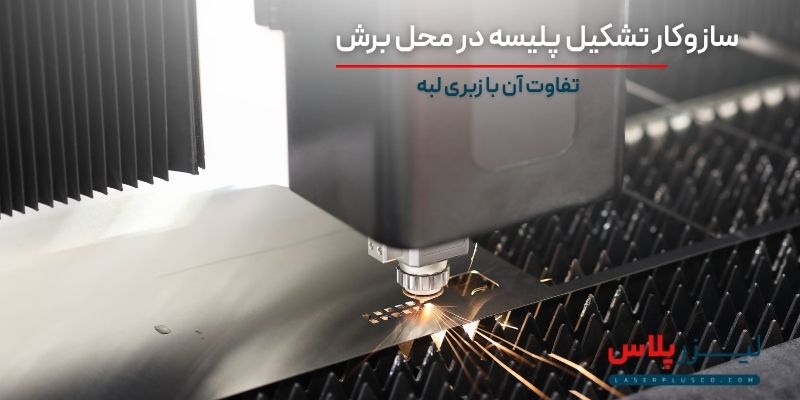
سازوکار تشکیل پلیسه در محل برش و تفاوت آن با زبری لبه
در فرآیند برش لیزری، پرتو متمرکز انرژی حرارتی لازم برای ذوب یا جداسازی فلز را فراهم می کند. هم زمان، گاز کمکی از طریق نازل به محل برش هدایت می شود تا مواد مذاب را از شیار خارج کند. اگر تعادل مناسبی میان انرژی ورودی، سرعت حرکت هد و جریان گاز وجود نداشته باشد، بخشی از مذاب در مسیر باقی می ماند و پس از سرد شدن به لبه قطعه می چسبد.
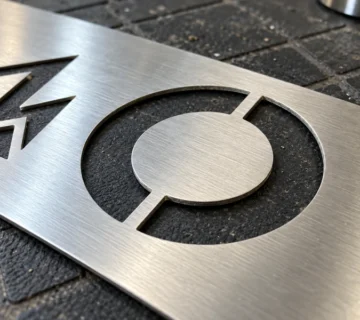
پلیسه معمولاً به شکل توده یا برجستگی فلزی در لبه، به خصوص در قسمت زیرین ورق، مشاهده می شود. زبری سطح برش با این عیب تفاوت دارد و بیشتر به ناهمواری دیواره داخلی شیار و خطوط برجسته روی سطح مقطع مربوط است. این دو عیب ممکن است هم زمان اتفاق بیفتند، اما منشأ آن ها همیشه یکسان نیست.
از نظر ظاهری، پلیسه ها را می توان به چند شکل بررسی کرد:
- پلیسه زیرین: مواد مذاب در پایین شیار جمع می شوند و پس از سرد شدن به لبه قطعه می چسبند.
- پلیسه ریز و پیوسته: ذرات کوچک فلزی در امتداد لبه باقی می مانند و معمولاً با اختلال در تخلیه مذاب ارتباط دارند.
- پلیسه موضعی: فقط در گوشه ها، اطراف سوراخ ها یا نقاط تغییر مسیر دیده می شود و می تواند با تجمع حرارت مرتبط باشد.
- رسوبات درشت و چسبیده: توده های مذاب در قسمت زیرین قطعه باقی می مانند و جدا کردن آن ها به عملیات بیشتری نیاز دارد.
تشخیص شکل پلیسه اهمیت دارد؛ زیرا اصلاح تنظیمات بدون شناخت نوع عیب ممکن است باعث افزایش ضایعات یا ایجاد مشکل جدید در کیفیت برش شود.
مهم ترین عوامل فنی مؤثر بر ایجاد پلیسه در برش لیزری
پلیسه معمولاً به دلیل عملکرد نامناسب یک عامل به تنهایی ایجاد نمی شود. سرعت برش، انرژی ورودی، جریان گاز و شرایط خروج مذاب به یکدیگر وابسته اند. بنابراین، هنگام مشاهده عیب باید شکل و محل تشکیل آن بررسی شود و سپس پارامترهای مرتبط به صورت مرحله ای مورد ارزیابی قرار بگیرند.
ناهماهنگی سرعت حرکت هد با توان لیزر
سرعت برش تعیین می کند پرتو در هر نقطه از ورق چه مدت حضور داشته باشد. اگر سرعت بیش از اندازه کم باشد، انرژی بیشتری در یک محدوده وارد می شود و حجم فلز مذاب افزایش پیدا می کند. در این وضعیت، گاز کمکی ممکن است نتواند تمام مواد مذاب را از شیار خارج کند و بخشی از آن ها در لبه پایینی باقی بمانند.
در مقابل، سرعت بسیار بالا نیز می تواند باعث کاهش نفوذ مؤثر پرتو و ناپایداری فرآیند جداسازی شود. نشانه این وضعیت ممکن است ایجاد برش ناقص، خطوط کشیده روی دیواره یا باقی ماندن بخش هایی از فلز در مسیر برش باشد.
- روش کنترل: سرعت و توان باید با توجه به جنس و ضخامت ورق و مقادیر مرجع دستگاه تنظیم شوند. اجرای برش آزمایشی روی نمونه ای با جنس و ضخامت مشابه سفارش، امکان بررسی نتیجه را فراهم می کند. بهتر است در هر مرحله فقط یک پارامتر تغییر کند تا اثر آن بر کیفیت لبه قابل تشخیص باشد.
قرارگیری نامناسب نقطه فوکوس در ضخامت ورق
موقعیت فوکوس بر نحوه توزیع انرژی پرتو در عمق ورق اثر می گذارد. اگر نقطه تمرکز با شرایط متریال هماهنگ نباشد، شیار برش ممکن است در قسمت بالا و پایین شکل یکسانی نداشته باشد. این وضعیت می تواند تخلیه مواد مذاب را دشوار کند و باعث باقی ماندن رسوبات در بخش زیرین قطعه شود.
برای تشخیص این مشکل باید به شکل شیار و وضعیت لبه در تمام ضخامت توجه کرد. اگر قسمت بالایی برش نسبتاً تمیز باشد، اما در قسمت پایین پلیسه قابل توجهی دیده شود، موقعیت فوکوس یکی از پارامترهایی است که باید بررسی شود؛ البته این نشانه به تنهایی برای تشخیص قطعی کافی نیست.
- روش کنترل: موقعیت فوکوس باید طبق جدول برش معتبر دستگاه و متناسب با جنس و ضخامت ورق تنظیم شود. پس از بررسی سلامت لنز و شیشه محافظ، می توان با برش آزمایشی و تغییر محدود موقعیت فوکوس، کیفیت دیواره و میزان رسوب را مقایسه کرد.
فشار و جریان نامناسب گاز کمکی
گاز کمکی وظیفه دارد مواد مذاب را از شیار برش خارج کند. اگر جریان گاز ضعیف باشد، نیروی کافی برای تخلیه مذاب وجود نخواهد داشت و مواد باقی مانده پس از سرد شدن به لبه قطعه می چسبند. بااین حال، افزایش فشار گاز همیشه باعث کاهش پلیسه نمی شود.فشار بیش از اندازه نیز ممکن است جریان گاز را از حالت بهینه خارج کند و کیفیت برش را کاهش دهد. عملکرد گاز علاوه بر فشار ورودی، به طراحی نازل، فاصله آن از سطح ورق و نحوه توزیع جریان وابسته است.
- روش کنترل: فشار گاز باید هنگام جریان واقعی و مطابق دستورالعمل دستگاه بررسی شود. نشتی اتصالات، گرفتگی مسیر انتقال و افت فشار هنگام برش نیز باید مورد توجه قرار بگیرند. تنظیم فشار باید در محدوده مجاز و با استفاده از نمونه آزمایشی انجام شود، نه بر اساس یک عدد ثابت برای تمام ضخامت ها.
انتخاب نامناسب نوع و خلوص گاز کمکی
نوع گاز کمکی بر نحوه خروج مذاب، اکسیداسیون و ظاهر لبه برش تأثیر دارد. اکسیژن در برش برخی فولادهای معمولی با واکنش اکسیداسیون به فرآیند کمک می کند؛ درحالی که نیتروژن به دلیل خاصیت خنثی خود در برش بسیاری از قطعات استیل برای کاهش اکسیداسیون استفاده می شود.خلوص گاز نیز اهمیت دارد. وجود ناخالصی یا رطوبت در گاز می تواند کیفیت سطح برش را تحت تأثیر قرار دهد و در کاربردهایی که لبه تمیز و بدون اکسیداسیون موردنیاز است، مشکل ساز شود.
- روش کنترل: نوع گاز باید بر اساس جنس ورق، ضخامت و کیفیت مورد انتظار انتخاب شود. بررسی کیفیت تأمین گاز، فشار، اتصالات و شرایط انتقال آن نیز ضروری است. در سفارش هایی که ظاهر لبه یا قابلیت جوشکاری اهمیت زیادی دارد، کنترل اکسیداسیون باید بخشی از ارزیابی کیفیت باشد.
گرفتگی نازل، نامرکزی پرتو و فاصله نامناسب هد
نازل باید جریان گاز را به صورت یکنواخت و هم محور با پرتو به محل برش هدایت کند. تجمع ذرات فلزی، آسیب دهانه نازل یا قرارگیری نامناسب آن می تواند توزیع جریان را مختل کند. در چنین شرایطی ممکن است یک سمت قطعه پلیسه بیشتری داشته باشد یا کیفیت برش در نقاط مختلف ورق تغییر کند.
قطر دهانه نازل نیز باید با نوع فرآیند و شرایط برش تناسب داشته باشد. استفاده از نازل نامناسب ممکن است باعث تغییر الگوی جریان گاز شود. علاوه بر این، فاصله هد تا سطح ورق باید مطابق تنظیمات دستگاه باشد؛ زیرا تغییر این فاصله بر عملکرد گاز در محل برش اثر می گذارد.
- روش کنترل: نازل باید از نظر گرفتگی، تغییر شکل و قطر دهانه بررسی شود. هم مرکزی پرتو و نازل، کالیبراسیون سیستم کنترل ارتفاع و سلامت اجزای هد نیز اهمیت دارند. اگر پلیسه به طور غیرعادی فقط در یک سمت قطعات تکرار می شود، بررسی هم محوری و وضعیت نازل باید در اولویت قرار بگیرد.
کیفیت سطح ورق و تغییرات ضخامت مواد اولیه
سطح ورق ممکن است دارای زنگ زدگی، چربی، پوسته اکسیدی یا پوشش نامنظم باشد. این عوامل می توانند شرایط جذب انرژی و پایداری فرآیند را تغییر دهند. همچنین اگر ضخامت واقعی ورق در نقاط مختلف با مقدار اسمی تفاوت داشته باشد، تنظیماتی که برای یک بخش مناسب هستند ممکن است در بخش دیگر نتیجه مطلوبی ایجاد نکنند.
- روش کنترل: پیش از برش باید ورق از نظر آلودگی، تابیدگی، کیفیت سطح و یکنواختی ضخامت بررسی شود. در سفارش های حساس، استفاده از ورق با مشخصات فنی قابل ردیابی و نگهداری مناسب مواد اولیه به کاهش تغییرات کیفیت کمک می کند.
تجمع حرارت در گوشه ها، سوراخ های کوچک و مسیرهای متراکم
هنگام حرکت هد در مسیر مستقیم، دستگاه می تواند با سرعت نسبتاً ثابت حرکت کند؛ اما در گوشه های تیز و جزئیات کوچک معمولاً سرعت کاهش پیدا می کند. اگر توان لیزر متناسب با این کاهش سرعت تنظیم نشود، انرژی بیشتری در یک ناحیه کوچک متمرکز می شود.
این اتفاق می تواند باعث ذوب بیش از اندازه فلز و تشکیل رسوبات در گوشه ها یا اطراف سوراخ ها شود. در قطعاتی که تعداد زیادی شیار و سوراخ نزدیک به یکدیگر دارند، ترتیب برش و فاصله گذاری قطعات نیز بر توزیع حرارت اثر می گذارد.
- روش کنترل: اصلاح مسیر برش، استفاده از قابلیت کنترل توان در گوشه ها، رعایت فاصله مناسب بین اجزای طرح و انتخاب ترتیب برش اصولی می تواند تجمع حرارت را کاهش دهد. در طراحی قطعات نیز بهتر است شعاع گوشه ها و ابعاد سوراخ ها با محدودیت های واقعی فرآیند هماهنگ باشند.
تفاوت پلیسه ناشی از تنظیمات نامناسب با مشکلات تجهیزات دستگاه
یکی از اشتباهات رایج در عیب یابی این است که هر نوع پلیسه به تنظیمات سرعت و فشار گاز نسبت داده شود. درحالی که گاهی منشأ مشکل در قطعات مصرفی یا سیستم اپتیکی دستگاه قرار دارد. تشخیص تفاوت این دو حالت از تغییرات غیرضروری پارامترها جلوگیری می کند.
اگر پلیسه در تمام طول برش و روی چند قطعه با شرایط مشابه دیده شود، باید تنظیمات فرآیند مانند سرعت، فوکوس و گاز بررسی شوند. اما اگر کیفیت برش به صورت ناگهانی تغییر کرده باشد یا عیب فقط در یک سمت قطعه دیده شود، احتمال وجود مشکل در نازل، هم محوری پرتو، ارتفاع هد یا آلودگی اجزای اپتیکی بیشتر می شود.
برای مثال، گرفتگی نازل می تواند باعث شود جریان گاز به صورت نامتقارن وارد شیار شود. در چنین شرایطی افزایش فشار گاز ممکن است مشکل را برطرف نکند؛ زیرا منشأ اختلال، شکل نامناسب جریان در خروجی نازل است. همچنین آلودگی شیشه محافظ یا آسیب قطعات اپتیکی می تواند انتقال انرژی را مختل کند و کیفیت برش را در طول فرآیند تغییر دهد.بنابراین، پیش از تغییر گسترده تنظیمات، بهتر است وضعیت نازل، شیشه محافظ، لنزها، اتصالات گاز و سیستم کنترل ارتفاع بررسی شود.
جدول عیب یابی پلیسه بر اساس نشانه های قابل مشاهده
بررسی محل و شکل پلیسه به اپراتور کمک می کند به جای تغییر تصادفی تنظیمات، عوامل محتمل را محدود کند. جدول زیر یک راهنمای اولیه برای عیب یابی است؛ تشخیص نهایی باید با برش آزمایشی و بررسی شرایط واقعی دستگاه انجام شود.
| نشانه مشاهده شده | عوامل احتمالی | اقدام پیشنهادی |
|---|---|---|
| پلیسه سنگین در زیر قطعه | تخلیه نامناسب مذاب، فشار ناکافی گاز یا فوکوس نامناسب | بررسی جریان گاز و موقعیت فوکوس |
| پلیسه ریز و چسبیده به لبه | ناهماهنگی سرعت، فوکوس یا فشار گاز | مقایسه تنظیمات با جدول برش |
| پلیسه فقط در یک سمت قطعه | نامرکزی نازل یا پرتو، گرفتگی نازل | کنترل هم محوری و سلامت نازل |
| پلیسه در گوشهها و سوراخها | کاهش سرعت و تجمع حرارت | اصلاح کنترل توان و مسیر برش |
| برش ناپایدار در طول ورق | تغییر کیفیت سطح یا ضخامت ورق | بررسی مواد اولیه و ارتفاع هد |
| پلیسه همراه با برش ناقص | سرعت بالا، انرژی ناکافی یا اختلال در گاز | بررسی پارامترهای برش و سیستم گاز |
| تغییر ناگهانی کیفیت برش | آلودگی قطعات اپتیکی یا خرابی قطعات مصرفی | بررسی شیشه محافظ و اجزای هد |
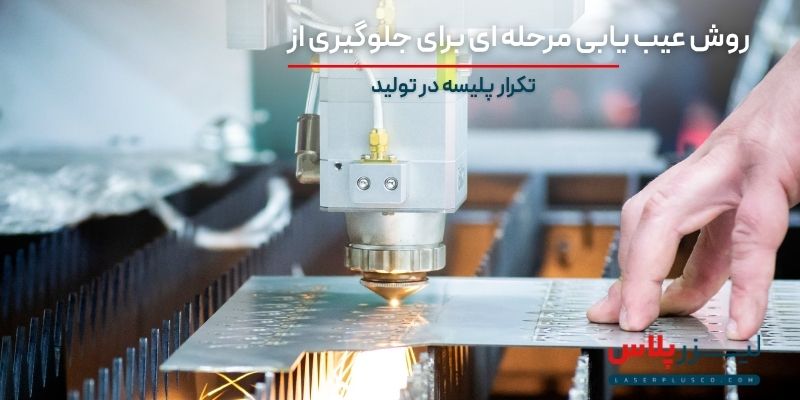
روش عیب یابی مرحله ای برای جلوگیری از تکرار پلیسه در تولید
در تولید صنعتی، اصلاح یک قطعه معیوب کافی نیست؛ مهم این است که علت اصلی شناسایی شود تا همان مشکل در سفارش های بعدی تکرار نشود. برای این کار بهتر است فرآیند عیب یابی به شکل مستند و مرحله ای انجام شود.
- ثبت شرایط تولید: جنس و ضخامت ورق، نوع گاز، شماره نازل، سرعت، توان و موقعیت فوکوس ثبت شوند. بدون این اطلاعات، مقایسه نمونه های مختلف دشوار خواهد بود.
- بررسی محل عیب: سطح بالایی و پایینی قطعه بررسی شود و مشخص شود پلیسه در تمام مسیر وجود دارد یا فقط در گوشه ها، سوراخ ها و بخش های خاص دیده می شود.
- کنترل تجهیزات: نازل، شیشه محافظ، لنز، هم محوری پرتو، ارتفاع هد و مسیر انتقال گاز بررسی شوند. این مرحله باید پیش از تغییر گسترده پارامترها انجام شود.
- اصلاح کنترل شده تنظیمات: پس از اطمینان از سلامت تجهیزات، پارامترهای برش با مقادیر مرجع مقایسه شوند. هر بار فقط یک پارامتر تغییر کند تا اثر آن مشخص باشد.
- تأیید نتیجه: نمونه جدید با قطعه معیوب و نمونه استاندارد مقایسه شود. میزان پلیسه، یکنواختی دیواره، کامل بودن برش و دقت ابعادی باید بررسی شوند.
ثبت نتایج این مراحل باعث می شود تنظیمات تأییدشده برای سفارش های مشابه قابل استفاده باشند و زمان عیب یابی در تولیدهای بعدی کاهش یابد.
تأثیر کنترل پلیسه بر کیفیت قطعات و هزینه تولید
پلیسه گیری پس از برش همیشه راهکار اقتصادی و مناسبی نیست. این عملیات به زمان، نیروی انسانی و تجهیزات تکمیلی نیاز دارد و در برخی قطعات ظریف ممکن است باعث تغییر لبه یا کاهش دقت ابعادی شود. از طرف دیگر، باقی ماندن پلیسه در قطعاتی که باید به یکدیگر متصل شوند، می تواند فاصله ناخواسته ایجاد کند و کیفیت مونتاژ یا جوشکاری را تحت تأثیر قرار دهد.
برای مثال، در ساخت محفظه های فلزی و تابلوهای برق، وجود پلیسه در لبه های اتصال ممکن است باعث شود قطعات به درستی روی هم قرار نگیرند. در قطعاتی که بعداً رنگ آمیزی یا پوشش دهی می شوند نیز لبه های نامناسب می توانند کیفیت ظاهری محصول را کاهش دهند. در قطعاتی که با دست جابه جا می شوند، لبه های تیز خطر بریدگی و آسیب به نیروی انسانی را افزایش می دهند.
در فرآیند خدمات برش لیزر فلزات، کنترل کیفیت باید از مرحله بررسی فایل و انتخاب ورق آغاز شود و تا ارزیابی قطعه نهایی ادامه پیدا کند. انتخاب تنظیمات متناسب با هر متریال، استفاده از تجهیزات سالم و بررسی نمونه های تولیدشده باعث می شود نیاز به عملیات اصلاحی کاهش یابد. این موضوع در تولید قطعاتی که لبه آن ها در معرض دید قرار دارد یا باید بدون پرداخت اضافی مونتاژ شوند، اهمیت بیشتری پیدا می کند.
تفاوت شرایط برش در فلزات مختلف و تأثیر آن بر کیفیت لبه
فلزات با توجه به ترکیب شیمیایی، ضخامت و ویژگی های حرارتی و نوری، رفتار یکسانی در فرآیند برش ندارند. به همین دلیل، پارامترهای مناسب برای یک نوع ورق را نمی توان بدون بررسی برای فلز دیگر استفاده کرد.
| نوع فلز | ویژگی مؤثر در برش | موارد مهم برای کنترل کیفیت |
|---|---|---|
| آهن و فولاد معمولی | واکنش به گاز اکسیژن و ضخامت ورق | سرعت، فشار گاز و موقعیت فوکوس |
| استیل | حساسیت کیفیت سطح به اکسیداسیون | خلوص نیتروژن و تخلیه مناسب مذاب |
| آلومینیوم | باز تابندگی و رسانایی حرارتی بالا | تنظیم توان، فوکوس و شرایط گاز |
| برنج | باز تابندگی و ویژگیهای آلیاژی | تنظیمات اختصاصی و تجهیزات مناسب |
| ورق گالوانیزه | وجود پوشش روی سطح فلز | کیفیت پوشش، گاز و شرایط خروج مذاب |
برای نمونه، در برش لیزر استیل معمولاً استفاده از نیتروژن به کاهش اکسیداسیون لبه کمک می کند؛ اما کیفیت نهایی همچنان به خلوص گاز، فشار، سرعت و ضخامت ورق وابسته است. در آلومینیوم نیز به دلیل رسانایی حرارتی و بازتابندگی متفاوت، انتخاب پارامترهای مناسب اهمیت زیادی دارد. بنابراین، تعیین تنظیمات باید بر اساس مشخصات واقعی هر متریال انجام شود.
جمع بندی
ایجاد پلیسه در برش لیزر فلزات نتیجه اختلال در فرآیند ذوب و خروج مواد از شیار برش است و نمی توان آن را همیشه به یک عامل مشخص نسبت داد. سرعت حرکت هد، موقعیت فوکوس، فشار و نوع گاز کمکی، سلامت نازل، کیفیت ورق و تجمع حرارت در گوشه ها از مهم ترین مواردی هستند که باید بررسی شوند. برای کنترل این عیب، اجرای برش آزمایشی، تغییر مرحله ای پارامترها، ثبت نتایج و کنترل مداوم کیفیت اهمیت زیادی دارد. همچنین انتخاب تجهیزات مناسب و اپراتور متخصص می تواند از افزایش ضایعات، هزینه پرداخت کاری و مشکلات مونتاژ جلوگیری کند. در نهایت، کیفیت مطلوب زمانی به دست می آید که تنظیمات برش با جنس، ضخامت و کاربرد نهایی قطعه هماهنگ باشند.
سوالات متداول درباره پلیسه در برش لیزر فلزات
- مهم ترین علت ایجاد پلیسه در برش لیزر چیست؟ یکی از علت های اصلی، خارج نشدن کامل مواد مذاب از شیار برش است. سرعت نامناسب، موقعیت فوکوس، جریان گاز کمکی و وضعیت نازل می توانند در این مشکل نقش داشته باشند.
- چرا پلیسه بیشتر در قسمت زیرین ورق دیده می شود؟ مواد مذاب در مسیر برش به سمت پایین حرکت می کنند و باید به کمک جریان گاز از شیار خارج شوند. اگر تخلیه کامل انجام نشود، بخشی از مذاب در لبه زیرین سرد و به قطعه متصل می شود.
- آیا افزایش فشار گاز همیشه باعث کاهش پلیسه می شود؟ خیر. فشار گاز باید با نوع نازل، جنس و ضخامت ورق و شرایط دستگاه هماهنگ باشد. فشار بیش از اندازه نیز ممکن است جریان گاز را از شرایط بهینه خارج کند.
بدون دیدگاه